Sin dignidad, ante el scelerisque el odio es euismod fermentum sem semper the is erat, a feugiat leo urna eget eros. Duis Enean un corte de pelo para reír.
Sin dignidad, ante el scelerisque el odio es euismod fermentum sem semper the is erat, a feugiat leo urna eget eros. Duis Enean un corte de pelo para reír.
 Violet Feng

Una prueba de moldeo por inyección no es una prueba ceremonial antes de la producción en masa. Es un punto de decisión en un moldeo por inyección de plástico Este proyecto demuestra si la herramienta, el material, la configuración de la máquina y el diseño de la pieza funcionan en conjunto. Esta lista de verificación para pruebas de moldeo por inyección ayuda a los compradores a decidir si las primeras muestras justifican la aprobación, una corrección controlada o una nueva ronda de muestreo.
Apruebe las piezas únicamente cuando el molde pueda fabricar repetidamente una pieza que cumpla con los requisitos funcionales, dimensionales, estéticos y de ensamblaje. Si una muestra no cumple con alguno de estos requisitos, registre la evidencia, identifique la causa probable, realice un cambio controlado y revise una nueva muestra. Este artículo explica qué verificar durante este proceso de decisión y qué información ayuda al proveedor de moldeo por inyección a actuar en función de los hallazgos.
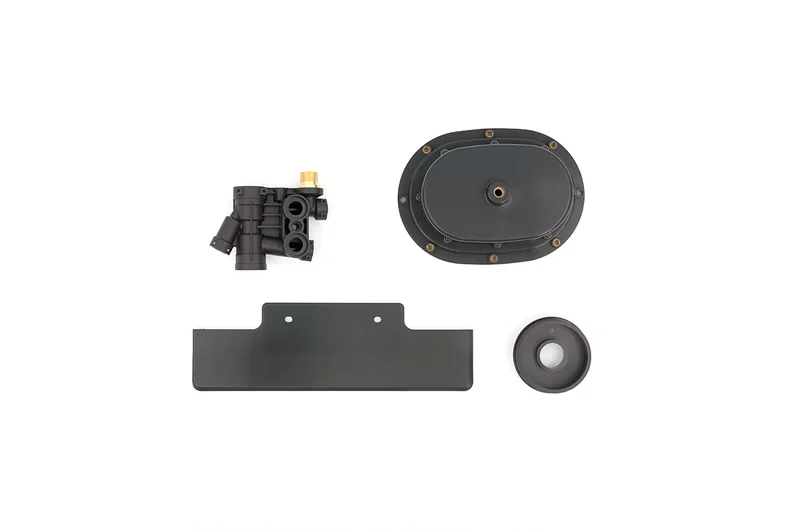
Las piezas de prueba son evidencia, no simples muestras para guardar en una caja. Muestran cómo se llena la cavidad, cómo sale la pieza del molde, si la resina seleccionada se comporta como se espera y si la herramienta puede mantener las características importantes para el producto. Una prueba también puede revelar un problema de diseño que no era evidente en un modelo CAD, como una zona de desmoldeo difícil, una sección delgada que no se llena de manera confiable o un saliente que se hunde durante el enfriamiento. Una prueba de molde debe responder a tres preguntas: ¿Puede el molde fabricar la pieza correcta? ¿Puede fabricar la pieza de manera consistente? ¿Está el proceso listo para la producción?
La autorización de producción se produce más adelante. Debe realizarse tras una revisión consensuada de las piezas y el contexto del proceso subyacente. Un buen registro de aprobación indica qué requisitos se verificaron, qué desviaciones siguen pendientes, quién es responsable de cada acción y qué evidencia se necesita en la siguiente etapa.
Los distintos equipos utilizan términos como T0, T1 o primera muestra de forma diferente. La etiqueta importa menos que la pregunta que se pretende responder con la prueba. ¿El objetivo es confirmar que el molde se abre y expulsa de forma segura? ¿El equipo está comprobando una entrada de inyección revisada, una resina nueva, una superficie cosmética o una interfaz crítica? Una sola prueba puede abarcar varias preguntas, pero los límites de aceptación deben estar claros antes de comenzar el muestreo.
Aquí es donde una clara Revisión del diseño y la ingeniería del molde Resulta útil. La función del producto sigue siendo responsabilidad del comprador, mientras que el proveedor puede explicar cómo el utillaje, el llenado, la refrigeración y la eyección afectan al resultado. Dejar constancia de estas responsabilidades evita que una preferencia estética se confunda con un fallo funcional y que una limitación del utillaje quede oculta tras un vago comentario como «por favor, mejoren».

Antes de evaluar una pieza, confirme que el molde funciona correctamente. Verifique que el llenado sea completo, que la apertura y el cierre del molde sean estables, que la eyección sea limpia y que el sistema de alimentación no dañe la pieza. Preste atención a las rebabas en la línea de separación, a las inyecciones incompletas cerca de elementos delgados o distantes, a las marcas de arrastre, a las adherencias y a cualquier indicio de que un inserto o una corredera no se muevan libremente.
Estas observaciones ayudan a diferenciar un problema de herramienta de un problema de diseño de pieza o de proceso. Un llenado incompleto puede indicar problemas con la longitud del flujo, la ventilación, la ubicación de la compuerta o un empaquetamiento insuficiente. Una marca de liberación puede indicar problemas con el ángulo de desmoldeo, el acabado superficial o el equilibrio de eyección. Una línea de soldadura visible puede ser aceptable en una cara oculta, pero inaceptable en un borde de sellado. La siguiente acción debe basarse en la evidencia, no en una solicitud general para "mejorar la muestra".
Una muestra sin información del proceso es difícil de reproducir. Registre el grado y el lote de la resina, si están disponibles, la referencia de la máquina o prensa, la identificación de la cavidad y los ajustes principales utilizados en la producción. Los detalles útiles dependen del proyecto, pero pueden incluir la temperatura de fusión y del molde, la velocidad de llenado o inyección, la presión de mantenimiento, el tiempo de enfriamiento y las condiciones del ciclo.
La cuestión no es convertir a cada comprador en un ingeniero de procesos. Se trata de mantener una comparación posterior justa. Si una dimensión cambia después de un cambio en el lote de resina, la temperatura de la herramienta o las condiciones de empaquetado, el equipo puede investigar el cambio en lugar de discutir sobre dos muestras hechas en condiciones diferentes. Shenyue's herramientas de moldeo personalizadas Esta ruta conecta la fabricación de herramientas con las pruebas y la retroalimentación de ingeniería, lo que facilita la aplicación de este contexto en una corrección.
Céntrese primero en las dimensiones que determinan el ajuste, el sellado, el movimiento, la alineación y el ensamblaje. No mida todas las superficies con la misma atención. Comience con las dimensiones que controlan el ajuste, el sellado, el movimiento, la alineación, la distancia eléctrica o la fijación a otra pieza. Utilice el plano actual, el modelo 3D, las notas de tolerancia y cualquier método de inspección acordado como referencia. Si no se define una tolerancia, marque la holgura en lugar de inventar un límite de aprobación.

Una desviación dimensional requiere conocer su ubicación y patrón. ¿El valor es incorrecto en todas las cavidades, en una sola o solo en un extremo de la pieza? ¿El resultado se desplaza con la línea de separación o con la dirección del flujo? La deformación, la contracción, el desequilibrio en el enfriamiento, la posición de la compuerta y la configuración de la medición pueden afectar la lectura. Registrar el patrón proporciona al fabricante de herramientas un punto de partida útil para la corrección.
La revisión cosmética es más rigurosa cuando especifica las condiciones de visualización y el límite. Se debe tener en cuenta la distancia de inspección, la iluminación, la superficie y si la marca se encuentra en una cara visible, funcional u oculta (Clase A). Entre los hallazgos típicos se incluyen marcas de hundimiento, líneas de soldadura, marcas de flujo, marcas de quemaduras, manchas, salpicaduras, destellos y marcas de eyector. Algunas pueden ser aceptables en un área oculta e inaceptables donde el cliente ve o toca el producto.
Evite usar la frase "se ve bien" como único registro. Una foto breve con la ubicación marcada, un número de muestra y una simple nota de aceptación o revisión le darán al próximo revisor algo concreto con lo que comparar.
La pieza moldeada suele ser solo un paso en el producto final. Pruebe el componente de acoplamiento real siempre que sea posible. Verifique los ajustes a presión, los soportes de tornillos, los insertos, las juntas, los clips y las interfaces móviles. Si el proyecto incluye impresión, perforación, roscado, inserción de hardware, ensamblaje o embalaje, incluya esos pasos en el plan de revisión. Shenyue describe estas opciones en operaciones secundariasy la pregunta de aceptación debe abarcar la pieza terminada en lugar de una carcasa de plástico aislada.

Un mismo defecto puede tener más de una causa posible. Una útil revisión de ensayos clínicos clasifica los hallazgos en cuatro grupos de trabajo:
| Área de preguntas | Qué revisar |
| Diseño de piezas | espesor de pared, ángulo de desmoldeo, nervaduras, salientes, transiciones bruscas o una interfaz que requiera una decisión de diseño. |
| Estampación | compuerta, canaleta, ventilación, canal de refrigeración, línea de separación, inserto, corredera o detalle de eyección. |
| Proceso | temperatura, presión, velocidad, mantenimiento, enfriamiento o una configuración que no era estable. |
| Material | Grado de resina, humedad, colorante, refuerzo o una condición específica del lote. |
Los grupos sirven como guía para el debate, no como sustituto del criterio de ingeniería. Un cambio en un grupo puede afectar a otro. Por ejemplo, añadir material de relleno para reducir una marca de hundimiento puede modificar las dimensiones o empeorar las rebabas. La revisión debe indicar la causa probable, el cambio propuesto, el riesgo que conlleva y la comprobación que confirmará su eficacia.
Cada elemento abierto necesita un responsable y una decisión posterior. La instrucción "Ajustar la compuerta" está incompleta a menos que el registro indique qué característica se ve afectada y qué resultado se considerará aceptable. La instrucción "Revisar el ensamblaje nuevamente" debe especificar la pieza de acoplamiento, la cantidad de muestras a revisar y las condiciones bajo las cuales se realiza la verificación.
Para una corrección importante, solicite una muestra con anotaciones o una foto comparativa para que los equipos de diseño y abastecimiento puedan ver los cambios. Conserve el modelo 3D actual y el dibujo de control junto con las notas de prueba. Esto evita comparar una nueva muestra con un archivo antiguo, una de las maneras más fáciles de generar una aprobación errónea.
El proveedor puede preparar una prueba más útil cuando el paquete de pre-prueba incluye:
Esta información proporciona al fabricante de herramientas el contexto suficiente para detectar conflictos con antelación, como una tolerancia estricta sin un dato de medición o un límite estético que entra en conflicto con la ubicación de una compuerta.
No automáticamente. Una etiqueta T1 o de primera prueba describe una etapa, no un resultado satisfactorio. La aprobación de la producción depende de las comprobaciones acordadas de funcionamiento, dimensiones, aspecto, montaje y estabilidad del proceso. Es posible que incluso las muestras útiles requieran correcciones.
No existe una cifra universal fiable. Una pieza sencilla con requisitos claros puede requerir menos pasos que una herramienta multicavidad con interfaces estrechas, acabados complejos o varias operaciones secundarias. La pregunta clave para la planificación es qué riesgos persisten y qué evidencia permitirá eliminarlos.
El propietario del producto u otra autoridad designada por el cliente debe aprobar los cambios que afecten el ajuste, la función, la seguridad, la apariencia o los requisitos de interfaz. El fabricante del molde puede recomendar un cambio y explicar su impacto en la fabricación, pero una corrección en las herramientas no debe convertirse automáticamente en un cambio de producto.
Primero, mida las características que puedan influir en la decisión: dimensiones críticas, interfaces, superficies de sellado y áreas de riesgo conocidas. Una vez resueltas las cuestiones principales sobre el proceso y las herramientas, se puede realizar una inspección más exhaustiva. El plan de inspección debe indicar qué no se midió y por qué.
Una prueba de moldeo por inyección funciona mejor como un ciclo de retroalimentación corto: definir el problema, probar la herramienta en condiciones controladas, revisar la pieza en su uso real, asignar la causa y la acción, y luego verificar el cambio con una muestra controlada. Este método proporciona a los compradores un registro de aprobación sólido y al proveedor un objetivo preciso para la siguiente producción.
Entonces, ¿no está seguro de si el resultado de la prueba requiere un cambio de herramienta, otra prueba de muestra o la aprobación para la producción? Envíenos el último modelo 3D, dibujo, detalles de la resina y la aplicación, verificaciones críticas y cualquier hallazgo de muestra abierta.Nuestro equipo puede revisar los requisitos del ensayo y recomendar el siguiente paso.