Nullam dignissim, ante scelerisque the is euismod fermentum odio sem sempre das ist erat, ein feugiat leo urna eget eros. Duis Aenean ein unverschämtes Risiko.
Nullam dignissim, ante scelerisque the is euismod fermentum odio sem sempre das ist erat, ein feugiat leo urna eget eros. Duis Aenean ein unverschämtes Risiko.
 Violet Feng

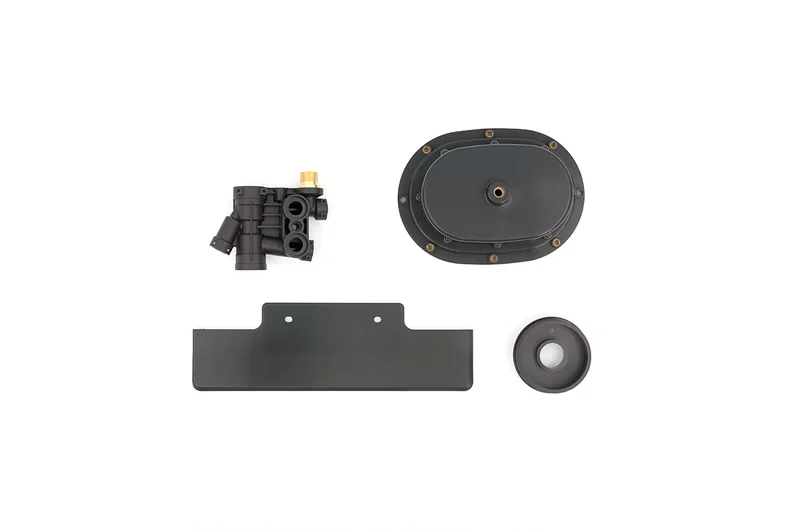
Ein Spritzgussversuch ist kein reiner Vorlauf vor der Serienproduktion. Er ist ein Entscheidungspunkt in einem Kunststoffspritzguss Dieses Projekt zeigt, ob Werkzeug, Material, Maschineneinstellungen und Teilekonstruktion optimal zusammenwirken. Die Checkliste für Spritzgussversuche unterstützt Einkäufer bei der Entscheidung, ob die ersten Muster eine Freigabe, eine kontrollierte Korrektur oder eine weitere Bemusterungsrunde rechtfertigen.
Teile sollten nur dann freigegeben werden, wenn die Form wiederholt Teile herstellen kann, die die funktionalen, maßlichen, optischen und montagetechnischen Anforderungen erfüllen. Falls ein Muster eine dieser Anforderungen nicht erfüllt, sind die Gründe zu dokumentieren, die wahrscheinliche Ursache zu ermitteln, eine kontrollierte Änderung vorzunehmen und ein neues Muster zu prüfen. Dieser Artikel erläutert, welche Aspekte in diesem Entscheidungsprozess zu berücksichtigen sind und welche Informationen einem Spritzgusslieferanten helfen, auf Grundlage der Ergebnisse zu handeln.
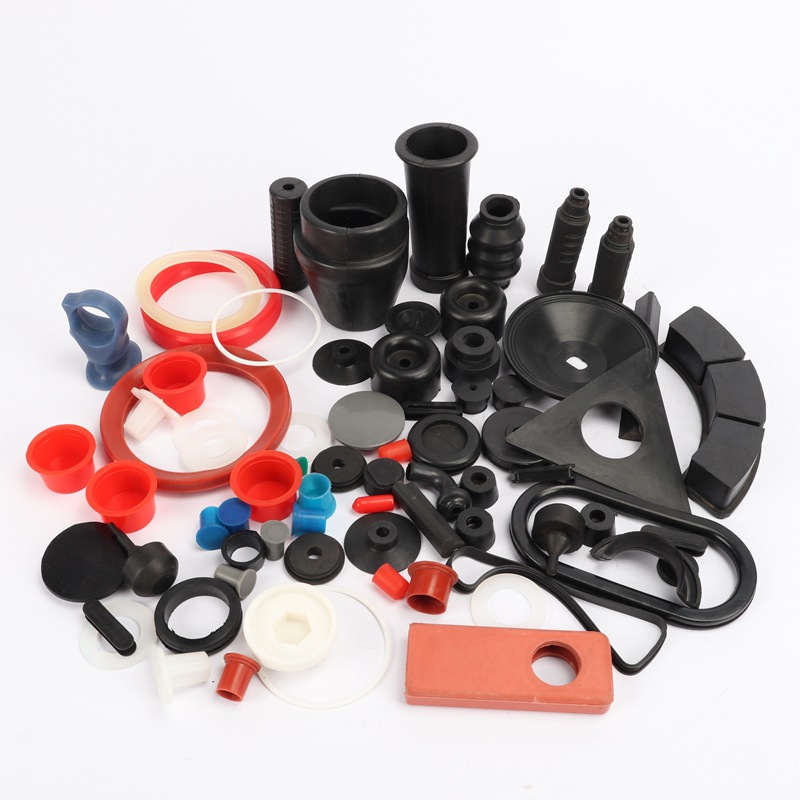
Testteile sind Beweismaterial und nicht nur Musterstücke für die Aufbewahrung. Sie zeigen, wie sich der Formhohlraum füllt, wie das Teil die Form verlässt, ob sich das gewählte Harz wie erwartet verhält und ob das Werkzeug die für das Produkt relevanten Merkmale aufnehmen kann. Ein Test kann auch Konstruktionsprobleme aufdecken, die im CAD-Modell nicht erkennbar waren, wie beispielsweise eine schwierige Entformungsschräge, eine dünne Stelle, die sich nicht zuverlässig füllt, oder einen Ansatz, der beim Abkühlen absinkt. Ein Formtest sollte drei Fragen beantworten: Kann die Form das richtige Teil herstellen? Kann sie das Teil konsistent herstellen? Ist der Prozess produktionsreif?
Die Produktionsfreigabe erfolgt später. Sie sollte nach einer vereinbarten Prüfung der Teile und des zugehörigen Prozesses erfolgen. Ein guter Freigabebericht dokumentiert, welche Anforderungen geprüft wurden, welche Abweichungen noch offen sind, wer für welche Maßnahmen verantwortlich ist und welche Nachweise für den nächsten Prüfschritt benötigt werden.
Verschiedene Teams verwenden Begriffe wie T0, T1 oder Erstmuster unterschiedlich. Die Bezeichnung ist weniger wichtig als die Fragestellung, die der Lauf beantworten soll. Geht es darum, zu bestätigen, dass sich die Form sicher öffnen und auswerfen lässt? Prüft das Team einen überarbeiteten Anguss, ein neues Harz, eine kosmetische Oberfläche oder eine kritische Schnittstelle? Ein Lauf kann mehrere Fragen abdecken, die Akzeptanzgrenzen sollten jedoch vor Beginn der Probenahme festgelegt sein.
Hier zeigt sich ein klares Werkzeugkonstruktion und technische Überprüfung Das hilft. Die Produktfunktion bleibt in der Verantwortung des Käufers, während der Lieferant erläutern kann, wie Werkzeugbau, Abfüllung, Kühlung und Auswerfen das Ergebnis beeinflussen. Die schriftliche Dokumentation dieser Verantwortlichkeiten verhindert, dass eine ästhetische Präferenz fälschlicherweise für einen Funktionsfehler gehalten wird und dass eine Werkzeugbeschränkung in einem vagen Kommentar wie „Bitte verbessern“ versteckt wird.

Bevor Sie ein Teil beurteilen, vergewissern Sie sich, dass die Form ordnungsgemäß funktioniert. Achten Sie auf vollständige Füllung, stabiles Öffnen und Schließen der Form, sauberen Auswurf und eine Anguss- oder Anschnittanordnung, die das Teil nicht beschädigt. Beachten Sie Grat an der Trennebene, unvollständige Füllung in der Nähe dünner oder weit entfernter Details, Schleifspuren, Verklemmungen und Anzeichen dafür, dass sich ein Einsatz oder Schieber nicht frei bewegen lässt.
Diese Beobachtungen helfen, ein Werkzeugproblem von einem Konstruktions- oder Prozessproblem zu unterscheiden. Ein unvollständiger Schuss kann auf eine zu kurze Fließlänge, Entlüftung, die Lage des Angusses oder eine unzureichende Packung hinweisen. Eine Trennmarke kann auf eine zu große Entformungsschräge, eine mangelhafte Oberflächenbeschaffenheit oder eine ungleichmäßige Auswurfleistung hinweisen. Eine sichtbare Schweißnaht kann an einer verdeckten Fläche akzeptabel sein, an einer Dichtkante jedoch nicht. Die nächsten Schritte sollten sich an den vorliegenden Erkenntnissen orientieren und nicht auf einer allgemeinen Aufforderung zur „Verbesserung des Musters“ basieren.
Eine Probe ohne Prozessinformationen ist schwer zu reproduzieren. Notieren Sie, falls verfügbar, die Harzsorte und Charge, die Maschinen- oder Pressenreferenz, die Kavitätenbezeichnung und die wichtigsten Einstellungen des Produktionslaufs. Die relevanten Details hängen vom jeweiligen Projekt ab, können aber Schmelz- und Werkzeugtemperatur, Füll- oder Einspritzgeschwindigkeit, Nachdruck, Kühlzeit und Zyklusbedingungen umfassen.
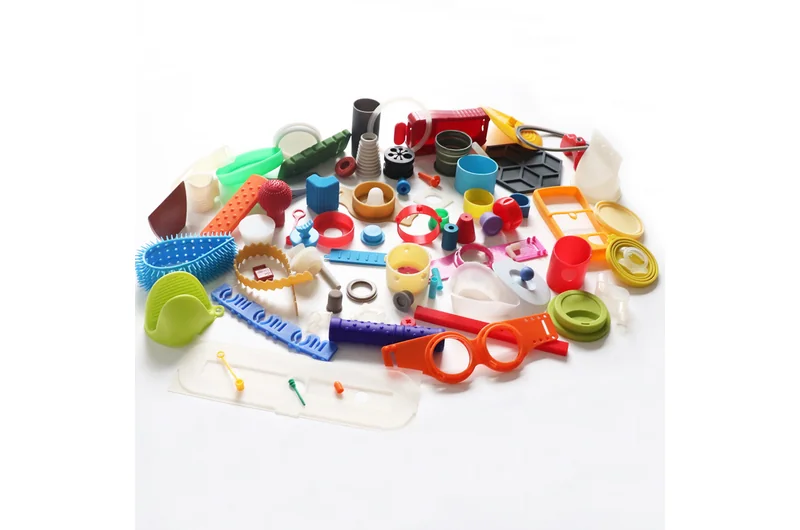
Es geht nicht darum, jeden Einkäufer zum Verfahrenstechniker zu machen. Vielmehr geht es darum, einen fairen Vergleich im Nachhinein zu gewährleisten. Ändert sich eine Abmessung nach einer Änderung der Harzcharge, der Werkzeugtemperatur oder der Verpackungsbedingungen, kann das Team die Änderung untersuchen, anstatt über zwei unter unterschiedlichen Bedingungen hergestellte Muster zu streiten. Shenyue's kundenspezifische Formenwerkzeuge Der Herstellungsprozess verbindet die Werkzeugfertigung mit Erprobung und technischem Feedback, wodurch dieser Kontext leichter in eine Korrektur einfließen kann.
Konzentrieren Sie sich zunächst auf die Maße, die Passung, Dichtheit, Bewegung, Ausrichtung und Montage bestimmen. Messen Sie nicht jede Oberfläche gleich genau. Beginnen Sie mit den Maßen, die Passung, Dichtheit, Bewegung, Ausrichtung, elektrischen Abstand oder die Befestigung an einem anderen Bauteil beeinflussen. Nutzen Sie die aktuelle Zeichnung, das 3D-Modell, Toleranzangaben und vereinbarte Prüfmethoden als Referenz. Ist keine Toleranz definiert, markieren Sie den Spalt, anstatt stillschweigend eine Toleranzgrenze festzulegen.

Eine Maßabweichung erfordert die Angabe von Ort und Muster. Tritt die Abweichung in allen Kavitäten, in einer Kavität oder nur an einem Ende des Werkstücks auf? Verläuft das Ergebnis entlang der Trennebene oder in Fließrichtung? Verzug, Schwindung, ungleichmäßige Kühlung, Angusslage und Messaufbau können das Messergebnis beeinflussen. Die Aufzeichnung des Musters bietet dem Werkzeugmacher einen nützlichen Ausgangspunkt für die Korrektur.
Eine kosmetische Prüfung ist aussagekräftiger, wenn die Betrachtungsbedingungen und die Grenzwerte genau angegeben werden. Beachten Sie den Prüfabstand, die Beleuchtung, die Oberfläche und ob sich die Markierung auf einer sichtbaren, funktionalen oder verdeckten Fläche (Klasse A) befindet. Typische Befunde sind Einfallstellen, Schweißnähte, Fließspuren, Brandspuren, Ausbleichen, Spritzer, Grat und Auswerferspuren. Einige dieser Mängel können in verdeckten Bereichen akzeptabel sein, jedoch nicht, wenn ein Kunde das Produkt sieht oder berührt.
Vermeiden Sie es, „Sieht gut aus“ als einzigen Nachweis zu verwenden. Ein kurzes Foto mit Markierung des Standorts, einer Probennummer und einem einfachen Vermerk „Akzeptiert“ oder „Nachbessern“ bietet der nächsten Überprüfung einen konkreten Vergleichspunkt.
Das Formteil ist oft nur ein Schritt im Herstellungsprozess des Endprodukts. Testen Sie nach Möglichkeit das tatsächliche Gegenstück. Prüfen Sie Schnappverbindungen, Schraubösen, Einsätze, Dichtungen, Clips und bewegliche Schnittstellen. Falls das Projekt Drucken, Bohren, Gewindeschneiden, Einsetzen von Bauteilen, Montage oder Verpackung umfasst, beziehen Sie diese Schritte in den Prüfplan ein. Shenyue beschreibt diese Optionen unter [Link einfügen]. SekundäroperationenDie Abnahmefrage sollte sich auf das fertige Bauteil und nicht auf eine isolierte Kunststoffhülle beziehen.

Ein Defekt kann mehrere mögliche Ursachen haben. Eine sinnvolle Studienanalyse ordnet die Ergebnisse in vier Arbeitsgruppen ein:
| Fragebereich | Was ist zu überprüfen? |
| Teilekonstruktion | Wandstärke, Entformungsschräge, Rippen, Vorsprünge, scharfe Übergänge oder eine Schnittstelle, die eine Konstruktionsentscheidung erfordert. |
| Werkzeuge | Anguss, Kanal, Entlüftung, Kühlkanal, Trennlinie, Einsatz, Schieber oder Auswurfdetail. |
| Verfahren | Temperatur, Druck, Geschwindigkeit, Halten, Kühlen oder eine nicht stabile Konfiguration. |
| Material | Harzqualität, Feuchtigkeit, Farbstoff, Verstärkung oder chargenspezifische Gegebenheiten. |
Die Gruppen dienen als Diskussionsgrundlage, nicht als Ersatz für ingenieurtechnisches Urteilsvermögen. Eine Änderung in einer Gruppe kann Auswirkungen auf andere Gruppen haben. Beispielsweise kann das Hinzufügen von Dichtungsmaterial zur Reduzierung einer Einfallstelle die Abmessungen verändern oder den Grat verschlimmern. Die Überprüfung sollte die vermutete Ursache, die vorgeschlagene Änderung, das Risiko dieser Änderung und die Kontrollmaßnahme zur Bestätigung ihrer Wirksamkeit darlegen.
Jeder offene Punkt benötigt einen Verantwortlichen und eine nächste Entscheidung. „Tor justieren“ ist unvollständig, solange nicht angegeben ist, welches Merkmal betroffen ist und welches Ergebnis als akzeptabel gilt. „Baugruppe erneut prüfen“ sollte das Gegenstück, die zu prüfende Anzahl oder Anzahl der Stichproben sowie die Prüfbedingungen benennen.
Bei größeren Korrekturen bitten Sie um ein markiertes Muster oder ein Vergleichsfoto, damit die Design- und Beschaffungsteams die Änderungen erkennen können. Bewahren Sie das aktuelle 3D-Modell und die zugehörige Zeichnung zusammen mit den Testnotizen auf. So vermeiden Sie, ein neues Muster mit einer alten Datei zu vergleichen – eine der einfachsten Möglichkeiten, eine falsche Freigabe zu erzwingen.
Der Lieferant kann einen aussagekräftigeren Testlauf vorbereiten, wenn das Vorab-Testpaket Folgendes enthält:
Diese Informationen geben dem Werkzeugmacher genügend Kontext, um Konflikte frühzeitig zu erkennen, wie beispielsweise eine enge Toleranz ohne Messbezugspunkt oder eine kosmetische Grenze, die mit der Position eines Angusses kollidiert.
Nicht automatisch. Ein T1- oder Erstversuchsetikett beschreibt einen Prüfungsabschnitt, nicht das Bestehen der Prüfung. Die Produktionsfreigabe hängt von den vereinbarten Prüfungen hinsichtlich Funktion, Abmessungen, Aussehen, Montage und Prozessstabilität ab. Auch an brauchbaren Mustern können noch Korrekturen erforderlich sein.
Es gibt keine allgemeingültige Zahl. Ein einfaches Bauteil mit klaren Anforderungen benötigt möglicherweise weniger Schleifen als ein Mehrkavitäteninstrument mit engen Schnittstellen, aufwendiger Oberflächenbearbeitung oder mehreren Nachbearbeitungen. Die wichtigere Planungsfrage ist, welche Risiken bestehen bleiben und welche Erkenntnisse diese ausschließen können.
Der Produktverantwortliche oder eine andere benannte Kundeninstanz muss Änderungen genehmigen, die Passform, Funktion, Sicherheit, Aussehen oder Schnittstellenanforderungen betreffen. Der Werkzeugmacher kann eine Änderung empfehlen und deren Auswirkungen auf die Fertigung erläutern, eine Werkzeugkorrektur sollte jedoch nicht stillschweigend zu einer Produktänderung führen.
Messen Sie zunächst die Merkmale, die die Entscheidung beeinflussen können: kritische Abmessungen, Schnittstellen, Dichtflächen und bekannte Risikobereiche. Eine umfassendere Prüfung kann folgen, sobald die Hauptfragen zu Prozess und Werkzeugen geklärt sind. Der Prüfplan sollte dennoch dokumentieren, was nicht gemessen wurde und warum.
Ein Spritzgussversuch eignet sich am besten als kurzer Feedback-Kreislauf: Fragestellung definieren, Werkzeug unter festgelegten Bedingungen testen, Bauteil im realen Einsatz prüfen, Ursache und Maßnahme festlegen und die Änderung anschließend anhand eines kontrollierten Musters verifizieren. So erhalten Käufer eine nachvollziehbare Freigabedokumentation und Lieferanten ein präzises Ziel für den nächsten Produktionslauf.
Ich bin mir also nicht sicher, ob das Testergebnis einen Werkzeugwechsel, eine weitere Probelaufserie oder die Produktionsfreigabe erfordert. Senden Sie uns bitte das neueste 3D-Modell, die Zeichnung, die Harz- und Anwendungsdetails, die Ergebnisse kritischer Prüfungen sowie alle Ergebnisse offener Muster.Unser Team kann die Anforderungen für die Testphase prüfen und Ihnen das nächste Vorgehen empfehlen.