Pas de dignité, devant le scélérisque c'est la haine euismod fermentum sem sempre l'is erat, a feugiat leo urna eget eros. Duis Énéen Une coupe de cheveux pour rire.
Pas de dignité, devant le scélérisque c'est la haine euismod fermentum sem sempre l'is erat, a feugiat leo urna eget eros. Duis Énéen Une coupe de cheveux pour rire.
 Violet Feng

Un essai de moule d'injection n'est pas un simple test de routine avant la production en série. C'est une étape décisionnelle dans un processus de production. moulage par injection plastique Ce projet permet de vérifier la compatibilité de l'outillage, du matériau, des réglages machine et de la conception de la pièce. Cette liste de contrôle pour essais de moules d'injection aide les acheteurs à déterminer si les premiers échantillons sont acceptables, nécessitent une correction contrôlée ou un nouveau cycle d'échantillonnage.
N’approuvez les pièces que si le moule permet de produire de manière répétée une pièce conforme aux exigences fonctionnelles, dimensionnelles, esthétiques et d’assemblage. Si un échantillon ne répond pas à l’une de ces exigences, consignez les éléments de preuve, identifiez la cause probable du problème, apportez une modification contrôlée et examinez un nouvel échantillon. Cet article explique les points à vérifier lors de ce processus de décision et les informations qui permettent à un fournisseur de moulage par injection d’agir en conséquence.
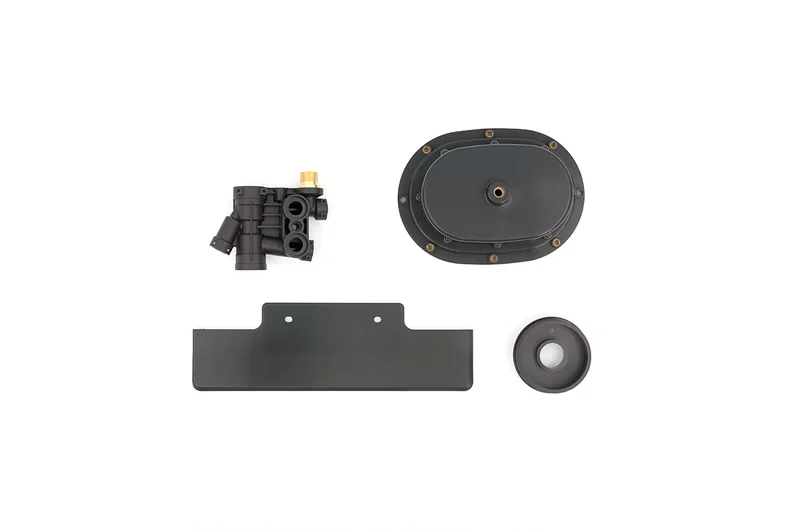
Les pièces d'essai constituent des preuves, et non de simples échantillons à ranger. Elles permettent d'observer le remplissage de la cavité, la qualité de la pièce après démoulage, le comportement attendu de la résine choisie et la capacité de l'outillage à reproduire les caractéristiques essentielles du produit. Un essai peut également révéler un défaut de conception non apparent sur un modèle CAO, comme une zone de dépouille difficile, une section trop fine qui ne se remplit pas correctement ou un bossage qui s'affaisse au refroidissement. Un essai de moule doit répondre à trois questions : le moule permet-il de fabriquer la pièce souhaitée ? La fabrication est-elle reproductible ? Le processus est-il prêt pour la production ?
La mise en production intervient ultérieurement. Elle doit faire suite à une revue concertée des pièces et du contexte du processus sous-jacent. Un dossier d'approbation complet indique les exigences vérifiées, les écarts non résolus, le responsable de chaque action et les justificatifs nécessaires à la prochaine étape.
Les termes T0, T1 ou « premier échantillon » sont parfois utilisés différemment par les équipes. L’appellation importe moins que la question à laquelle l’essai doit répondre. S’agit-il de vérifier que le moule s’ouvre et éjecte correctement ? L’équipe teste-t-elle une nouvelle entrée d’injection, une nouvelle résine, l’aspect esthétique d’une surface ou une interface critique ? Un seul essai peut répondre à plusieurs questions, mais les limites d’acceptation doivent être clairement définies avant le début de l’échantillonnage.
C'est là qu'une clarté examen de la conception et de l'ingénierie des moules Cela s'avère utile. La fonctionnalité du produit reste du ressort de l'acheteur, tandis que le fournisseur peut expliquer comment l'outillage, le remplissage, le refroidissement et l'éjection influent sur le résultat. Le fait de consigner ces responsabilités évite de confondre une préférence esthétique avec un défaut fonctionnel et empêche qu'une limitation de l'outillage ne soit dissimulée derrière un vague commentaire du type « veuillez améliorer ».

Avant d'évaluer une pièce, assurez-vous du bon fonctionnement du moule. Vérifiez le remplissage complet, la stabilité de l'ouverture et de la fermeture, la propreté de l'éjection et l'absence d'endommagement de la pièce par le système d'alimentation. Soyez attentif aux bavures au niveau de la ligne de joint, aux injections incomplètes près des zones fines ou éloignées, aux traces de frottement, aux collages et aux signes de blocage d'un insert ou d'un coulisseau.
Ces observations permettent de distinguer un problème d'outillage d'un problème de conception de pièce ou de processus. Une injection incomplète peut indiquer un problème de longueur de flux, de ventilation, d'emplacement de la buse ou de garnissage insuffisant. Une marque de démoulage peut révéler un problème de dépouille, d'état de surface ou d'équilibre d'éjection. Une ligne de soudure visible peut être acceptable sur une face cachée, mais inacceptable au niveau d'un bord d'étanchéité. La prochaine étape doit être fondée sur ces observations, et non sur une demande générale visant à « améliorer l'échantillon ».
Un échantillon sans information sur le procédé est difficilement reproductible. Notez la qualité et le lot de la résine (si disponibles), la référence de la machine ou de la presse, l'identification de la cavité et les principaux paramètres utilisés pour la production. Les détails utiles dépendent du projet, mais peuvent inclure la température de fusion et de moulage, la vitesse de remplissage ou d'injection, la pression de maintien, le temps de refroidissement et les conditions du cycle.
L'objectif n'est pas de transformer chaque acheteur en ingénieur de procédés, mais de garantir l'équité des comparaisons ultérieures. Si une dimension change suite à un changement de lot de résine, de température d'outillage ou de conditions d'emballage, l'équipe peut analyser ce changement au lieu de se disputer sur deux échantillons fabriqués dans des conditions différentes. outillage de moule sur mesure Ce processus relie la fabrication d'outils aux essais et aux retours d'ingénierie, ce qui facilite la prise en compte de ce contexte dans une correction.
Concentrez-vous d'abord sur les dimensions qui déterminent l'ajustement, l'étanchéité, le mouvement, l'alignement et l'assemblage. Ne mesurez pas chaque surface avec la même attention. Commencez par les dimensions qui contrôlent l'ajustement, l'étanchéité, le mouvement, l'alignement, le dégagement électrique ou la fixation à une autre pièce. Utilisez comme référence le dessin actuel, le modèle 3D, les notes de tolérance et toute méthode d'inspection convenue. Si une tolérance n'est pas définie, marquez l'écart au lieu d'inventer discrètement une limite de réussite.

Un défaut dimensionnel nécessite également une localisation et une description précise. La valeur est-elle erronée sur toutes les cavités, dans une seule, ou seulement à une extrémité de la pièce ? Le résultat suit-il la ligne de joint ou le sens d'écoulement ? Le gauchissement, le retrait, un déséquilibre de refroidissement, la position du point d'injection et le paramétrage de la mesure peuvent tous influencer la mesure. L'enregistrement de la configuration fournit à l'outilleur un point de départ utile pour la correction.
L'examen cosmétique est plus pertinent lorsqu'il précise les conditions d'observation et les limites acceptables. Il convient de noter la distance d'inspection, l'éclairage, la surface concernée et si la marque se trouve sur une face visible, fonctionnelle ou cachée (classe A). Les défauts courants incluent les retassures, les lignes de soudure, les marques d'écoulement, les brûlures, le blanchiment, l'étalement, les bavures et les traces d'éjection. Certains défauts peuvent être acceptables dans une zone dissimulée, mais inacceptables là où le client voit ou touche le produit.
Évitez de vous contenter de la mention « ça a l’air bien ». Une courte photo avec l’emplacement indiqué, un numéro d’échantillon et une simple note « accepté » ou « à retravailler » fourniront au prochain examinateur des éléments concrets de comparaison.
La pièce moulée ne représente souvent qu'une étape du processus de fabrication du produit final. Testez le composant d'accouplement réel lorsque cela est possible. Vérifiez les enclenchements, les bossages de vis, les inserts, les joints, les clips et les interfaces mobiles. Si le projet inclut l'impression, le perçage, le taraudage, l'insertion de vis, l'assemblage ou l'emballage, intégrez ces étapes au plan de revue. Shenyue décrit ces options dans la section suivante : opérations secondaireset la question relative à l'acceptation devrait porter sur la pièce finie plutôt que sur une simple coque en plastique.

Un défaut peut avoir plusieurs causes. Une analyse d'essai utile classe les résultats en quatre groupes de travail :
| Zone de questions | Que faut-il réviser ? |
| Conception de pièces | épaisseur de paroi, dépouille, nervures, bossages, transitions abruptes ou une interface nécessitant une décision de conception. |
| Outillage | détail de la porte, du rail, de l'évent, du canal de refroidissement, de la ligne de séparation, de l'insert, du coulisseau ou de l'éjection. |
| Processus | température, pression, vitesse, maintien, refroidissement ou une configuration instable. |
| Matériel | qualité de la résine, humidité, colorant, renfort ou condition spécifique au lot. |
Les groupes servent d'outil de discussion et ne remplacent pas le jugement d'un ingénieur. Toute modification apportée à un groupe peut avoir des répercussions sur les autres. Par exemple, l'ajout de cales pour atténuer un retassure peut modifier les dimensions ou aggraver les bavures. L'analyse doit préciser la cause suspectée, la modification proposée, les risques associés et la méthode de vérification permettant de confirmer son efficacité.
Chaque élément en suspens nécessite un responsable et une décision ultérieure. La mention « Ajuster la porte » est incomplète si elle ne précise pas la caractéristique concernée et le résultat acceptable. La mention « Vérifier l'assemblage » doit indiquer la pièce à assembler, la quantité ou les échantillons à contrôler, ainsi que les conditions de la vérification.
Pour une correction importante, demandez un échantillon annoté ou une photo comparative afin que les équipes de conception et d'approvisionnement puissent constater les modifications. Conservez le modèle 3D actuel et le dessin de référence ainsi que les notes d'essai. Cela évite de comparer un nouvel échantillon à un ancien fichier, ce qui constitue l'un des moyens les plus simples d'obtenir une approbation erronée.
Le fournisseur peut préparer un essai plus utile lorsque le dossier de pré-essai comprend :
Ces informations fournissent à l'outilleur suffisamment de contexte pour signaler rapidement les conflits, tels qu'une tolérance serrée sans référence de mesure ou une limite esthétique qui entre en conflit avec l'emplacement d'une porte.
Pas automatiquement. L'étiquette T1 ou « premier essai » décrit une étape, et non un résultat concluant. L'approbation de la production dépend des contrôles convenus concernant le fonctionnement, les dimensions, l'aspect, l'assemblage et la stabilité du processus. Des corrections peuvent encore être nécessaires pour des échantillons exploitables.
Il n'existe pas de nombre universel fiable. Une pièce simple aux exigences claires peut nécessiter moins d'itérations qu'un outil multi-empreintes avec des interfaces étroites, des finitions complexes ou plusieurs opérations secondaires. La question essentielle à se poser lors de la planification est : quels risques subsistent et quelles preuves permettront de les écarter ?
Le responsable produit ou une autre autorité client désignée doit approuver les modifications affectant l'ajustement, la fonction, la sécurité, l'apparence ou les exigences d'interface. Le mouliste peut recommander une modification et en expliquer l'impact sur la fabrication, mais une correction d'outillage ne doit pas se transformer discrètement en modification du produit.
Mesurez d'abord les éléments susceptibles d'influencer la décision : dimensions critiques, interfaces, surfaces d'étanchéité et zones à risque connues. Une inspection plus approfondie pourra être menée une fois les questions relatives au processus et à l'outillage résolues. Le plan d'inspection devra néanmoins préciser les éléments non mesurés et en indiquer la raison.
Un essai de moule d'injection est optimal lorsqu'il s'agit d'un cycle de rétroaction court : définir le problème, faire fonctionner l'outil dans des conditions enregistrées, examiner la pièce en situation réelle d'utilisation, identifier la cause et les actions correctives, puis vérifier la modification à l'aide d'un échantillon témoin. Cette méthode offre aux acheteurs une preuve d'approbation solide et au fournisseur un objectif précis pour la prochaine production.
Donc, on ne sait pas si le résultat de l'essai nécessite un changement d'outil, un autre essai d'échantillon ou une approbation de production ? Veuillez nous envoyer le modèle 3D le plus récent, le dessin, les détails concernant la résine et l'application, les contrôles critiques et les résultats de tout échantillon ouvert.Notre équipe peut examiner les exigences de l'essai et recommander la prochaine étape.