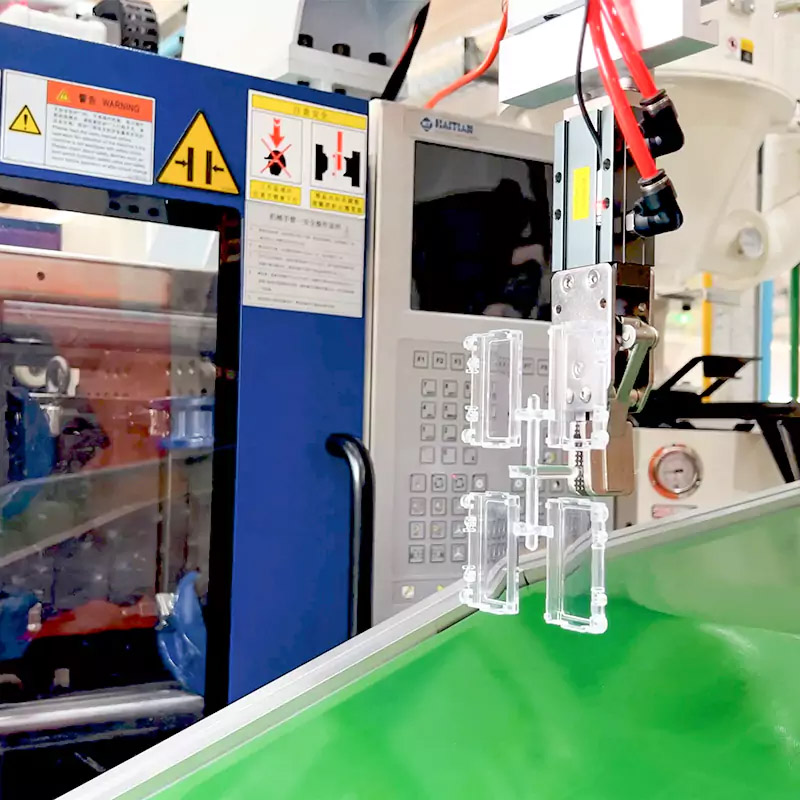
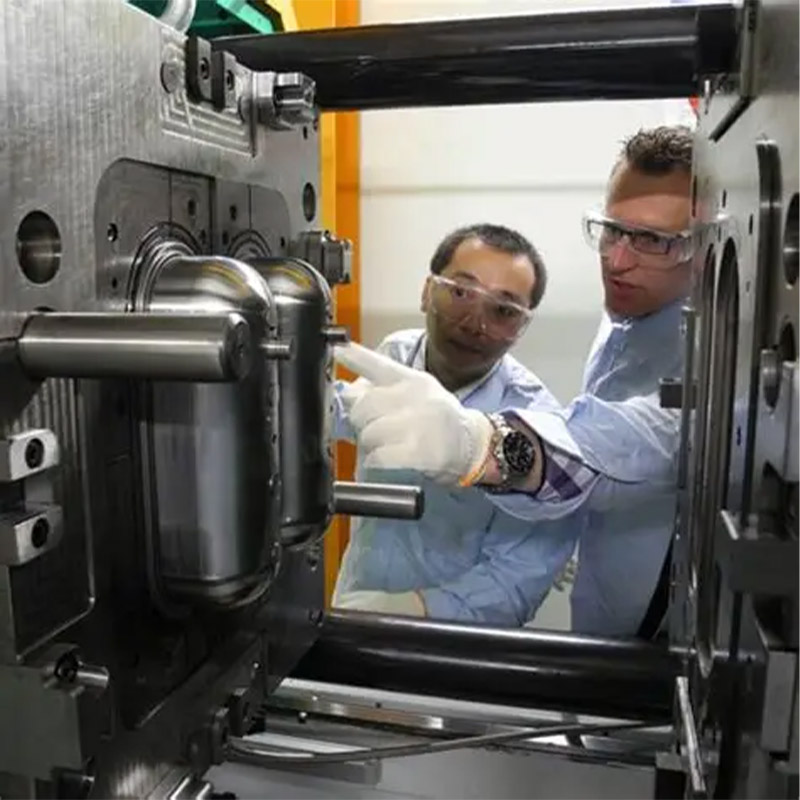
Un chemin pratique de la conception à la pièce moulée
Le moulage par injection est idéal pour la production en série de pièces à géométrie constante. Les granulés de polymère sont chauffés, injectés dans un moule métallique, tassés, refroidis puis éjectés. Cette description simple masque la complexité des choix qui déterminent un résultat stable : épaisseur de paroi, dépouille, nervures, points d’injection, éjection, retrait et comportement du matériau sont autant d’éléments interagissant. Nous analysons ces facteurs en amont et vous fournissons des questions ou recommandations spécifiques avant la mise en service de l’outillage.
Outillage et échantillonnage
La conception de l'outillage repose sur la géométrie de la pièce, la résine, le volume attendu et les exigences de qualité. Après usinage et assemblage, des essais permettent d'évaluer le remplissage, les dimensions, l'aspect et le démoulage. Les échantillons sont comparés aux informations fournies par le client. Si un ajustement est nécessaire, le problème est identifié comme provenant de la conception, de l'outillage ou du processus, et non comme un simple défaut esthétique.
Production contrôlée
Lors du moulage, des variables telles que les conditions de fusion, la vitesse d'injection, la pression de maintien, le refroidissement et le temps de cycle sont définies pour la pièce et le matériau. Les contrôles en cours de production portent sur les dimensions, l'état de surface, la couleur et les caractéristiques fonctionnelles, conformément au plan d'inspection convenu. Les exigences nécessitant des instruments de mesure spécifiques, des essais ou une documentation particulière doivent être précisées lors de l'établissement du devis.
Après moulage
Les pièces peuvent passer à l'impression, au perçage, au taraudage, à l'insertion de la visserie, à l'assemblage ou à l'emballage lorsque ces opérations font partie du projet. Le suivi de ces étapes réduit les transferts de responsabilité et facilite l'identification de l'origine d'un problème sur un produit fini.
Que définir avant de citer
Un devis pertinent commence par des données 3D, un dessin 2D précis, les exigences en matière de résine ou de performance, le volume prévisionnel, les zones d'aspect, les conditions d'assemblage et les dimensions critiques. Ces détails permettent à l'équipe d'ingénierie de distinguer les exigences fixes des préférences et d'identifier les points à trancher avant qu'ils n'impactent les coûts ou le calendrier. L'objectif immédiat est de fournir une pièce plastique prête pour la production, et non un simple dessin réalisable. Lorsqu'une exigence est encore inconnue, elle doit être clairement indiquée, sans être masquée par une tolérance générique, un nom de matériau ou une déclaration de qualité. Cela offre aux deux parties une base plus claire pour comparer les options, planifier les échantillons et déterminer les éléments de preuve nécessaires avant la production.
Analyse des risques et planification de la qualité
La planification du projet doit prendre en compte les irrégularités d'épaisseur de paroi, les défauts de dépouille, les retassures près des nervures ou des bossages, les lignes de soudure, les bulles d'air, les déformations et les difficultés d'éjection. Chaque risque ne justifie pas un effort d'inspection équivalent ; le plan qualité doit donc se concentrer sur les caractéristiques ayant une incidence sur l'ajustement, le fonctionnement, l'aspect ou l'assemblage en aval. Selon le projet, le contrôle peut porter sur les dimensions des échantillons, les surfaces visibles, la couleur, l'ajustement et toute caractéristique fonctionnelle convenue. Les méthodes de mesure, la fréquence d'échantillonnage, les échantillons de référence et les modalités de rapportage doivent être définis avant la production en série. Cette approche par les risques permet d'intégrer clairement les exigences critiques au processus, sans pour autant impliquer que chaque caractéristique puisse être contrôlée de la même manière.
La valeur d'une voie de fabrication intégrée
Shenyue permet d'intégrer la conception interne des moules, leur fabrication, l'évaluation des matériaux et les opérations secondaires au sein d'un même projet. Cette intégration est essentielle car une décision prise à une étape a souvent des répercussions sur la suivante : les matériaux influent sur la transformation et la finition, l'outillage sur le démoulage et l'aspect, et l'assemblage ou le conditionnement peuvent révéler des défauts invisibles sur un composant individuel. Centraliser les questions techniques, les retours d'échantillons et les modifications réduit les transferts inutiles. Cela offre également aux acheteurs un parcours plus direct, des fichiers initiaux à une base de production validée et, le cas échéant, un support pour les commandes ultérieures.
Applications typiques / Adéquation au projet
Idéal pour les boîtiers, couvercles, supports, boutons, connecteurs et autres composants plastiques réutilisables dans les secteurs de la consommation, de l'industrie, de l'automobile et de l'équipement. L'adéquation finale dépend de la géométrie, de la résine, des tolérances, des tests et du volume de la commande.
Foire aux questions
Que dois-je envoyer pour obtenir un devis ?
Un fichier 3D, un dessin 2D, les spécifications de résine ou de performance, la quantité, la couleur et la finition souhaitées. Indiquez-nous les dimensions ou fonctions essentielles.
Pouvez-vous m'aider à choisir une résine ?
Oui. Veuillez préciser l'environnement de service, les charges, la température, l'exposition aux produits chimiques, l'aspect et les exigences de conformité. La note finale devra être confirmée par les fiches techniques et la validation du projet.
Des tolérances serrées sont-elles toujours possibles ?
La tolérance dépend de la taille de la pièce, de sa géométrie, du retrait du matériau, de la conception de l'outillage et de la méthode de mesure. Les dimensions critiques doivent être examinées individuellement.
Envoyez-nous vos plans et les quantités annuelles ou de commande prévues. Nous examinerons la pièce, identifierons les données manquantes et discuterons d'une solution réaliste pour le moulage et l'outillage.