Una ruta práctica desde el diseño hasta la pieza moldeada
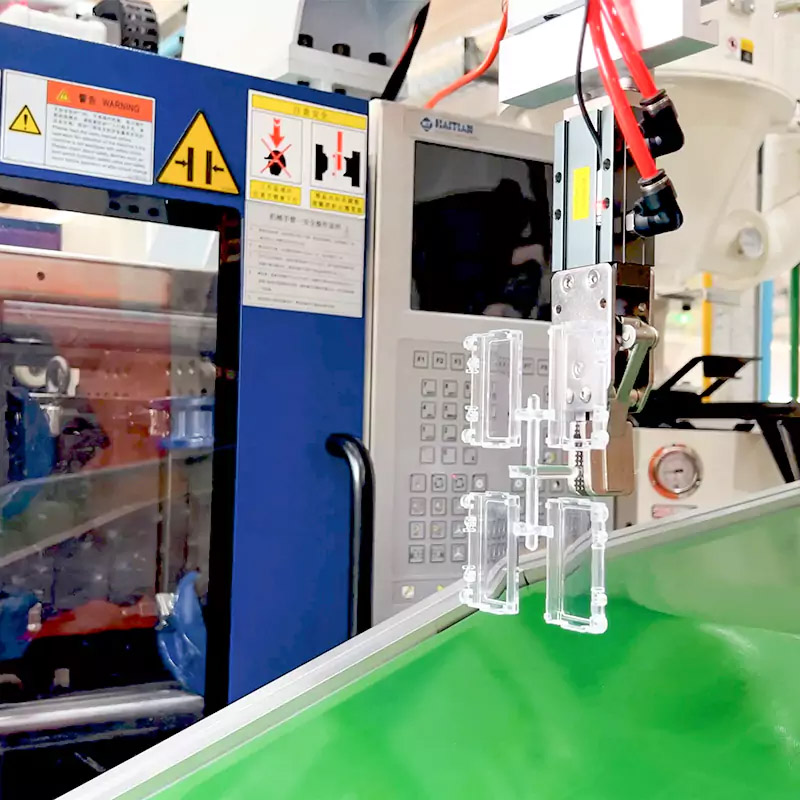
El moldeo por inyección es ideal para la producción repetida de piezas con geometría uniforme. Los gránulos de polímero se calientan, se inyectan en un molde metálico, se compactan, se enfrían y se expulsan. Esta descripción sencilla oculta las decisiones que determinan un resultado estable: el espesor de la pared, el ángulo de desmoldeo, las nervaduras, los puntos de inyección, la expulsión, la contracción y el comportamiento del material interactúan entre sí. Analizamos estos factores desde el principio y formulamos preguntas o recomendaciones específicas antes de la fabricación del molde.
Herramientas y muestreo
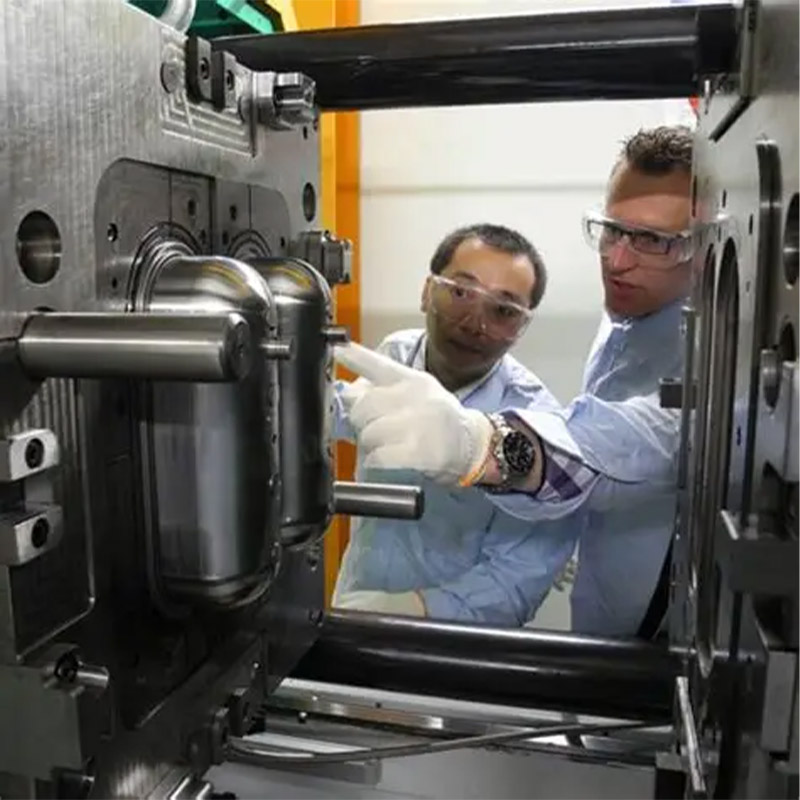
El diseño de la herramienta se basa en la geometría de la pieza, la resina, el volumen previsto y los requisitos de calidad. Tras el mecanizado y el montaje, se realizan pruebas para evaluar el llenado, las dimensiones, el aspecto y el desmoldeo. Las muestras se comparan con la información proporcionada por el cliente. Si se requiere algún ajuste, el problema se identifica en el diseño, la herramienta o el proceso, en lugar de tratarse simplemente como un problema estético.
Producción controlada
Durante el moldeo, se configuran variables como el estado de fusión, la velocidad de inyección, la presión de mantenimiento, el enfriamiento y el tiempo de ciclo para la pieza y el material. Las verificaciones durante el proceso pueden abarcar dimensiones, estado de la superficie, color y características funcionales, de acuerdo con el plan de inspección acordado. Los requisitos que necesiten calibres, pruebas o documentación especiales deben especificarse durante la cotización.
Después del moldeo
Las piezas pueden pasar a las fases de impresión, perforación, roscado, inserción de herrajes, ensamblaje o empaquetado cuando estas operaciones forman parte del proyecto. Mantener estos pasos conectados reduce las transferencias de piezas y facilita el seguimiento de un problema en el producto terminado hasta su origen.
Qué definir antes de la cita
Un presupuesto útil comienza con datos 3D, un dibujo 2D controlado, requisitos de resina o rendimiento, volumen previsto, zonas estéticas, condiciones de acoplamiento y dimensiones críticas. Estos detalles permiten al equipo de ingeniería distinguir los requisitos fijos de las preferencias e identificar decisiones pendientes antes de que afecten al coste o al plazo de entrega. El objetivo inmediato es una pieza de plástico lista para la producción, no un dibujo que simplemente sea posible moldear. Cuando un requisito aún se desconoce, debe marcarse como abierto en lugar de ocultarse tras una tolerancia genérica, el nombre del material o una declaración de calidad. Esto proporciona a ambas partes una base más clara para comparar opciones, planificar muestras y decidir qué información será necesaria antes de la producción.
Revisión de riesgos y planificación de la calidad
La planificación del proyecto debe abordar el espesor desigual de la pared, el desmoldeo inadecuado, el hundimiento cerca de las nervaduras o salientes, las líneas de soldadura, el aire atrapado, la deformación y la dificultad de eyección. No todos los riesgos merecen el mismo esfuerzo de inspección, por lo que el plan de calidad debe centrarse en las características que afectan el ajuste, la función, la apariencia o el ensamblaje posterior. Según el proyecto, el control puede incluir las dimensiones de la muestra, las superficies visibles, el color, el ajuste y cualquier característica funcional acordada. Los métodos de medición, la frecuencia de muestreo, las muestras de referencia y las expectativas de informes deben acordarse antes de la producción rutinaria. Este enfoque basado en riesgos otorga a los requisitos críticos un lugar visible en el proceso sin implicar que cada característica pueda controlarse exactamente de la misma manera.
El valor de una ruta de fabricación integrada
Shenyue integra el diseño interno de moldes, la fabricación de moldes, la revisión de materiales y las operaciones secundarias en un único proyecto. Esta integración es crucial, ya que una decisión tomada en una etapa suele influir en la siguiente: el material afecta al procesamiento y al acabado, las herramientas a la liberación y la apariencia, y el ensamblaje o el embalaje pueden revelar problemas que no son visibles en un componente individual. Mantener juntas las consultas técnicas, los comentarios sobre las muestras y las revisiones reduce las transferencias innecesarias. Además, ofrece a los compradores una ruta más práctica desde los archivos iniciales hasta una base de producción aprobada y, cuando corresponda, soporte para pedidos repetidos.
Aplicaciones típicas / Adecuación al proyecto
Ideal para carcasas, cubiertas, soportes, perillas, conectores y otros componentes plásticos de uso repetido en aplicaciones de consumo, industriales, automotrices y de equipos. La idoneidad final depende de la geometría, la resina, las tolerancias, las pruebas y el volumen del pedido.
Preguntas frecuentes
¿Qué debo enviar para obtener un presupuesto?
Archivo 3D, dibujo 2D, requisitos de resina o rendimiento, cantidad, color y acabado. Indíquenos qué dimensiones o funciones son fundamentales.
¿Puedes ayudarme a elegir una resina?
Sí. Comparta el entorno de servicio, las cargas, la temperatura, la exposición a productos químicos, la apariencia y los requisitos de cumplimiento. La calificación final debe confirmarse mediante hojas de datos y validación del proyecto.
¿Siempre es posible lograr tolerancias muy ajustadas?
La tolerancia depende del tamaño de la pieza, la geometría, la contracción del material, la construcción de la herramienta y el método de medición. Las dimensiones críticas deben revisarse individualmente.
Envíenos sus planos y la cantidad anual o de pedido prevista. Revisaremos la pieza, identificaremos los datos faltantes y discutiremos una ruta de moldeo y utillaje realista.