Donde el moldeo por inserción agrega valor
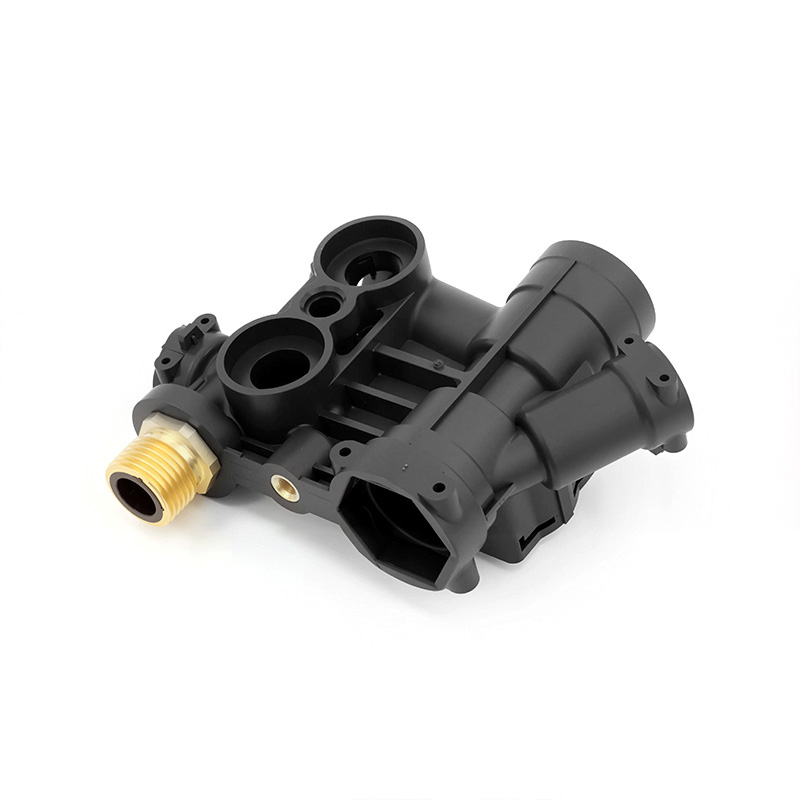
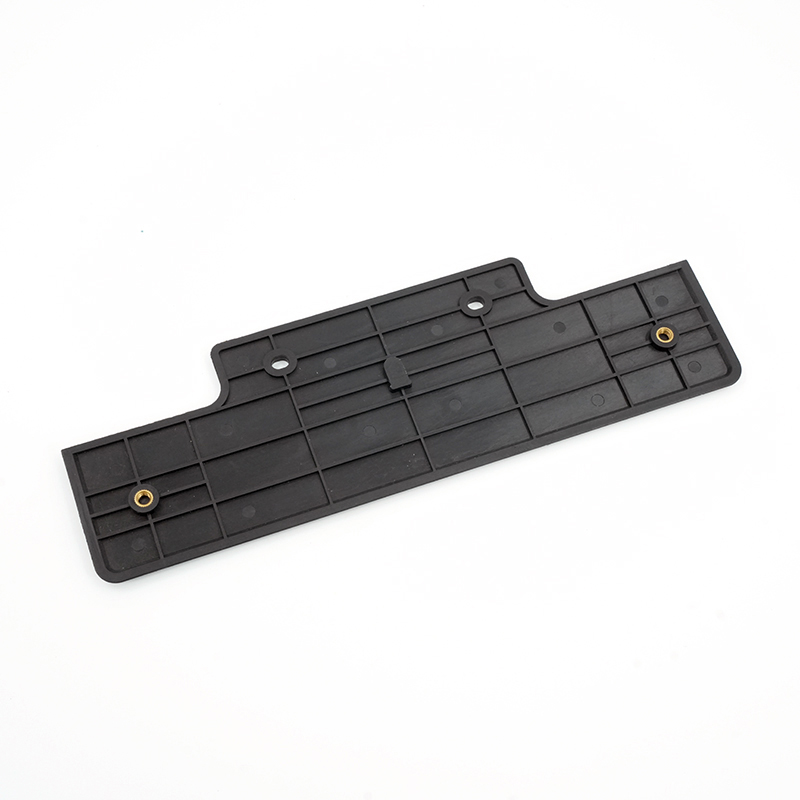
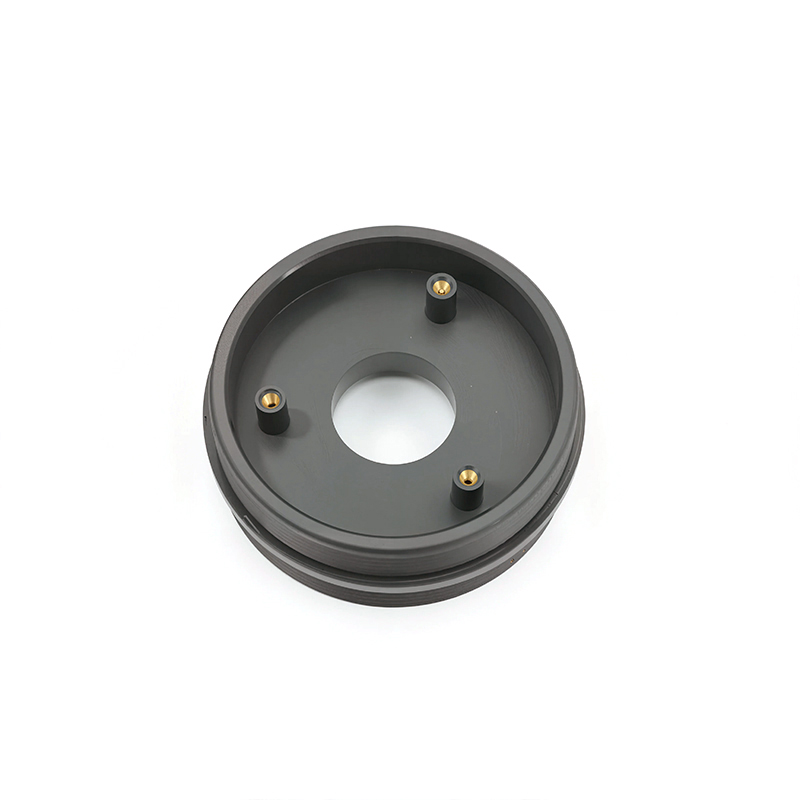
Este proceso resulta útil cuando una pieza de plástico requiere una rosca duradera, un contacto eléctrico, un elemento estructural u otra característica integrada. La combinación de estos elementos durante el moldeo simplifica la lista de materiales y elimina una operación de ensamblaje posterior. Sin embargo, también genera nuevas limitaciones de diseño, por lo que su beneficio debe evaluarse en función del coste del inserto, el método de carga y el volumen de producción.
El inserto forma parte del proceso.
Las dimensiones, la limpieza, el recubrimiento, la orientación y la resistencia a la temperatura de moldeo del inserto son factores importantes. La herramienta debe fijar el inserto de forma segura, permitiendo al mismo tiempo que el plástico fluya alrededor de las áreas previstas. Las características que mejoran la retención mecánica, como moleteados, rebajes o agujeros, deben diseñarse teniendo en cuenta al proveedor del inserto y su uso final.
Gestión de los riesgos de moho
La presión puede desplazar un inserto mal soportado, mientras que el aire atrapado o el flujo restringido pueden dejar huecos. El exceso de plástico puede contaminar una rosca o una superficie de contacto. Para controlar estos riesgos, se utilizan sistemas de parada de herramientas, comprobaciones de carga y un rango de tolerancia definido. La posición crítica del inserto y las áreas expuestas deben indicarse en el plano.
Carga manual o automatizada
Para volúmenes bajos o moderados, se puede utilizar la carga manual controlada; para volúmenes mayores, se justifican los dispositivos de sujeción o la automatización. El método adecuado depende de la forma y orientación del inserto, el número de cavidades y la rentabilidad del ciclo. Evaluamos estos aspectos durante la revisión del proyecto, en lugar de asumir que un único método de carga sirve para todas las piezas.
Qué definir antes de la cita
Una cotización útil comienza con los modelos de plástico e inserto, el material y acabado del inserto, las superficies expuestas, los requisitos de extracción o torsión, la orientación y el volumen de carga. Estos detalles permiten al equipo de ingeniería distinguir los requisitos fijos de las preferencias e identificar decisiones pendientes antes de que afecten el costo o el cronograma. El objetivo inmediato es una relación confiable entre el polímero moldeado y el inserto preposicionado. Cuando un requisito aún se desconoce, debe marcarse como abierto en lugar de ocultarse tras una tolerancia genérica, el nombre del material o una declaración de calidad. Esto proporciona a ambas partes una base más clara para comparar opciones, planificar muestras y decidir qué evidencia será necesaria antes de la producción.
Revisión de riesgos y planificación de la calidad
La planificación del proyecto debe abordar el movimiento de los insertos, la presencia de plástico en roscas o contactos, huecos, retención deficiente, daños por calor y errores de carga. No todos los riesgos requieren el mismo esfuerzo de inspección, por lo que el plan de calidad debe centrarse en las características que afectan al ajuste, la función, la apariencia o el ensamblaje posterior. Según el proyecto, el control puede incluir la identificación, la orientación, la posición, el encapsulado, las superficies protegidas y las comprobaciones mecánicas o de ensamblaje de los insertos. Los métodos de medición, la frecuencia de muestreo, las muestras de referencia y las expectativas de los informes deben acordarse antes de la producción rutinaria. Este enfoque basado en el riesgo otorga a los requisitos críticos un lugar visible en el proceso, sin implicar que todas las características puedan controlarse exactamente de la misma manera.
El valor de una ruta de fabricación integrada
Shenyue integra la ingeniería de moldes, la coordinación del suministro de insertos, los dispositivos de carga, el moldeo por inyección y el ensamblaje final en un único proyecto. Esta integración es crucial, ya que una decisión tomada en una etapa suele afectar a la siguiente: el material influye en el procesamiento y el acabado, las herramientas en la liberación y la apariencia, y el ensamblaje o el embalaje pueden revelar problemas que no son visibles en un componente individual. Mantener juntas las consultas técnicas, los comentarios sobre las muestras y las revisiones reduce las transferencias innecesarias. Además, ofrece a los compradores una ruta más práctica desde los archivos iniciales hasta una línea base de producción aprobada y, cuando corresponda, asistencia para pedidos repetidos.
Aplicaciones típicas / Adecuación al proyecto
Entre las aplicaciones más comunes se incluyen componentes plásticos roscados, piezas eléctricas, carcasas de sensores, pomos, componentes automotrices y ensamblajes industriales. Su idoneidad depende de la geometría del inserto, la resina, la temperatura, las cargas y los requisitos de validación.
Preguntas frecuentes
¿Puedes conseguir los insertos?
Esto se puede discutir. La responsabilidad del suministro, el material, el acabado y los criterios de inspección deben definirse antes de la producción.
¿Cómo se mantienen los insertos en su posición?
El molde utiliza elementos de posicionamiento y soporte; la solución exacta depende del inserto y del flujo del plástico.
¿Es el moldeo por inserción más resistente que el postensamblaje?
Puede mejorar la integración y la transferencia de carga, pero la resistencia depende del diseño, los materiales y la geometría de sujeción. Se recomienda realizar pruebas funcionales.
Envíenos el modelo de la pieza de plástico, el plano de inserción y los requisitos de montaje. Indíquenos qué superficies de la inserción deben quedar expuestas o libres de plástico.