Там, где вставка из профилированного металла повышает ценность.
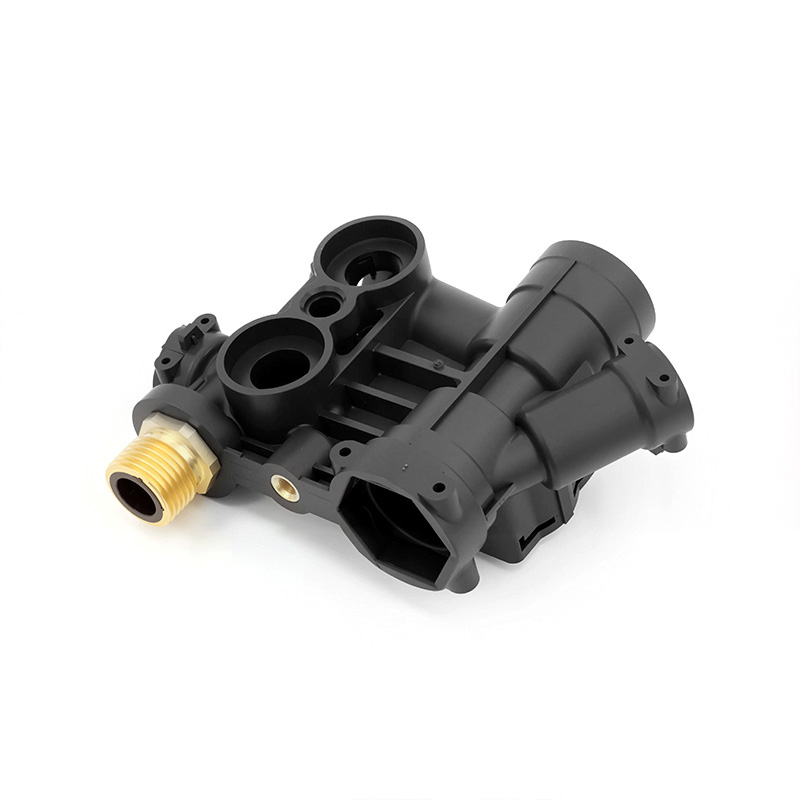
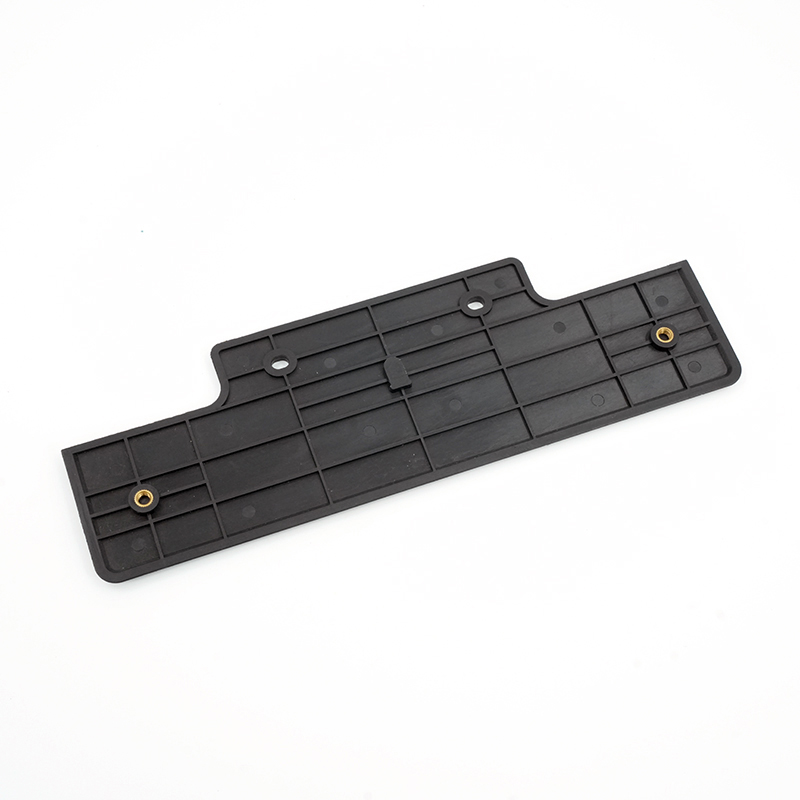
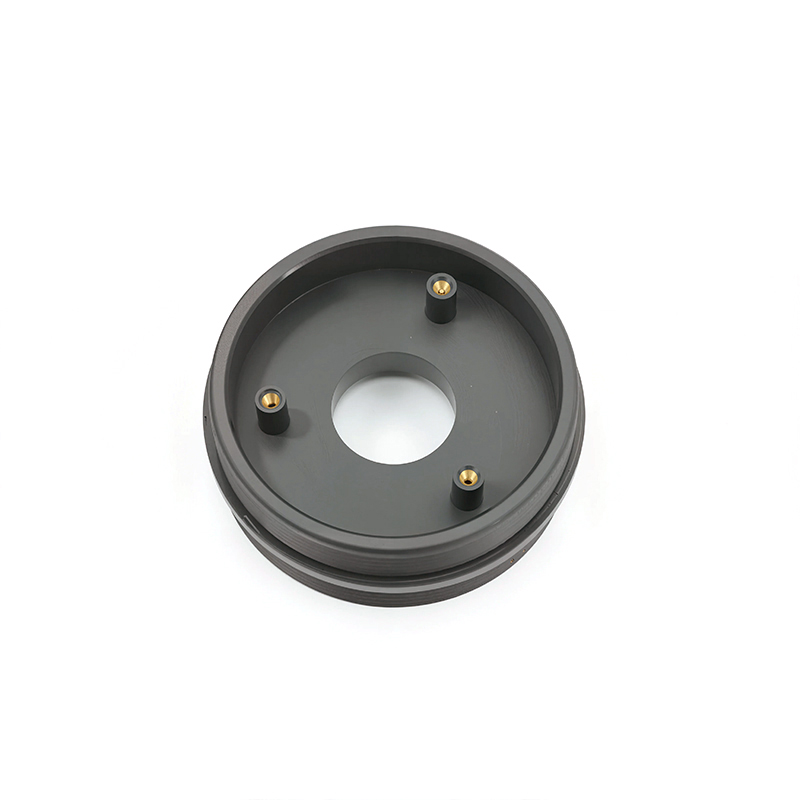
Этот процесс полезен, когда пластиковому корпусу необходима прочная резьба, электрический контакт, конструктивный элемент или другая встроенная деталь. Объединение элементов во время формования может упростить спецификацию материалов и исключить последующую операцию сборки. Однако это также создает новые конструктивные ограничения, поэтому преимущества следует оценивать с учетом стоимости вставки, метода загрузки и объема производства.
Вставка является частью процесса.
Размеры вставки, чистота, покрытие, ориентация и устойчивость к температуре формования имеют значение. Инструмент должен надежно фиксировать вставку, позволяя при этом пластику свободно растекаться по заданным областям. Элементы, улучшающие механическую фиксацию, такие как накатка, подрезы или отверстия, должны быть разработаны с учетом поставщика вставки и конечного применения.
Управление рисками, связанными с плесенью.
Давление может сместить плохо закрепленную вставку, а захваченный воздух или ограниченный поток могут привести к образованию пустот. Избыток пластика может загрязнить резьбу или контактную поверхность. Для контроля этих рисков используются отключение инструмента, контроль нагрузки и определенный технологический диапазон. Критическое положение вставки и открытые участки должны быть указаны на чертеже.
Ручная или автоматизированная загрузка
Для небольших или средних объемов может использоваться контролируемая ручная загрузка; для больших объемов может потребоваться использование зажимных приспособлений или автоматизации. Правильный метод зависит от формы вставки, ее ориентации, количества полостей и экономической эффективности цикла. Мы оцениваем это на этапе анализа проекта, а не предполагаем, что один метод загрузки подходит для всех деталей.
Что нужно определить перед составлением коммерческого предложения?
Полезное коммерческое предложение начинается с описания моделей пластика и вставки, материала и отделки вставки, открытых поверхностей, требований к вырыванию или крутящему моменту, ориентации нагрузки и объема. Эти детали позволяют инженерной команде отличать фиксированные требования от предпочтений и выявлять нерешенные вопросы до того, как они повлияют на стоимость или сроки. Непосредственная цель — установить надежную взаимосвязь между формованным полимером и предварительно установленной вставкой. Если какое-либо требование еще неизвестно, его следует пометить как неопределенное, а не скрывать за общим допуском, названием материала или заявлением о качестве. Это дает обеим сторонам более четкую основу для сравнения вариантов, планирования образцов и определения того, какие доказательства потребуются до начала производства.
Анализ рисков и планирование качества
При планировании проекта следует учитывать смещение вставки, наличие пластика на резьбе или контактах, пустоты, слабую фиксацию, повреждения от перегрева и ошибки при загрузке. Не каждый риск требует одинакового внимания при проверке, поэтому план контроля качества должен быть сосредоточен на характеристиках, влияющих на посадку, функциональность, внешний вид или последующую сборку. В зависимости от проекта, контроль может включать идентификацию вставки, ее ориентацию, положение, герметизацию, защищенные поверхности, а также механические или сборочные проверки. Методы измерения, частота отбора проб, эталонные образцы и требования к отчетности должны быть согласованы до начала серийного производства. Такой подход, основанный на оценке рисков, обеспечивает видимое место критически важных требований в процессе, не подразумевая при этом, что каждая характеристика может контролироваться совершенно одинаково.
Ценность интегрированного производственного маршрута
Компания Shenyue может объединить проектирование пресс-форм, координацию поставок вставок, загрузку приспособлений, литье под давлением и окончательную сборку в рамках одного проекта. Эта взаимосвязь важна, поскольку решение, принятое на одном этапе, часто влияет на следующий: материал влияет на обработку и отделку, оснастка влияет на извлечение и внешний вид, а сборка или упаковка могут выявить проблемы, невидимые на отдельном компоненте. Совместное обсуждение технических вопросов, отзывов об образцах и внесении изменений сокращает количество ненужных передач информации. Это также предоставляет покупателям более практичный путь от исходных файлов до утвержденной производственной базы и, при необходимости, поддержку повторных заказов.
Типичные области применения / Соответствие проекту
К распространенным областям применения относятся резьбовые пластиковые компоненты, электрические детали, корпуса датчиков, ручки, автомобильные компоненты и промышленные узлы. Пригодность зависит от геометрии вставки, смолы, температуры, нагрузок и требований к валидации.
Часто задаваемые вопросы
Вы можете найти эти вставки?
Это можно обсудить. Ответственность за поставку, материалы, отделку и критерии контроля должны быть определены до начала производства.
Как фиксируются вставки на месте?
В пресс-форме используются элементы позиционирования и поддержки; точное решение зависит от вставки и потока пластика.
Прочнее ли литье с закладными элементами, чем литье после сборки?
Это может улучшить интеграцию и передачу нагрузки, но прочность зависит от конструкции, материалов и геометрии крепления. Рекомендуется функциональное тестирование.
Пришлите модель пластиковой детали, чертеж вставки и требования к сборке вместе. Укажите, какие поверхности вставки должны оставаться открытыми или свободными от пластика.