Dove la modanatura a inserto aggiunge valore
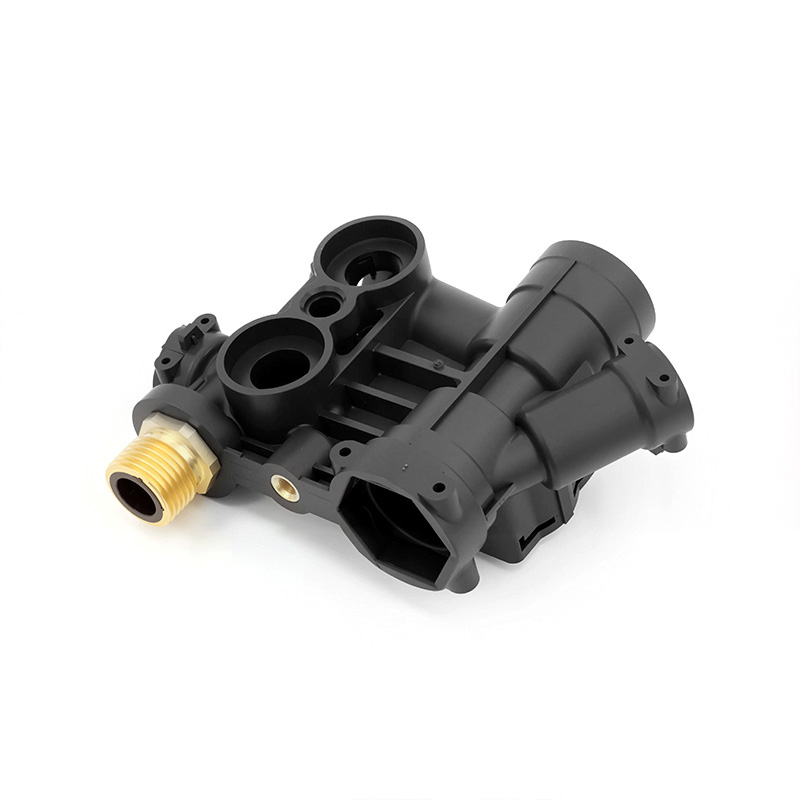
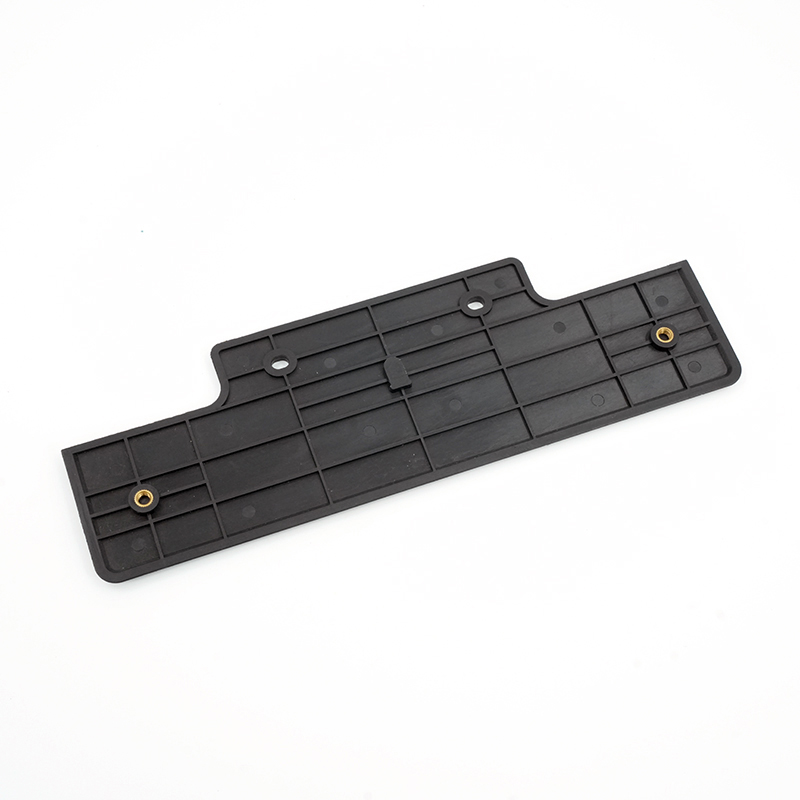
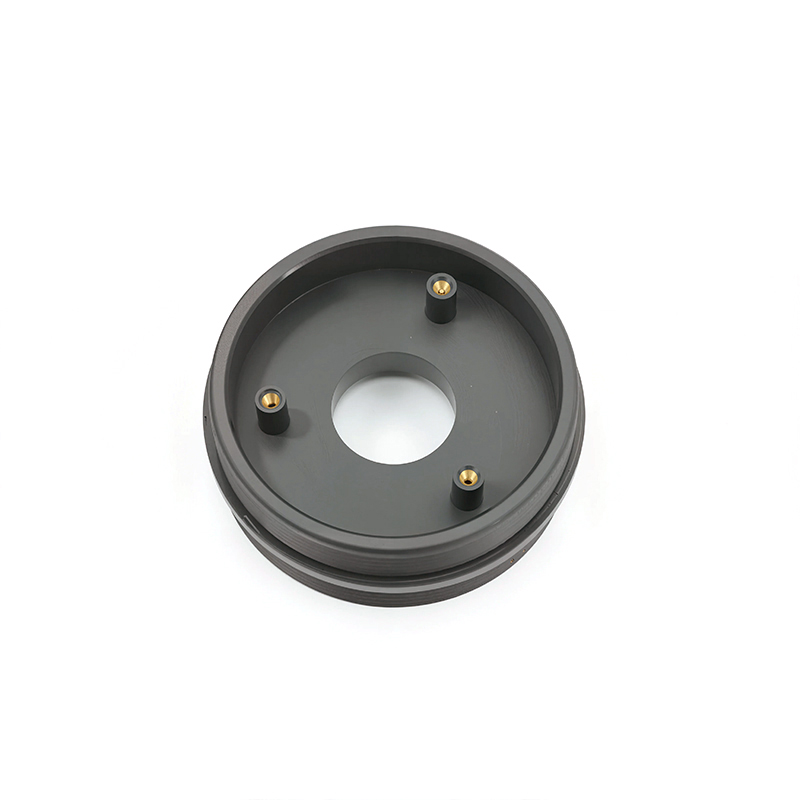
Questo processo è utile quando un corpo in plastica necessita di una filettatura resistente, un contatto elettrico, un elemento strutturale o un'altra caratteristica incorporata. La combinazione degli elementi durante lo stampaggio può semplificare la distinta base ed eliminare una successiva operazione di assemblaggio. Tuttavia, crea anche nuovi vincoli di progettazione, quindi il vantaggio deve essere valutato in relazione al costo degli inserti, al metodo di caricamento e al volume di produzione.
L'inserto fa parte del processo
Le dimensioni dell'inserto, la pulizia, la placcatura, l'orientamento e la resistenza alla temperatura di stampaggio sono fattori importanti. Lo stampo deve posizionare l'inserto in modo sicuro, consentendo al contempo alla plastica di fluire intorno alle aree desiderate. Le caratteristiche che migliorano la ritenzione meccanica, come zigrinature, sottosquadri o fori, devono essere progettate tenendo conto del fornitore dell'inserto e dell'utilizzo finale.
Gestione dei rischi di muffa
La pressione può spostare un inserto non ben supportato, mentre l'aria intrappolata o un flusso limitato possono creare vuoti. L'eccesso di plastica può contaminare una filettatura o una superficie di contatto. Per controllare questi rischi si utilizzano arresti automatici dell'utensile, controlli di carico e una finestra di processo definita. La posizione critica dell'inserto e le aree esposte devono essere indicate sul disegno.
Caricamento manuale o automatizzato
Per volumi bassi o moderati si può utilizzare il caricamento manuale controllato; per volumi più elevati, invece, si possono giustificare attrezzature di fissaggio o l'automazione. Il metodo più adatto dipende dalla forma dell'inserto, dall'orientamento, dal numero di cavità e dai costi del ciclo. Valutiamo questi aspetti durante la fase di revisione del progetto, anziché presumere che un unico metodo di caricamento sia adatto a ogni pezzo.
Cosa definire prima del preventivo
Un preventivo utile inizia con i modelli in plastica e inserti, il materiale e la finitura degli inserti, le superfici esposte, i requisiti di estrazione o coppia, l'orientamento del carico e il volume. Questi dettagli consentono al team di ingegneri di distinguere i requisiti fissi dalle preferenze e di identificare le decisioni mancanti prima che influiscano sui costi o sulle tempistiche. L'obiettivo immediato è una relazione affidabile tra il polimero stampato e l'inserto preposizionato. Quando un requisito non è ancora noto, dovrebbe essere indicato come "aperto" piuttosto che nascosto dietro una tolleranza generica, il nome del materiale o una dichiarazione di qualità. Ciò fornisce a entrambe le parti una base più chiara per confrontare le opzioni, pianificare i campioni e decidere quali prove saranno necessarie prima della produzione.
Revisione dei rischi e pianificazione della qualità
La pianificazione del progetto dovrebbe affrontare il movimento degli inserti, la presenza di plastica su filettature o contatti, vuoti, scarsa ritenzione, danni da calore ed errori di caricamento. Non tutti i rischi meritano lo stesso livello di ispezione, pertanto il piano di qualità dovrebbe concentrarsi sulle caratteristiche che influiscono su adattamento, funzionalità, aspetto o assemblaggio a valle. A seconda del progetto, il controllo può includere l'identità dell'inserto, l'orientamento, la posizione, l'incapsulamento, le superfici protette e i controlli meccanici o di assemblaggio. I metodi di misurazione, la frequenza di campionamento, i campioni di riferimento e le aspettative di reporting dovrebbero essere concordati prima della produzione di routine. Questo approccio basato sul rischio conferisce ai requisiti critici una posizione visibile nel processo, senza implicare che ogni caratteristica possa essere controllata esattamente allo stesso modo.
Il valore di un percorso produttivo integrato
Shenyue è in grado di integrare progettazione degli stampi, coordinamento dell'approvvigionamento degli inserti, attrezzature di carico, stampaggio a iniezione e assemblaggio finale in un unico percorso progettuale. Questa integrazione è fondamentale perché una decisione presa in una fase spesso influenza la successiva: il materiale incide sulla lavorazione e sulla finitura, gli stampi influenzano il rilascio e l'aspetto, e l'assemblaggio o l'imballaggio possono evidenziare problemi non visibili sul singolo componente. Mantenere insieme domande tecniche, feedback sui campioni e revisioni riduce i passaggi di consegne non necessari. Offre inoltre agli acquirenti un percorso più pratico dai file iniziali a una baseline di produzione approvata e, ove applicabile, al supporto per gli ordini successivi.
Applicazioni tipiche / Idoneità al progetto
Le applicazioni più comuni includono componenti in plastica filettati, parti elettriche, alloggiamenti per sensori, manopole, componenti automobilistici e assemblaggi industriali. L'idoneità dipende dalla geometria dell'inserto, dalla resina, dalla temperatura, dai carichi e dai requisiti di validazione.
Domande frequenti
Puoi procurarti gli inserti?
Questo aspetto può essere discusso. La responsabilità della fornitura, i materiali, la finitura e i criteri di ispezione devono essere definiti prima della produzione.
Come vengono mantenuti in posizione gli inserti?
Lo stampo utilizza elementi di posizionamento e supporto; la soluzione esatta dipende dall'inserto e dal flusso della plastica.
Lo stampaggio a inserto è più resistente del post-assemblaggio?
Può migliorare l'integrazione e il trasferimento del carico, ma la resistenza dipende dal design, dai materiali e dalla geometria di ritenzione. Si raccomanda di effettuare test funzionali.
Inviate insieme il modello del componente in plastica, il disegno dell'inserto e i requisiti di assemblaggio. Indicate quali superfici dell'inserto devono rimanere esposte o prive di plastica.