Due approcci con scopi diversi
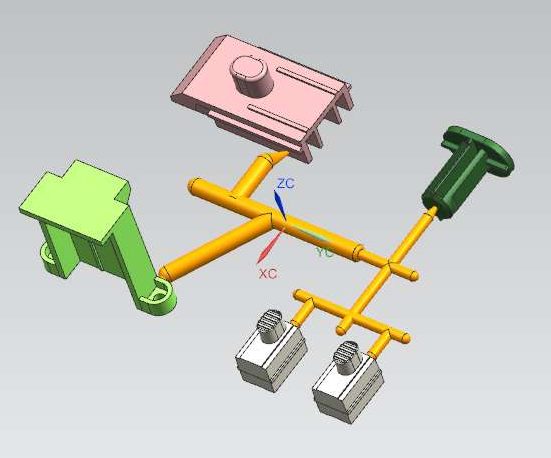
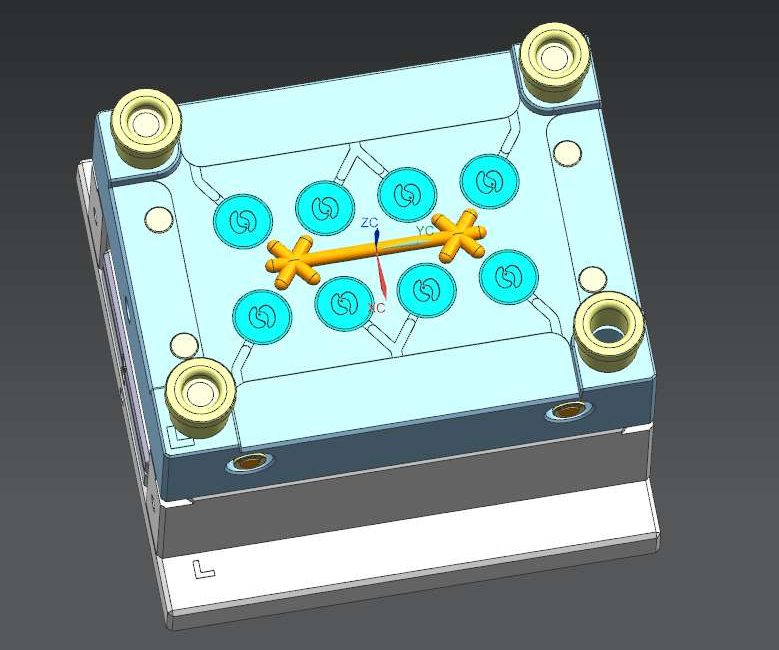
Uno stampo multicavità contiene diverse cavità per lo stesso pezzo e viene tipicamente utilizzato per aumentare la produzione. Uno stampo familiare produce due o più componenti diversi in un'unica operazione, spesso pezzi utilizzati insieme in un assemblaggio. Uno stampo familiare non è semplicemente una scorciatoia: volumi e geometrie diversi dei pezzi possono rendere difficile un processo bilanciato.
L'equilibrio viene prima del conteggio delle carie.
Ogni cavità necessita di un percorso adeguato per il materiale e la pressione. Un riempimento non uniforme può creare differenze di dimensioni, aspetto o comportamento meccanico tra le cavità. La disposizione del pezzo, la progettazione dei canali di alimentazione, i punti di iniezione, lo sfiato e il raffreddamento sono considerati come un sistema. Un numero maggiore di cavità è vantaggioso solo se la pressa, lo stampo e il metodo di controllo qualità lo supportano.
Aspetti economici durante l'intero ciclo di vita del progetto.
Un maggior numero di cavità solitamente aumenta i costi iniziali e la complessità dello stampo, riducendo al contempo il numero di cicli necessari per pezzo. La decisione deve tenere conto della domanda annua, del ciclo di vita del prodotto, del consumo di resina, del rischio di modifiche previste e della manutenzione. Per volumi incerti, uno stampo più semplice può rappresentare un punto di partenza più sicuro.
Qualità e manutenzione per cavità
È possibile identificare i componenti in base alla cavità, in modo da isolare un difetto ricorrente. L'usura, le condizioni di ventilazione e le prestazioni di raffreddamento possono variare nel tempo all'interno dello stesso utensile. Le registrazioni a livello di cavità rendono la manutenzione più mirata e contribuiscono a evitare che un'area problematica venga nascosta all'interno del risultato complessivo di un lotto.
Cosa definire prima del preventivo
Un preventivo efficace inizia con la domanda annua per codice articolo, il rapporto di utilizzo accoppiato, la resina e il colore, la durata del prodotto, la produzione target, i vincoli della macchina e le previsioni di variazione. Questi dettagli consentono al team di ingegneria di distinguere i requisiti fissi dalle preferenze e di identificare le decisioni mancanti prima che influiscano sui costi o sulle tempistiche. L'obiettivo immediato è la strategia di cavità più adatta alla domanda reale, non semplicemente il maggior numero di cavità. Quando un requisito non è ancora noto, dovrebbe essere indicato come "aperto" anziché nascosto dietro una tolleranza generica, il nome del materiale o una dichiarazione di qualità. Ciò fornisce a entrambe le parti una base più chiara per confrontare le opzioni, pianificare i campioni e decidere quali prove saranno necessarie prima della produzione.
Revisione dei rischi e pianificazione della qualità
La pianificazione del progetto dovrebbe affrontare problematiche quali riempimento non uniforme, variazione delle cavità, domanda non corrispondente, eccessiva complessità, raffreddamento non omogeneo e capacità sottoutilizzata. Non tutti i rischi meritano lo stesso livello di ispezione, pertanto il piano di qualità dovrebbe concentrarsi sulle caratteristiche che influiscono su adattamento, funzionalità, aspetto o assemblaggio a valle. A seconda del progetto, il controllo può includere l'identificazione delle cavità, campioni bilanciati, confronto dimensionale, stabilità del processo e osservazioni sulla manutenzione. Metodi di misurazione, frequenza di campionamento, campioni di riferimento e aspettative di reporting dovrebbero essere concordati prima della produzione di routine. Questo approccio basato sul rischio conferisce ai requisiti critici una posizione visibile nel processo, senza tuttavia implicare che ogni caratteristica possa essere controllata esattamente allo stesso modo.
Il valore di un percorso produttivo integrato
Shenyue è in grado di integrare in un unico progetto la revisione del flusso di stampaggio, la produzione degli stampi, lo stampaggio scientifico, l'ispezione specifica delle cavità e la manutenzione preventiva. Questa integrazione è fondamentale perché una decisione presa in una fase spesso influenza la successiva: il materiale incide sulla lavorazione e sulla finitura, gli stampi influenzano il distacco e l'aspetto, e l'assemblaggio o l'imballaggio possono rivelare problemi non visibili sul singolo componente. Mantenere insieme domande tecniche, feedback sui campioni e revisioni riduce i passaggi di consegne non necessari. Offre inoltre agli acquirenti un percorso più pratico dai file iniziali a una baseline di produzione approvata e, ove applicabile, al supporto per gli ordini successivi.
Applicazioni tipiche / Idoneità al progetto
Ideale per progetti stabili con domanda ripetitiva o per set di componenti abbinati con un rapporto di utilizzo prevedibile. Potrebbe non essere adatto quando i componenti utilizzano resine, colori, cicli di produzione o modelli di domanda diversi.
Domande frequenti
Quante cavità deve avere il mio stampo?
Non esiste un numero universale. Obiettivo di produzione, dimensione del pezzo, budget per gli utensili, capacità della macchina ed equilibrio del processo sono tutti fattori importanti.
È possibile che componenti diversi condividano lo stesso stampo?
Sì, all'interno di uno stampo familiare, se il materiale, il colore, il rapporto volumetrico e il comportamento durante la lavorazione sono compatibili.
Un maggior numero di cavità si traduce sempre in un costo inferiore per il componente?
Non sempre. Nel calcolo devono essere inclusi gli investimenti in utensili, gli scarti, la manutenzione, i tempi di ciclo e l'utilizzo della domanda.
Fornire la domanda per codice articolo, durata prevista del prodotto ed eventuale rapporto di utilizzo combinato. Possiamo confrontare un processo a cavità singola, a cavità multiple o con utensili multipli.