Décoration et finition de surface
La tampographie convient aux petites surfaces ou aux zones courbes ; la sérigraphie est souvent utilisée sur les surfaces planes ; l’impression UV permet l’impression de graphismes numériques multicolores selon la forme de la pièce et l’adhérence de l’encre. Le traitement de surface par électroplacage ou par revêtement doux au toucher peut être envisagé pour les matériaux et fournisseurs compatibles. Il est nécessaire de préciser et de réaliser des échantillons concernant la couleur, la brillance, la texture, la tolérance des graphismes et l’adhérence.
usinage secondaire
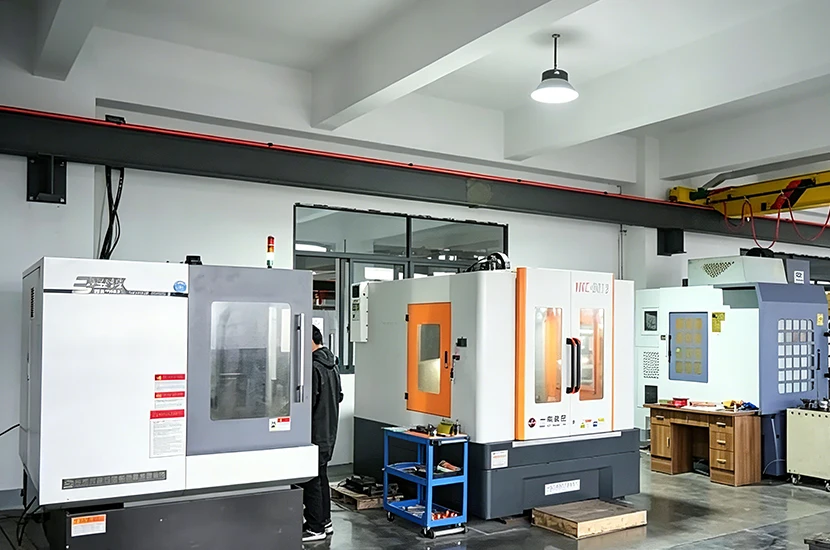
Le perçage et le taraudage permettent de réaliser des trous ou des filetages difficiles à mouler ou nécessitant un contrôle plus précis après moulage. Ces opérations augmentent la manutention et le coût, mais peuvent simplifier l'outillage ou améliorer la flexibilité de fabrication. Les surfaces usinées et les bavures admissibles doivent être indiquées sur le dessin.
Assemblage et quincaillerie
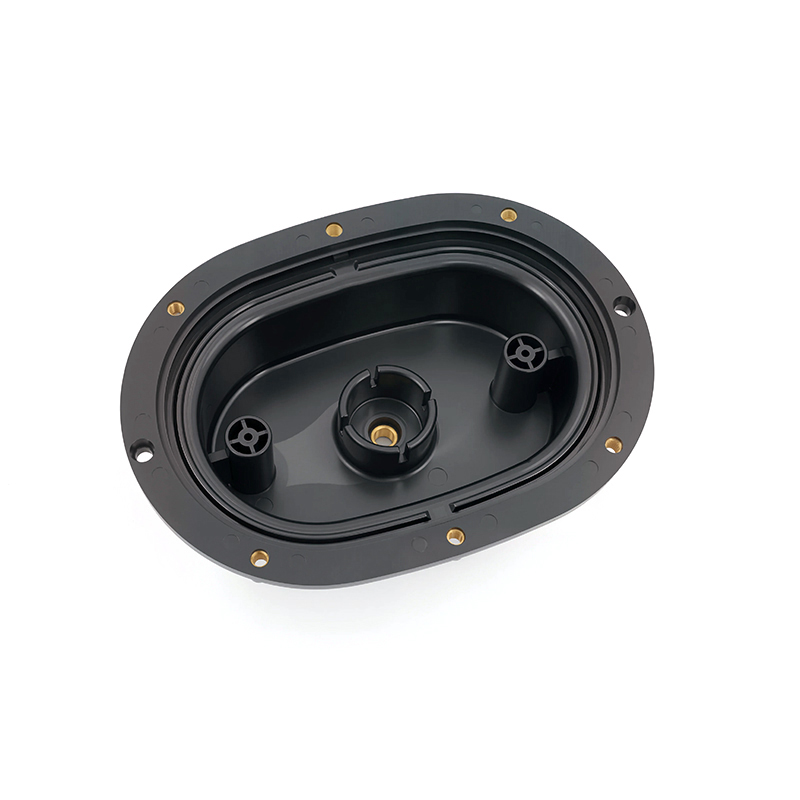
L'insertion de composants et l'assemblage multicomposants peuvent être intégrés lorsque les composants, leur orientation, la méthode d'assemblage et les contrôles fonctionnels sont définis. Des dispositifs de fixation ou des systèmes anti-erreur (poka-yoke) peuvent être utilisés lorsque le risque le justifie. Les composants fournis par le client doivent faire l'objet de spécifications claires et d'une définition précise des responsabilités.
Emballage adapté aux besoins de livraison
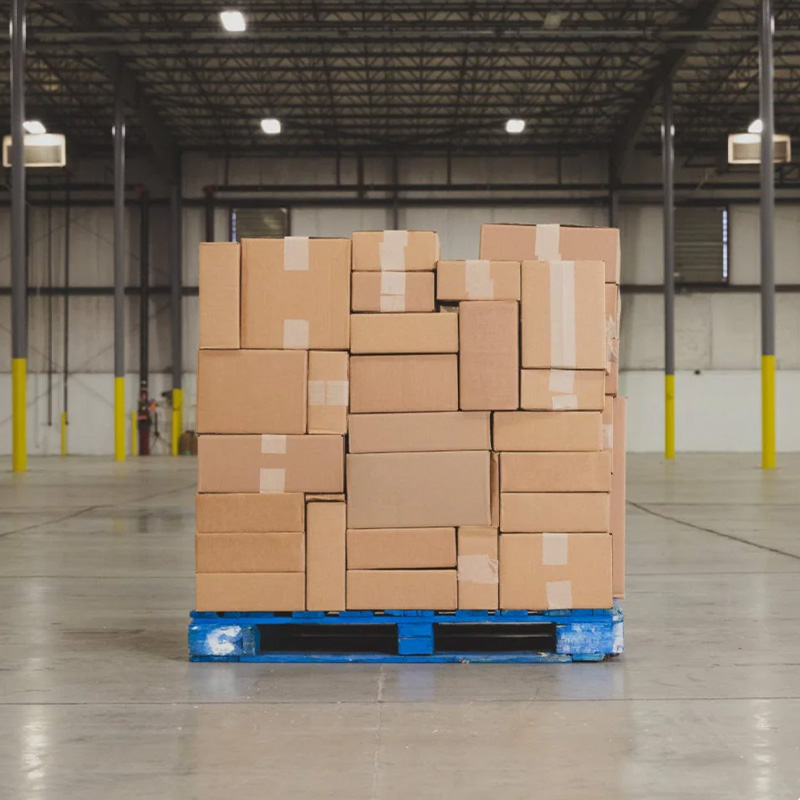
Les options présentées sur la page de services actuelle incluent les sachets en polyéthylène, les boîtes en couleur, le film rétractable, les emballages en carton et les emballages en sachets spéciaux. Le choix final doit tenir compte de la protection contre les rayures, du nombre de pièces, de l'étiquetage, du transport et de la présentation en magasin. Les illustrations et les marquages légaux relatifs à l'emballage restent soumis à l'approbation du client.
Que définir avant de citer
Un devis pertinent commence par les illustrations, les références de couleurs, les échantillons de finition, les plans d'assemblage, la nomenclature, les spécifications d'emballage et les tests de réception. Ces détails permettent à l'équipe d'ingénierie de distinguer les exigences fixes des préférences et d'identifier les décisions manquantes avant qu'elles n'impactent les coûts ou les délais. L'objectif immédiat est d'obtenir un composant fini dont la décoration, l'usinage, l'assemblage et l'emballage restent traçables jusqu'à la pièce moulée. Lorsqu'une exigence n'est pas encore définie, elle doit être clairement indiquée plutôt que d'être dissimulée derrière une tolérance générique, un nom de matériau ou une déclaration de qualité. Cela offre aux deux parties une base plus claire pour comparer les options, planifier les échantillons et déterminer les preuves nécessaires avant la production.
Analyse des risques et planification de la qualité
La planification du projet doit prendre en compte les défauts d'adhérence, les problèmes d'alignement des éléments graphiques, les bavures, les dommages esthétiques, les pièces manquantes et les rayures sur l'emballage. Chaque risque ne justifie pas un effort d'inspection équivalent ; le plan qualité doit donc se concentrer sur les caractéristiques ayant un impact sur l'ajustement, la fonction, l'aspect ou l'assemblage final. Selon le projet, le contrôle peut inclure la validation du premier exemplaire, le contrôle visuel des limites, les vérifications d'adhérence ou fonctionnelles, le comptage des composants et la vérification de l'emballage. Les méthodes de mesure, la fréquence d'échantillonnage, les échantillons de référence et les modalités de reporting doivent être définis avant la production en série. Cette approche par les risques permet d'intégrer clairement les exigences critiques au processus, sans pour autant impliquer que chaque caractéristique puisse être contrôlée de la même manière.
La valeur d'une voie de fabrication intégrée
Shenyue intègre le moulage par injection, l'impression, l'usinage, l'insertion de composants, l'assemblage, le contrôle qualité et le conditionnement pour l'exportation au sein d'un même processus. Cette intégration est essentielle car une décision prise à une étape a souvent des répercussions sur la suivante : le matériau influe sur la transformation et la finition, l'outillage sur le démoulage et l'aspect, et l'assemblage ou le conditionnement peuvent révéler des défauts invisibles sur un composant individuel. Centraliser les questions techniques, les retours sur les échantillons et les modifications permet de réduire les transferts inutiles. Cela offre également aux acheteurs un parcours plus fluide, des fichiers initiaux à une base de production validée, et, le cas échéant, un support pour les commandes ultérieures.
Applications typiques / Adéquation au projet
Idéal pour les projets nécessitant des pièces prêtes à assembler ou à emballer et souhaitant limiter les intermédiaires. La disponibilité et la capacité de production sont garanties pour la résine, la géométrie, la finition et le volume de commande spécifiques.
Foire aux questions
Tous les plastiques peuvent-ils être imprimés ou revêtus ?
Non. L'énergie de surface, les additifs, la texture et le nettoyage influent sur l'adhérence. Des essais et une méthode de test convenue peuvent être nécessaires.
Pouvez-vous travailler à partir de mes œuvres ?
Oui. Veuillez fournir les illustrations vectorielles, les couleurs, l'emplacement, la taille et les exigences de tolérance.
Comment les exigences d'assemblage sont-elles contrôlées ?
Fournir une nomenclature, des instructions de travail ou des critères fonctionnels. Le périmètre d'inspection et d'essai est ensuite défini avant la production.
Veuillez nous envoyer le dessin de la pièce moulée ainsi que les illustrations, les instructions d'assemblage et d'emballage. Nous séparerons les opérations confirmées des articles nécessitant un échantillonnage.