Никакого достоинства, перед склериском - это euismod Fermentum ненависть. sem semper the is Erat, a feugiat leo urna eget eros. Дуис Энеан Стрижка для смеха.
Никакого достоинства, перед склериском - это euismod Fermentum ненависть. sem semper the is Erat, a feugiat leo urna eget eros. Дуис Энеан Стрижка для смеха.
 Вайолет Фэн

Пробный запуск пресс-формы для литья под давлением — это не формальный запуск перед массовым производством. Это решающий момент в процессе принятия решения. литье пластмасс под давлением Этот контрольный список для испытаний пресс-форм для литья под давлением помогает покупателям решить, подходят ли первые образцы для утверждения, контролируемой корректировки или еще одного этапа отбора проб.
Одобряйте детали только в том случае, если пресс-форма позволяет многократно изготавливать детали, отвечающие функциональным, размерным, внешним и сборочным требованиям. Если образец не соответствует одному из этих требований, зафиксируйте это, определите вероятную причину, внесите корректирующие изменения и проверьте новый образец. В этой статье объясняется, что следует проверять на этом этапе принятия решения и какая информация помогает поставщику оборудования для литья под давлением действовать на основе полученных результатов.
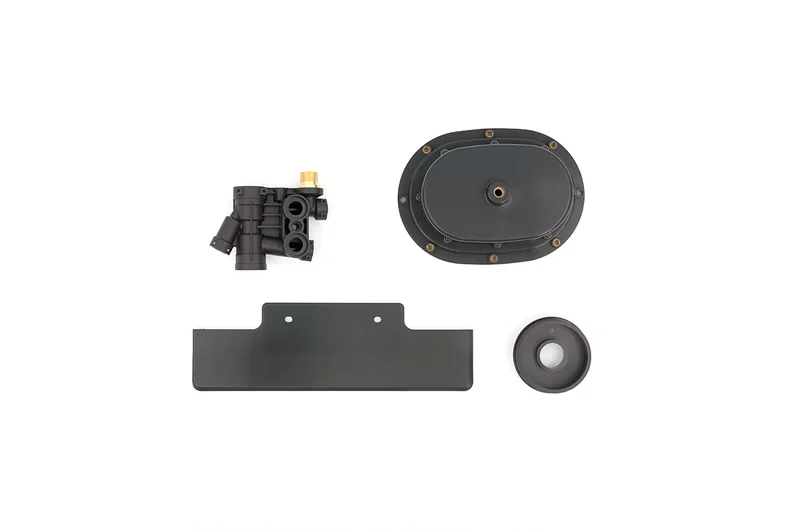
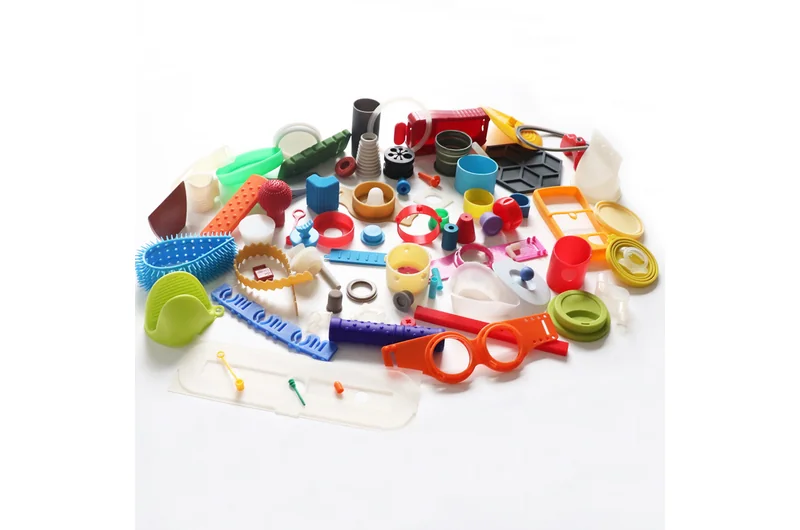
Пробные образцы — это не просто образцы для упаковки, а доказательства качества. Они показывают, как заполняется полость пресс-формы, как деталь выходит из неё, ведёт ли себя выбранная смола должным образом и может ли пресс-форма удерживать элементы, важные для изделия. Пробный образец также может выявить проблему конструкции, которая не была очевидна в CAD-модели, например, сложный участок уклона, тонкий слой, который не заполняется надёжно, или выступ, который проседает во время охлаждения. Пробный образец пресс-формы должен ответить на три вопроса: Может ли пресс-форма изготовить нужную деталь? Может ли она изготавливать деталь стабильно? Готов ли процесс к производству?
Выпуск в производство происходит позже. Он должен следовать за согласованным обзором компонентов и контекста процесса, лежащего в их основе. Хороший протокол утверждения должен содержать информацию о том, какие требования были проверены, какие отклонения остаются открытыми, кто отвечает за каждое действие и какие доказательства необходимы на следующем этапе.
Разные команды используют термины, такие как T0, T1 или первый образец, по-разному. Название имеет меньшее значение, чем вопрос, на который призван ответить эксперимент. Цель состоит в том, чтобы подтвердить безопасное открытие и извлечение формы? Проверяет ли команда модифицированный литниковый канал, новую смолу, декоративную поверхность или критически важный интерфейс? Один эксперимент может охватывать несколько вопросов, но допустимые пределы должны быть видны до начала отбора проб.
Здесь находится четкий Проектирование пресс-форм и инженерная экспертиза Это помогает. Функциональность продукта остается прерогативой покупателя, в то время как поставщик может объяснить, как оснастка, заполнение, охлаждение и выталкивание влияют на результат. Запись этих обязанностей предотвращает ошибочное восприятие эстетических предпочтений как функционального недостатка и не позволяет скрыть ограничения оснастки в расплывчатом комментарии типа «пожалуйста, улучшите».

Перед оценкой детали убедитесь, что сама пресс-форма работает должным образом. Проверьте полное заполнение, стабильное открытие и закрытие пресс-формы, чистое извлечение и расположение литников или затворов, не повреждающих деталь. Обратите внимание на облой по линии разъема, неполные впрыски вблизи тонких или удаленных элементов, следы трения, залипание и признаки того, что вставка или ползун не двигаются свободно.
Эти наблюдения помогают отделить проблему с инструментом от проблемы конструкции детали или технологического процесса. Неполный заход может указывать на длину потока, вентиляцию, расположение литникового канала или недостаточное уплотнение. След от выпуска может указывать на уклон, качество поверхности или баланс выталкивания. Видимый сварочный шов может быть приемлемым на скрытой поверхности, но неприемлемым на кромке уплотнения. Дальнейшие действия должны основываться на полученных данных, а не на общем требовании «улучшить образец».
Образец без информации о процессе сложно воспроизвести. При наличии информации укажите марку смолы и номер партии, номер станка или пресса, идентификацию полости и основные настройки, использованные во время процесса. Полезные сведения зависят от проекта, но могут включать температуру расплава и формы, скорость заполнения или впрыска, давление выдержки, время охлаждения и условия цикла.
Суть не в том, чтобы превратить каждого покупателя в инженера-технолога. Важно обеспечить объективность последующего сравнения. Если какой-либо параметр изменяется после изменения партии смолы, температуры инструмента или условий упаковки, команда может исследовать это изменение, вместо того чтобы спорить о двух образцах, изготовленных в разных условиях. (Shenyue's) изготовление пресс-форм на заказ Маршрут связывает процесс изготовления инструмента с испытаниями и инженерной обратной связью, что упрощает учет этого контекста при внесении корректировок.
В первую очередь сосредоточьтесь на размерах, определяющих посадку, герметичность, подвижность, выравнивание и сборку. Не измеряйте каждую поверхность с одинаковым вниманием. Начните с размеров, которые контролируют посадку, герметичность, подвижность, выравнивание, электрический зазор или крепление к другой детали. Используйте текущий чертеж, 3D-модель, примечания к допускам и любой согласованный метод контроля в качестве эталона. Если допуск не определен, отметьте зазор, вместо того чтобы тихо придумывать допустимый предел.

Для определения местоположения и характера отклонения от заданных размеров также необходимо знать его местоположение. Отклонение наблюдается во всех полостях, в одной полости или только на одном конце детали? Смещается ли результат вдоль линии разъема или вдоль направления потока? Деформация, усадка, дисбаланс охлаждения, положение литникового канала и настройки измерительной системы — все это может влиять на показания. Запись характера отклонения дает инструментальщику полезную отправную точку для коррекции.
При проведении косметического осмотра следует более тщательно указывать условия осмотра и пределы допустимых отклонений. Необходимо отметить расстояние до объекта, освещение, площадь поверхности, а также тип поверхности (класс А, видимая, функциональная или скрытая). Типичные дефекты включают усадочные раковины, сварочные швы, следы потока, следы пригорания, размытие, смазывание, заусенцы и следы от выталкивателя. Некоторые из них могут быть допустимы в скрытой области и неприемлемы там, где клиент видит или прикасается к изделию.
Избегайте использования фразы «выглядит нормально» в качестве единственной записи. Короткое фото с указанием места, номером образца и простой пометкой «принято» или «доработка» даст следующему этапу проверки что-то конкретное для сравнения.
Изготовление формованной детали часто является лишь одним из этапов производства готового изделия. По возможности, протестируйте реальный сопрягаемый компонент. Проверьте защелкивающиеся соединения, резьбовые соединения, вставки, прокладки, зажимы и подвижные элементы. Если проект включает печать, сверление, нарезание резьбы, установку крепежных элементов, сборку или упаковку, включите эти этапы в план проверки. Компания Shenyue описывает эти варианты в разделе... вторичные операциии вопрос о приемке должен касаться готовой детали, а не изолированной пластиковой оболочки.

Один дефект может иметь несколько возможных причин. Полезный анализ результатов испытаний позволяет разделить их на четыре рабочие группы:
| Область вопросов | Что следует рецензировать |
| Конструкция детали | Толщина стенок, уклон, ребра, выступы, резкие переходы или интерфейс, требующий принятия проектного решения. |
| Инструменты | литник, направляющая, вентиляционное отверстие, канал охлаждения, линия разъема, вставка, направляющая или элемент выталкивания. |
| Процесс | температура, давление, скорость, выдержка, охлаждение или нестабильная установка. |
| Материал | марка смолы, влажность, краситель, армирующий материал или особенности конкретной партии. |
Эти группы служат вспомогательным средством для обсуждения, а не заменой инженерного суждения. Изменение в одной группе может повлиять на другую. Например, добавление наполнителя для уменьшения усадочной раковины может изменить размеры или усугубить заусенцы. В обзоре следует указать предполагаемую причину, предлагаемое изменение, риски этого изменения и проверку, которая подтвердит его эффективность.
Для каждого открытого вопроса необходимо указать ответственного и принять дальнейшее решение. Пункт «Регулировка затвора» считается неполным, если в записи не указано, какая именно функция затронута и какой результат будет считаться приемлемым. Пункт «Повторная проверка сборки» должен содержать название сопрягаемой детали, количество или образцы для проверки, а также условия, при которых проводится проверка.
При внесении существенных изменений запросите образец с пометками или сравнительное фото, чтобы команды дизайнеров и поставщиков могли увидеть, что изменилось. Храните текущую 3D-модель и чертеж вместе с примечаниями к пробному образцу. Это позволит избежать сравнения нового образца со старым файлом, что является одним из самых простых способов получить ложное одобрение.
Поставщик сможет подготовить более эффективную тестовую партию, если в пакет предварительных испытаний войдут следующие компоненты:
Эта информация дает изготовителю инструмента достаточно контекста для раннего выявления конфликтов, таких как жесткий допуск без базовой точки измерения или косметическое ограничение, противоречащее расположению литникового канала.
Не автоматически. Маркировка T1 или «первый пробный образец» описывает этап, а не результат прохождения проверки. Разрешение на производство зависит от согласованных проверок функциональности, размеров, внешнего вида, сборки и стабильности процесса. Полезные образцы могут потребовать корректировки.
Не существует надежного универсального числа. Для простой детали с четко определенными требованиями может потребоваться меньше витков, чем для многогнездного инструмента с плотными соединениями, сложным внешним видом или несколькими вторичными операциями. Более важным вопросом планирования является то, какие риски остаются открытыми и какие доказательства позволят их устранить.
Владелец продукта или другой уполномоченный представитель заказчика должен утвердить изменения, затрагивающие требования к посадке, функциональности, безопасности, внешнему виду или интерфейсу. Изготовитель пресс-форм может рекомендовать изменение и объяснить его влияние на производство, но корректировка оснастки не должна незаметно превратиться в изменение продукта.
В первую очередь измерьте характеристики, которые могут повлиять на принятие решения: критические размеры, интерфейсы, уплотнительные поверхности и известные зоны риска. Более широкая проверка может быть проведена после того, как будут решены основные вопросы, касающиеся процесса и оснастки. В плане проверки все равно должно быть указано, что не было измерено и почему.
Испытание литьевой формы лучше всего работает как короткий цикл обратной связи: сформулируйте задачу, протестируйте пресс-форму в условиях, зафиксированных в документации, проверьте деталь в реальных условиях эксплуатации, определите причину и предпримите необходимые действия, а затем подтвердите изменения с помощью контролируемой выборки. Такой подход обеспечивает покупателям обоснованное подтверждение качества, а поставщику — точную цель для следующего цикла производства.
Итак, вы не уверены, требуют ли результаты испытаний замены инструмента, проведения еще одного пробного запуска или утверждения в производстве? Пришлите нам последнюю 3D-модель, чертеж, информацию о смоле и способе применения, результаты критических проверок и любые результаты анализа открытых образцов.Наша команда может ознакомиться с требованиями к проведению испытания и порекомендовать дальнейшие шаги.