Как работает этот процесс
В открытую форму помещается подготовленное количество невулканизированной резины. Форма закрывается под давлением, материал затекает в полость, а нагрев приводит к вулканизации. После открытия форма извлекается, а излишки обрезаются по мере необходимости. На однородность материала влияют место загрузки, температура, давление и время вулканизации.
Почему стоит выбрать компрессионное формование?
Этот метод подходит для обработки многих термореактивных резиновых смесей и относительно крупных деталей. Конструкция оснастки может быть проще, чем у некоторых альтернативных процессов обработки резины, в зависимости от детали. Однако это не обязательно самый быстрый или самый дешевый вариант; время цикла, трудозатраты, облой и расход материалов необходимо оценивать с учетом требований к количеству и качеству.
Вопросы проектирования
Расположение линии разъема, уклон, вентиляция, переходы толщины и допустимый облой влияют на технологичность. Допуски для резины отличаются от допусков для обработанного металла и должны отражать свойства и функциональные характеристики материала. Уплотнительные поверхности и критически важные кромки заслуживают подробных пояснений на чертеже.
Материалы и валидация
Выбор резины зависит от среды, температуры, атмосферных воздействий, поведения при сжатии, твердости и нормативных требований. Образцы следует, по возможности, проверять в реальных условиях эксплуатации. Общие описания материалов не могут заменить спецификацию конкретного сорта или испытания в реальных условиях эксплуатации.
Что нужно определить перед составлением коммерческого предложения?
Полезное коммерческое предложение начинается с чертежа, семейства соединений, твердости, цвета, количества, пределов облоя, условий эксплуатации, ожидаемых параметров отверждения и критически важных характеристик. Эти детали позволяют инженерной команде отличать фиксированные требования от предпочтений и выявлять нерешенные вопросы до того, как они повлияют на стоимость или сроки. Непосредственная цель — найти стабильный метод компрессионного формования эластомерных деталей, геометрия и объем которых соответствуют технологическому процессу. Если требование еще неизвестно, его следует пометить как открытое, а не скрывать за общим допуском, названием материала или заявлением о качестве. Это дает обеим сторонам более четкую основу для сравнения вариантов, планирования образцов и определения того, какие доказательства потребуются до начала производства.
Анализ рисков и планирование качества
При планировании проекта следует учитывать неправильный вес загрузки, наличие воздуха, неполное заполнение, отклонения в процессе отверждения, проблемы с толщиной сечения, облой и сложности с обрезкой. Не каждый риск требует одинаковых усилий по контролю, поэтому план контроля качества должен сосредоточиться на характеристиках, влияющих на посадку, функциональность, внешний вид или последующую сборку. В зависимости от проекта, контроль может включать в себя учет материалов и партий, размеров, твердости, состояния поверхности, пределов облоя и функциональные испытания. Методы измерения, частота отбора проб, эталонные образцы и требования к отчетности должны быть согласованы до начала серийного производства. Такой подход, основанный на оценке рисков, обеспечивает видимое место критически важных требований в процессе, не подразумевая при этом, что каждая характеристика может контролироваться совершенно одинаково.
Ценность интегрированного производственного маршрута
Компания Shenyue может объединить в рамках одного проекта анализ резиновых материалов, проектирование пресс-форм, подготовку шихты, компрессионное формование, обрезку и контроль качества. Эта взаимосвязь важна, поскольку решение, принятое на одном этапе, часто влияет на следующий: материал влияет на обработку и отделку, оснастка влияет на извлечение готовой продукции и внешний вид, а сборка или упаковка могут выявить проблемы, невидимые на отдельных компонентах. Объединение технических вопросов, отзывов об образцах и правок позволяет избежать лишних передач материалов между сторонами. Это также предоставляет покупателям более практичный путь от исходных файлов до утвержденной производственной базы и, при необходимости, поддержку повторных заказов.
Типичные области применения / Соответствие проекту
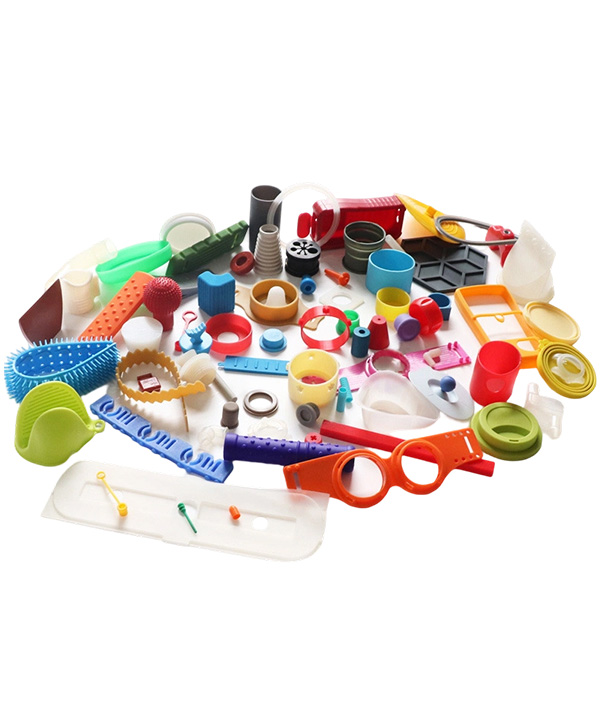
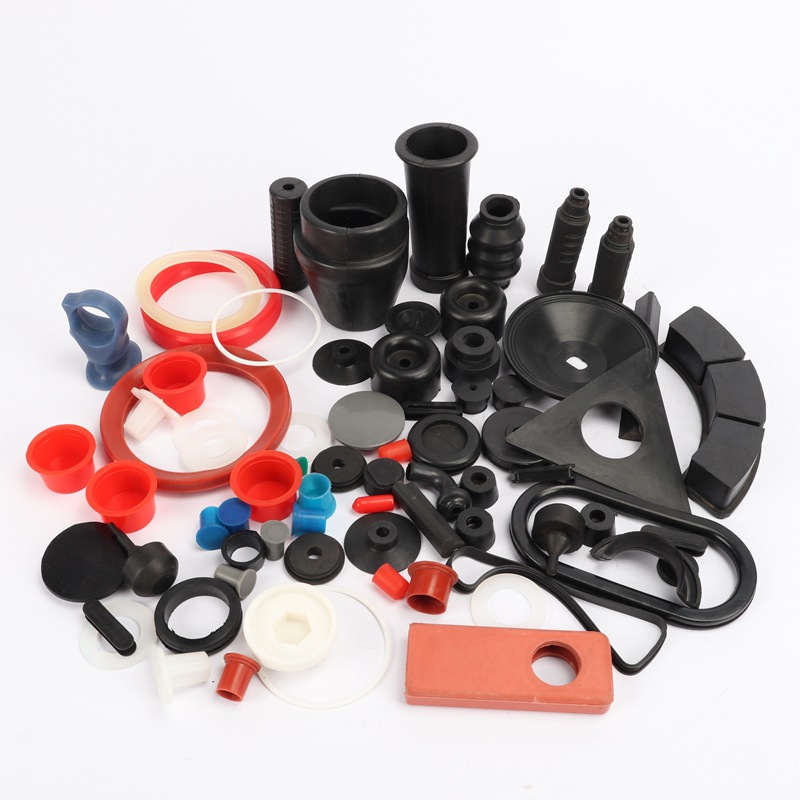
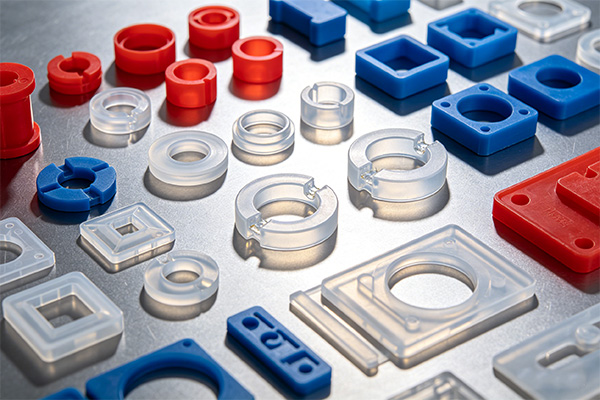
Часто рассматривается для прокладок, уплотнений, подушек, бамперов, диафрагм и промышленных резиновых компонентов. Однако при очень сложных тонких элементах или чрезвычайно высоких производственных требованиях после анализа может потребоваться другой технологический процесс.
Часто задаваемые вопросы
Что вызывает образование облоя на деталях, изготовленных методом компрессионного литья?
По мере закрытия инструмента материал перемещается к линии разъема. Конструкция инструмента, контроль заряда и обрезка определяют конечное состояние облоя.
Можно ли лепить из силикона?
Силикон может подойти, но необходимо изучить конкретную марку, систему отверждения, геометрию и требования к соответствию стандартам.
Как следует устанавливать допуски?
Расположите их в соответствии с функциональными требованиями и общепринятой практикой формования резины. Ключевые характеристики следует обсуждать отдельно.
Пришлите чертеж, предпочтительный тип резины, твердость, количество и условия эксплуатации. Мы оценим целесообразность использования метода компрессионного формования.