Como funciona o processo
Uma quantidade pré-determinada de borracha não vulcanizada é colocada no molde aberto. O molde se fecha sob pressão, o material flui para a cavidade e o calor promove a vulcanização. Após a abertura, a peça é removida e o excesso de material é aparado, conforme necessário. A consistência é influenciada pela quantidade de material vulcanizado, temperatura, pressão e tempo de vulcanização.
Por que escolher a moldagem por compressão?
O método permite o processamento de diversos compostos de borracha termofixa e seções relativamente grandes. A construção da ferramenta pode ser mais simples do que em alguns processos alternativos para borracha, dependendo da peça. Não se trata automaticamente da opção mais rápida ou de menor custo; o tempo de ciclo, a mão de obra, o excesso de material e o consumo de material devem ser avaliados em relação às necessidades de quantidade e qualidade.
Considerações de projeto
A localização da linha de junção, o ângulo de saída, a ventilação, as transições de espessura e a rebarba admissível afetam a fabricabilidade. As tolerâncias da borracha diferem das tolerâncias do metal usinado e devem refletir o comportamento e a função do material. As faces de vedação e as arestas críticas merecem anotações explícitas no desenho.
Material e validação
A escolha da borracha baseia-se no meio, na temperatura, nas intempéries, no comportamento à compressão, na dureza e nas exigências regulamentares. As amostras devem ser validadas na montagem final, sempre que possível. Descrições gerais de materiais não substituem uma ficha técnica específica da classe ou testes de uso final.
O que definir antes de citar
Uma cotação útil começa com o desenho, a família do composto, a dureza, a cor, a quantidade, os limites de rebarba, as condições de serviço, as expectativas de cura e as características críticas. Esses detalhes permitem que a equipe de engenharia distinga requisitos fixos de preferências e identifique decisões pendentes antes que elas afetem o custo ou o cronograma. O objetivo imediato é uma rota de moldagem por compressão estável para peças de elastômero cuja geometria e volume sejam adequados ao processo. Quando um requisito ainda não for conhecido, ele deve ser marcado como aberto, em vez de oculto por trás de uma tolerância genérica, nome do material ou declaração de qualidade. Isso proporciona a ambas as partes uma base mais clara para comparar opções, planejar amostras e decidir quais evidências serão necessárias antes da produção.
Análise de riscos e planejamento de qualidade
O planejamento do projeto deve abordar problemas como peso incorreto da carga, ar aprisionado, enchimento incompleto, variação na cura, problemas com seções espessas, rebarbas e dificuldades de acabamento. Nem todos os riscos exigem o mesmo esforço de inspeção, portanto, o plano de qualidade deve se concentrar em características que afetam o encaixe, a função, a aparência ou a montagem subsequente. Dependendo do projeto, o controle pode incluir registros de materiais e lotes, dimensões, dureza, condição da superfície, limites de rebarba e testes funcionais. Os métodos de medição, a frequência de amostragem, as amostras de referência e as expectativas de relatórios devem ser acordados antes da produção em série. Essa abordagem baseada em riscos confere visibilidade aos requisitos críticos no processo, sem implicar que todas as características possam ser controladas exatamente da mesma maneira.
O valor de uma rota de fabricação integrada
A Shenyue consegue integrar a análise de materiais de borracha, o projeto do molde, a preparação da carga, a moldagem por compressão, o acabamento e a inspeção em um único fluxo de projeto. Essa integração é fundamental porque uma decisão tomada em uma etapa geralmente impacta a seguinte: o material afeta o processamento e o acabamento, as ferramentas influenciam a desmoldagem e a aparência, e a montagem ou embalagem podem expor problemas que não são visíveis em um componente individual. Manter as dúvidas técnicas, o feedback sobre as amostras e as revisões em um mesmo local reduz as transferências desnecessárias. Isso também oferece aos compradores um caminho mais prático desde os arquivos iniciais até uma base de produção aprovada e, quando aplicável, suporte para pedidos subsequentes.
Aplicações típicas / Adequação ao projeto
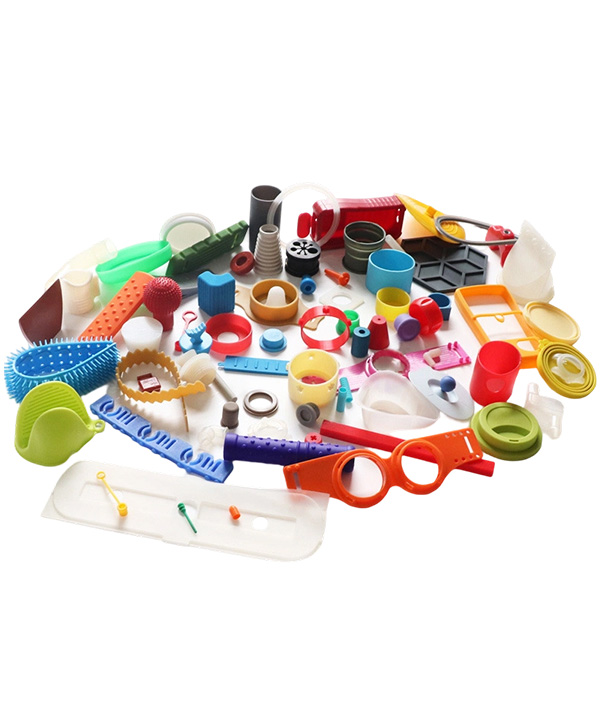
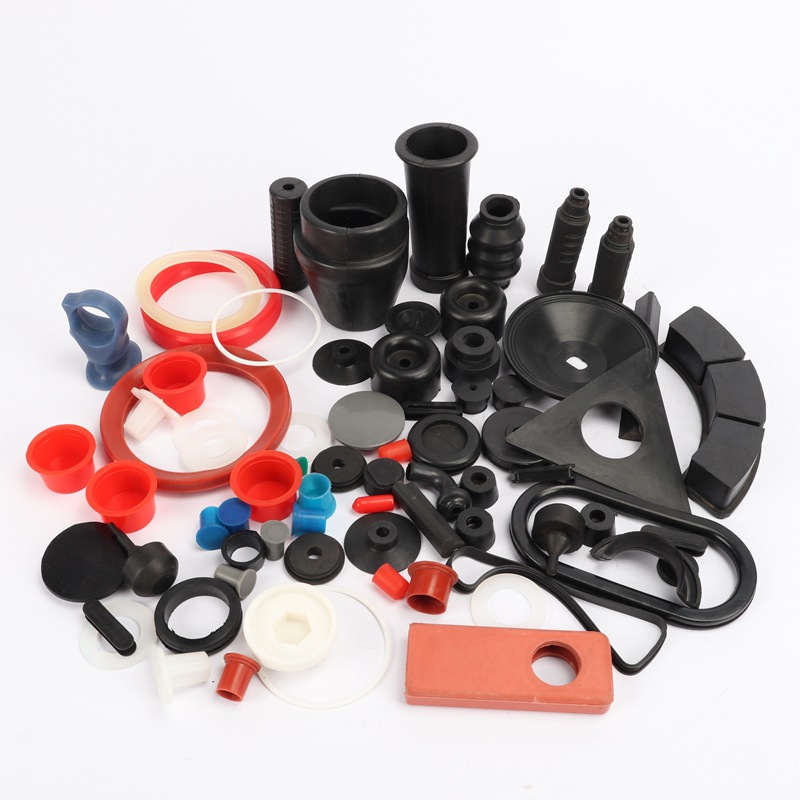
Frequentemente considerado para juntas, vedações, almofadas, amortecedores, diafragmas e componentes industriais de borracha. Características finas muito complexas ou requisitos de produção extremamente elevados podem indicar outro processo após análise.
Perguntas frequentes
O que causa rebarbas em peças moldadas por compressão?
À medida que a ferramenta se fecha, o material flui em direção à linha de partição. O projeto da ferramenta, o controle da carga e o acabamento determinam a condição final do rebarbo.
É possível moldar silicone?
A silicone pode ser adequada, mas é necessário analisar a classe específica, o sistema de cura, a geometria e os requisitos de conformidade.
Como devem ser definidas as tolerâncias?
Defina-os em torno da função e das práticas reconhecidas de moldagem de borracha. Os recursos críticos devem ser discutidos individualmente.
Envie o desenho, a preferência de borracha, a dureza, a quantidade e as condições de serviço. Analisaremos se a moldagem por compressão é uma opção viável.