Come funziona il processo
Una quantità predefinita di gomma non vulcanizzata viene inserita nello stampo aperto. Lo stampo si chiude sotto pressione, il materiale fluisce nella cavità e il calore innesca il processo di vulcanizzazione. Dopo l'apertura, il pezzo viene rimosso e le sbavature in eccesso vengono eliminate secondo necessità. La posizione della carica, la temperatura, la pressione e il tempo di vulcanizzazione influenzano la consistenza del prodotto.
Perché scegliere lo stampaggio a compressione
Questo metodo è adatto a molte mescole di gomma termoindurente e a sezioni relativamente consistenti. La costruzione dello stampo può risultare più semplice rispetto ad alcuni processi alternativi per la lavorazione della gomma, a seconda del pezzo. Non è automaticamente l'opzione più rapida o più economica; è necessario valutare i tempi di ciclo, la manodopera, le sbavature e il consumo di materiale in relazione alle esigenze di quantità e qualità.
Considerazioni di progettazione
La posizione della linea di separazione, lo sformo, la ventilazione, le transizioni di spessore e la bava ammissibile influiscono sulla producibilità. Le tolleranze della gomma differiscono da quelle dei metalli lavorati e dovrebbero riflettere il comportamento e la funzione del materiale. Le superfici di tenuta e i bordi critici meritano note esplicite nei disegni.
Materiale e validazione
La scelta della gomma si basa su fluido di lavoro, temperatura, resistenza agli agenti atmosferici, comportamento alla compressione, durezza e requisiti normativi. Ove possibile, i campioni dovrebbero essere validati nell'assemblaggio finale. Le descrizioni generali dei materiali non possono sostituire una scheda tecnica specifica per il tipo di gomma o test di utilizzo finale.
Cosa definire prima del preventivo
Un preventivo utile inizia con il disegno, la famiglia di composti, la durezza, il colore, la quantità, i limiti di infiammabilità, le condizioni di esercizio, le aspettative di polimerizzazione e le caratteristiche critiche. Questi dettagli consentono al team di ingegneri di distinguere i requisiti fissi dalle preferenze e di identificare le decisioni mancanti prima che influiscano sui costi o sulle tempistiche. L'obiettivo immediato è un processo di stampaggio a compressione stabile per i componenti in elastomero, la cui geometria e il cui volume siano adatti al processo. Quando un requisito non è ancora noto, dovrebbe essere indicato come "aperto" piuttosto che nascosto dietro una tolleranza generica, il nome del materiale o una dichiarazione di qualità. Ciò fornisce a entrambe le parti una base più chiara per confrontare le opzioni, pianificare i campioni e decidere quali prove saranno necessarie prima della produzione.
Revisione dei rischi e pianificazione della qualità
La pianificazione del progetto dovrebbe affrontare problemi quali peso di carica errato, aria intrappolata, riempimento incompleto, variazioni di polimerizzazione, problemi di spessore elevato, bave e difficoltà di rifilatura. Non tutti i rischi meritano lo stesso livello di ispezione, pertanto il piano di qualità dovrebbe concentrarsi sulle caratteristiche che influiscono su adattamento, funzionalità, aspetto o assemblaggio a valle. A seconda del progetto, il controllo può includere registrazioni di materiali e lotti, dimensioni, durezza, condizioni superficiali, limiti di bave e test funzionali. Metodi di misurazione, frequenza di campionamento, campioni di riferimento e aspettative di reporting dovrebbero essere concordati prima della produzione di routine. Questo approccio basato sul rischio conferisce ai requisiti critici una posizione visibile nel processo, senza implicare che ogni caratteristica possa essere controllata esattamente allo stesso modo.
Il valore di un percorso produttivo integrato
Shenyue è in grado di integrare la revisione del materiale in gomma, la progettazione dello stampo, la preparazione della carica, lo stampaggio a compressione, la rifilatura e l'ispezione all'interno di un unico percorso di progetto. Questa integrazione è fondamentale perché una decisione presa in una fase spesso influenza la successiva: il materiale incide sulla lavorazione e sulla finitura, gli stampi influenzano il rilascio e l'aspetto, e l'assemblaggio o l'imballaggio possono evidenziare problemi non visibili sul singolo componente. Mantenere insieme domande tecniche, feedback sui campioni e revisioni riduce i passaggi di consegne non necessari. Offre inoltre agli acquirenti un percorso più pratico dai file iniziali a una base di produzione approvata e, ove applicabile, al supporto per gli ordini successivi.
Applicazioni tipiche / Idoneità al progetto
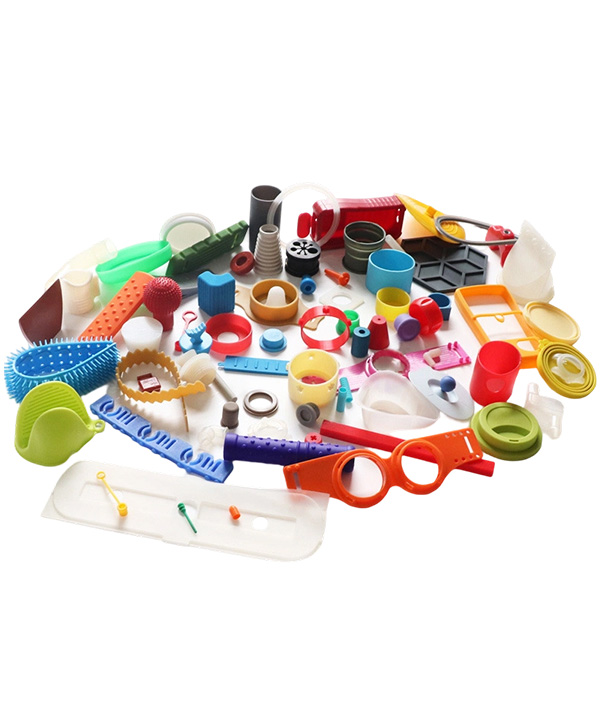
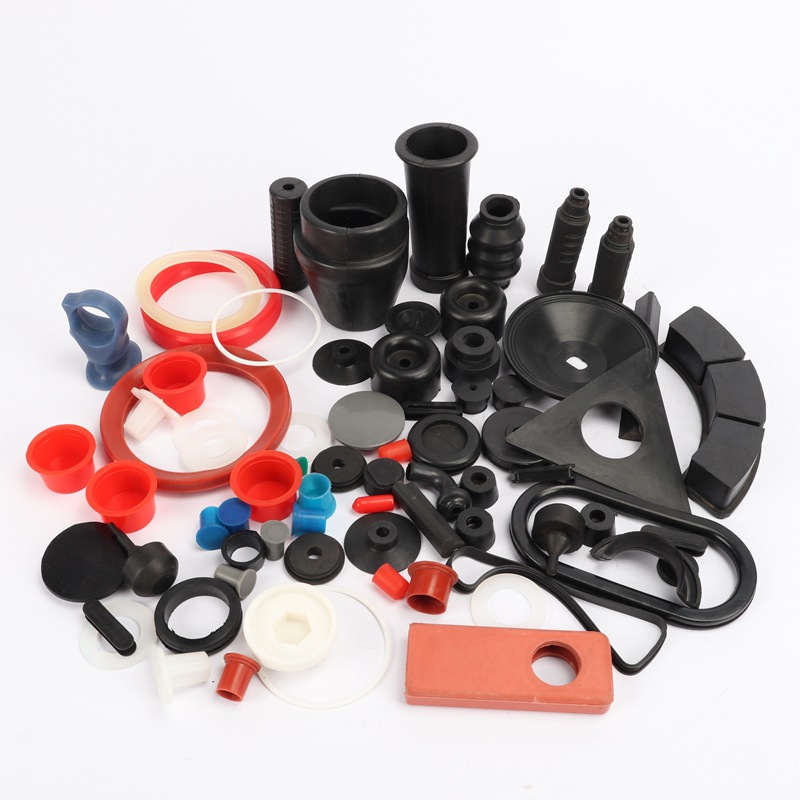
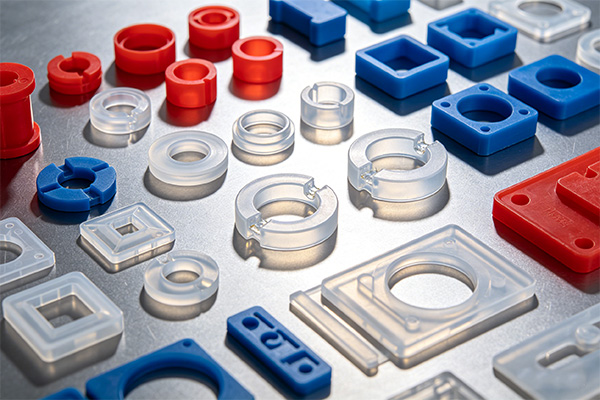
Spesso utilizzato per guarnizioni, sigilli, cuscinetti, paraurti, diaframmi e componenti industriali in gomma. Dettagli sottili molto complessi o requisiti di produzione estremamente elevati potrebbero, dopo un'attenta valutazione, indicare la necessità di un processo diverso.
Domande frequenti
Quali sono le cause della formazione di bave sui pezzi stampati a compressione?
Il materiale fluisce verso la linea di separazione man mano che l'utensile si chiude. La progettazione dell'utensile, il controllo della carica e la rifinitura determinano le condizioni finali della bava.
È possibile modellare il silicone?
Il silicone potrebbe essere adatto, ma è necessario valutare attentamente il grado specifico, il sistema di polimerizzazione, la geometria e i requisiti di conformità.
Come si devono impostare le tolleranze?
Definite le caratteristiche in base alla funzionalità e alle pratiche consolidate di stampaggio della gomma. Le caratteristiche critiche devono essere discusse singolarmente.
Inviateci il disegno, il tipo di gomma preferito, la durezza, la quantità e le condizioni di utilizzo. Valuteremo se lo stampaggio a compressione sia la soluzione più adatta.