Pas de dignité, devant le scélérisque c'est la haine euismod fermentum sem sempre l'is erat, a feugiat leo urna eget eros. Duis Énéen Une coupe de cheveux pour rire.
Pas de dignité, devant le scélérisque c'est la haine euismod fermentum sem sempre l'is erat, a feugiat leo urna eget eros. Duis Énéen Une coupe de cheveux pour rire.
 Violet Feng
Un couvercle en plastique est instable sur sa base, bien que ses dimensions soient conformes aux tolérances. Que faut-il vérifier ensuite ? Une simple mesure des dimensions globales ne suffira pas à expliquer ce défaut d'ajustement. Il est nécessaire d'examiner de plus près la surface de contact, sa forme dans le moule et les phénomènes survenus lors du moulage.
Pour ce moule hypothétique, l'analyse de sa structure ne se limiterait pas aux dimensions de l'empreinte et du noyau. La position d'un insert soulève des questions différentes de celles liées à l'alimentation ou au système de démoulage. Chaque élément doit être considéré au moment où il intervient sur la pièce.
Avant de comparer les options de conception, l'acheteur et l'équipe de conception des moules ont besoin d'une définition commune de ce qu'est une pièce acceptable. examen des tolérances de moulage par injection expose les questions dimensionnelles et de mesure à régler en premier lieu.
Commencez par l'interface problématique sur le dessin du produit. Nommer une face d'étanchéité ou un schéma de montage précis donne au concepteur un point de départ. « Rendre l'outil plus précis » laisse la question de l'emplacement et des critères d'acceptation ouverte.
Prenons l'exemple hypothétique d'un couvercle. Sa surface de contact est l'élément à vérifier, mais l'exigence « vérifier qu'il repose à plat » reste sujette à interprétation. Un couvercle posé librement, un couvercle maintenu par un dispositif et un couvercle assemblé constituent des conditions de vérification différentes. L'exigence d'acceptation convenue doit préciser laquelle s'applique.
Un simple contrôle d'apparence ne saurait remplacer cette décision. De même, une mesure dont les conditions de validation n'ont pas été convenues ne peut être retenue. La discussion doit aboutir à une méthode de contrôle utilisable par les deux parties.

Pour une dimension critique, suivez ses deux extrémités jusqu'aux surfaces du moule. Cette relation peut concerner une cavité et un noyau, un insert ou un élément mobile. Leur position dans l'outillage assemblé est importante, au même titre que leurs dimensions individuelles.
Une ligne de séparation sur une surface fonctionnelle mérite également une attention particulière avant le début de l'usinage. Son emplacement relève d'un choix de conception qu'il convient de revoir, et non d'un problème à justifier après réception des échantillons.
Il n'est pas obligatoire que toutes les caractéristiques critiques proviennent d'un seul élément de moule. Certaines géométries nécessitent une configuration plus complexe. L'important est de pouvoir identifier les surfaces de formage et d'expliquer comment leur relation sera vérifiée.
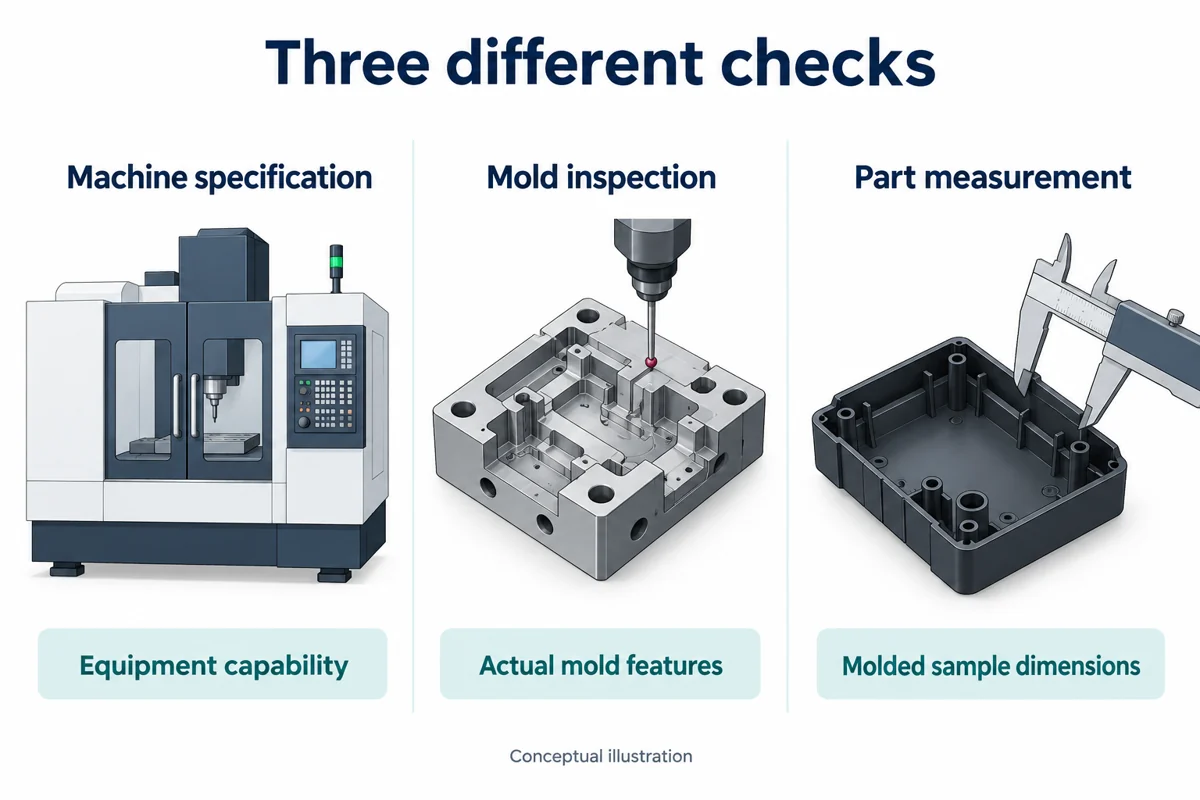
Les performances de l'équipement, les mesures des composants et l'outil assemblé fournissent différentes preuves de précision d'usinage des moulesUne spécification de machine ne suffit pas à elle seule à répondre à la question de l'assemblage.

La longueur et la conception des canaux d'alimentation influent sur la perte de pression avant que le métal en fusion n'atteigne la pièce. Une perte importante est possible avec des canaux longs ou mal conçus. Un remplissage déséquilibré peut également entraîner un surremplissage de certaines zones tandis que l'écoulement hésite ailleurs.
L'affichage de la pression sur l'écran de la machine ne suffit pas à tout expliquer. Un essai à une pression différente peut s'avérer instructif, à condition que le résultat soit analysé en tenant compte de la configuration des canaux et du schéma de remplissage.
Lors de la comparaison d'un moule multicavité, il est essentiel d'identifier les échantillons par cavité. Le mélange d'échantillons élimine un indice précieux avant même le début de l'analyse. Même une différence manifeste ne constitue qu'une piste : des contrôles de remplissage, de refroidissement et d'outillage restent nécessaires pour approfondir l'étude.
Le guide de pression de maintien Ce document explique plus en détail les ajustements du processus. Il convient ici de prendre en compte la configuration d'alimentation avant de conclure qu'un autre réglage de pression constitue la solution miracle.
En cas de suspicion de déformation, il est important de vérifier la position des canaux de refroidissement sur le plan du moule. Quelle est la distance entre les canaux et la cavité, et quelle est la distance entre eux ? L’analyse du refroidissement révèle-t-elle un point chaud localisé ? Ces détails permettent d’identifier les causes d’un refroidissement irrégulier, qui peut être à l’origine de la déformation.
Pour l'exemple de la couverture, repérez la zone qui se soulève de la base. Comparez ensuite cette observation avec l'évaluation du refroidissement. Indiquez les conditions de support de l'échantillon avec la mesure afin que toute personne effectuant la vérification puisse comprendre la procédure.
Une valeur hors plage ne suffit pas à déterminer la correction de l'outil. La comparaison suivante nécessite des échantillons issus de conditions de production convenues, ainsi que des mesures des surfaces de formage concernées. Sans cela, une déformation de la pièce et une erreur de positionnement de l'outil risquent d'être confondues.

L'ouverture du moule ne marque pas la fin du cycle. La pièce doit encore être extraite, et il existe un risque de déformation si elle n'a pas suffisamment refroidi. Le refroidissement est un élément à vérifier en cas de déformation suspectée à ce stade.
Il est pertinent de noter toute marque située près d'une zone déformée, ainsi que la séquence de déclenchement. Attribuer la cause à cette marque serait aller au-delà des preuves actuelles.
Le support lors du démoulage est particulièrement important pour les pièces aux géométries délicates. L'équipe de conception des moules doit déterminer les points d'application de la force d'éjection et identifier les surfaces soumises à des exigences fonctionnelles ou esthétiques. Sans connaître la géométrie de la pièce, il n'existe pas de solution unique.

Le choix de la qualité de la résine doit être pris en compte dès la conception du moule. L'exemple d'une résine renforcée de fibres illustre ce point : le renforcement réduit le retrait, tandis que l'orientation des fibres induit un comportement directionnel. L'évaluation dimensionnelle doit donc tenir compte du sens d'écoulement.
Toute autre nuance de résine proposée doit également être identifiée avant son utilisation en production. L'équipe peut ainsi vérifier quelles hypothèses nécessitent une réévaluation. Un outil inchangé ne garantit pas qu'une résine différente produira les mêmes dimensions.
Une plainte utile décrit les faits sans en déterminer la cause à l'avance. Ces exemples montrent par où un examen pourrait commencer.
| Problème observé | Question utile pour l'examen des moisissures |
| Une dimension diffère d'une cavité à l'autre | Les mêmes références sont-elles utilisées, et que montrent les contrôles spécifiques au remplissage, au refroidissement et à l'outillage de la cavité ? |
| La surface de contact n'est plus plane. | Que révèle l'analyse du refroidissement dans cette région, et comment l'échantillon a-t-il été supporté pendant la mesure ? |
| Une caractéristique se déplace près de l'interface d'un moule | Quels sont les composants qui le constituent, et leurs relations d'assemblage ont-elles été vérifiées ? |
| Une déformation est constatée lors du retrait | Quelles sont les conditions de refroidissement et le dispositif de libération observés dans la zone concernée ? |
de Shenyue examen de la conception et de l'ingénierie des moules Ce document aborde le concept du moule, ses caractéristiques essentielles et les contraintes de production. Un dessin annoté et des échantillons identifiables permettent d'étayer la discussion par une simple constatation d'instabilité dimensionnelle.
Un concepteur peut avoir besoin de mécanismes supplémentaires pour obtenir une géométrie particulière. Leur présence, à elle seule, ne renseigne pas suffisamment sur le contrôle dimensionnel. Il convient de se demander quelles caractéristiques ils créent et comment celles-ci seront vérifiées.
Le résultat de l'essai peut varier en fonction de la pression, mais la question initiale concernant la structure reste sans réponse. Des vérifications des outils et des observations des phases de remplissage, de refroidissement et de démoulage sont nécessaires avant de tirer des conclusions quant à la cause.
Veuillez envoyer la révision du dessin avec l'élément concerné marqué, ainsi que la qualité de la résine, l'identification de la cavité, la méthode de mesure et le compte rendu d'essai. Si la pièce a présenté une défaillance lors de l'assemblage, veuillez également décrire cette défaillance. Une valeur hors tolérance n'explique pas toujours pourquoi l'acheteur n'a pas pu assembler la pièce.
Les dessins et les échantillons constituent un point de départ utile pour discuter des caractéristiques affectées avec ShenyueDans le cadre d'un nouveau projet, l'identification de ces exigences avant l'usinage permet de les rendre disponibles pour la discussion sur la conception du moule.