Pas de dignité, devant le scélérisque c'est la haine euismod fermentum sem sempre l'is erat, a feugiat leo urna eget eros. Duis Énéen Une coupe de cheveux pour rire.
Pas de dignité, devant le scélérisque c'est la haine euismod fermentum sem sempre l'is erat, a feugiat leo urna eget eros. Duis Énéen Une coupe de cheveux pour rire.
 Violet Feng
Lorsqu'une pièce moulée ne s'ajuste pas, ne ferme pas correctement, ne s'assemble pas ou ne présente pas l'aspect attendu, l'équipe consulte souvent le dessin en premier. La question la plus complexe se pose généralement en amont : quelles dimensions sont réellement importantes et quelle est la marge de variation admissible pour la pièce ?
Cette discussion doit avoir lieu avant la fabrication du moule. Une spécification de tolérance ne se limite pas à un simple chiffre pour l'inspection finale. Elle influence la géométrie de la pièce, le choix de la résine, la construction du moule, la plage de paramètres de fabrication et le plan de mesure. Si chaque trait du dessin est considéré comme aussi critique l'un que l'autre, les devis deviennent plus difficiles à comparer. Lorsque des exigences importantes ne sont pas définies, chaque fournisseur peut se baser sur des hypothèses différentes pour établir son prix.
Une tolérance difficile peut nécessiter une modification de la conception de la pièce ou du moule. Il est important d'en discuter avant le début de l'usinage, afin que l'équipe puisse encore ajuster la conception sans avoir à retravailler un outil déjà terminé.
Plusieurs facteurs peuvent affecter les dimensions des pièces moulées. En voici quelques exemples courants :
D'autres facteurs, tels que la géométrie de la pièce, l'emplacement du point d'injection, les paramètres de température et les conditions de mesure, peuvent également nécessiter une analyse. Notez l'emplacement de l'écart et conservez la révision du dessin, le lot de matériau, le numéro de cavité et les paramètres de moulage afin que l'équipe puisse comparer les pièces concernées.

Commencez par diviser le dessin en groupes. Cela facilite l'établissement du devis et permet de définir un ordre de priorité clair pour l'examen du moule.
Ces dimensions influent directement sur le fonctionnement. Il peut s'agir, par exemple, du diamètre d'un joint, d'un système d'enclenchement, de l'emplacement d'un roulement ou d'un insert, de l'entraxe des trous de fixation ou de la distance entre deux surfaces de positionnement. Indiquez-les clairement et expliquez les conséquences d'un dépassement des valeurs admissibles.
Les dimensions générales décrivent le reste de la pièce et contribuent à définir sa forme globale. Elles doivent rester réalistes, mais ne requièrent pas nécessairement la même fréquence d'inspection ni la même stratégie de moulage qu'une interface critique. Une note générale peut s'avérer utile si elle est étayée par la conception et le matériau de la pièce. Elle ne doit cependant pas remplacer les indications spécifiques relatives aux caractéristiques qui déterminent sa fonction.
Les exigences d'aspect font l'objet d'une discussion distincte. La texture, le brillant, les lignes de soudure, les marques d'injection, les retassures, les bavures, la visibilité de la ligne de joint et les variations de couleur peuvent avoir leur importance, même lorsque les dimensions mesurées sont acceptables. Définissez les surfaces visibles, le sens de vision et toutes les zones susceptibles d'être masquées après assemblage. Si une zone d'aspect est également une surface fonctionnelle, consignez les exigences relatives aux deux aspects.
| Groupe d'exigences | Que définir avant l'outillage ? | Pourquoi c'est important |
| Dimensions critiques | Interfaces, diamètres d'étanchéité, configurations de perçage, surfaces de positionnement et dispositifs d'enclenchement | Assure l'ajustement, l'étanchéité et la reproductibilité de l'assemblage |
| Dimensions générales | Forme générale et notes générales réalistes | Cela permet de garder le dessin pratique sans trop contrôler l'ensemble de la partie. |
| Zones d'apparence | Surfaces visibles, texture, brillance, lignes de soudure, marques d'injection et limites de bavure | Distingue les attentes esthétiques de l'inspection dimensionnelle |
L'évaluation des tolérances ne peut être dissociée de la conception de la pièce. Le retrait de la résine et le comportement lors du processus varient selon les matériaux. Une paroi plane longue, une nervure profonde, une section mince et un bossage à base épaisse ne réagiront pas de la même manière lors du refroidissement.
L'analyse technique doit porter sur :
Par exemple, une faible distance entre deux éléments peut varier en raison du retrait du plastique ou d'une légère déformation de la pièce lors de son refroidissement. Déplacer le point d'injection, adoucir une transition de paroi ou modifier l'orientation du moule peut s'avérer plus efficace qu'une simple demande de tolérance plus faible.
de Shenyue examen de la conception et de l'ingénierie des moules Ce document couvre les tolérances critiques, notamment l'épaisseur des parois, la dépouille, les joints, le système d'alimentation, l'éjection et les caractéristiques de la résine. Les acheteurs peuvent s'appuyer sur cette analyse pour déterminer les dimensions à privilégier lors de la conception du moule et celles qui peuvent être gérées par les procédés de fabrication classiques.

« Doit s'adapter » ne constitue pas une spécification complète. Le fournisseur doit connaître le mode d'interaction des pièces et les fonctionnalités attendues de l'assemblage.
Pour une pièce à assembler, décrivez la relation entre les composants : jeu, interférence, enclenchement, glissement ou position fixe. Pour un joint, indiquez la surface d’étanchéité, les conditions de compression ou de contact, la pression et l’environnement de service lorsque ces détails sont connus. Pour un assemblage, expliquez si la pièce est installée manuellement, à la presse, par fixations ou par l’intermédiaire d’un autre composant.
Il est également utile de distinguer l'ajustement du premier article de l'ajustement de production. Un prototype peut être ajusté lors de son développement, tandis qu'une pièce de production nécessite une relation reproductible avec le composant auquel elle s'associe. Si la pièce à assembler n'est pas encore disponible, fournissez son modèle actuel, son dessin ou ses dimensions clés et indiquez les éléments susceptibles d'être modifiés.
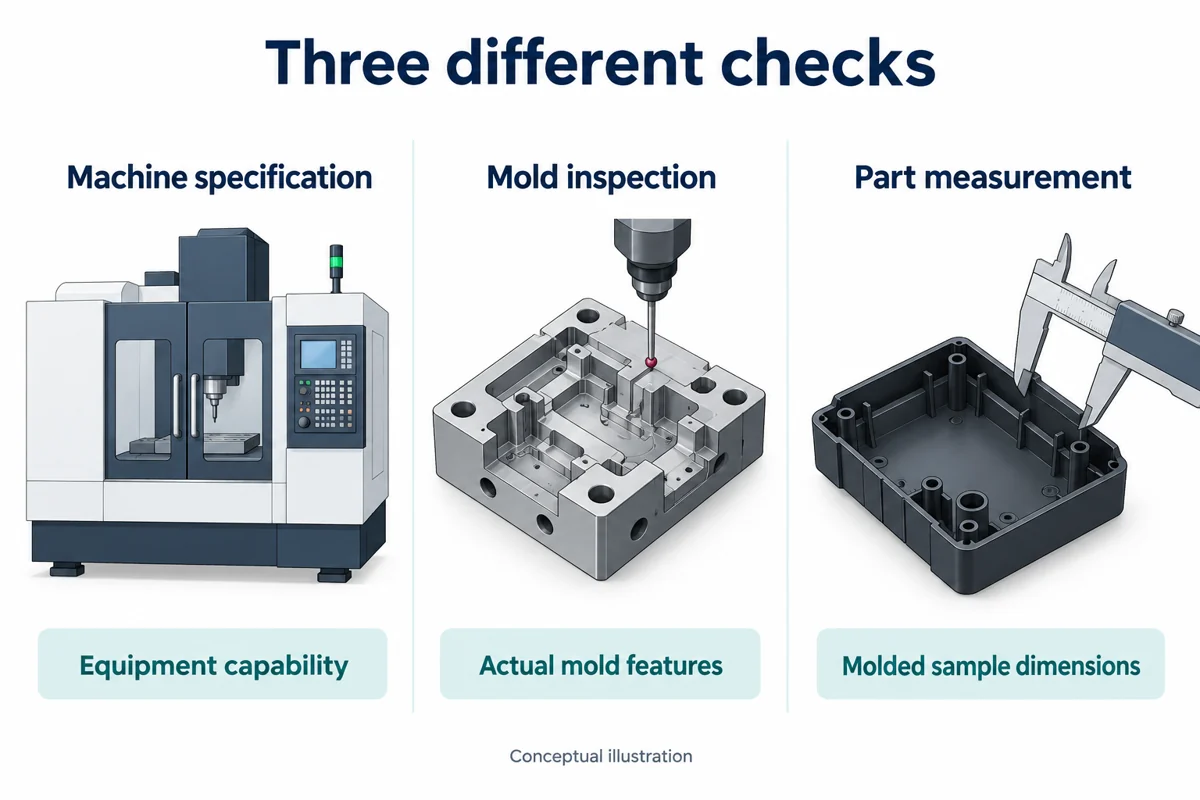
Une tolérance n'est utile que si chacun sait comment elle sera vérifiée. Avant l'outillage, définissez la surface de référence, les points de mesure et l'état de la pièce dans la mesure où le projet le permet.
Considérez ces questions :
La méthode de mesure doit être adaptée à la caractéristique. Une simple mesure au pied à coulisse peut convenir pour une dimension extérieure de base, mais elle ne permet pas de déterminer la position d'un perçage ou le profil d'une surface d'étanchéité. Si le client a une norme d'inspection établie, joignez-la au dessin 2D et précisez les exigences prioritaires.
Le modèle 3D actuel constitue le point de départ d'une analyse pertinente du moulage par injection. Un dessin 2D coté précise les exigences de fabrication et de contrôle qui ne ressortent pas nécessairement du modèle seul. Il convient d'y inclure le matériau, le volume prévu, les dimensions critiques, les conditions d'ajustement et d'étanchéité, les zones d'aspect et toutes les opérations secondaires ayant une incidence sur la pièce finie.
Les éléments ouverts doivent être visibles. Indiquez la mention « à confirmer » pour une dimension lorsque le composant d'accouplement, le matériau ou la méthode de contrôle n'est pas définitif. Cela permet au fournisseur d'identifier l'impact sur la conception du moule et le devis, au lieu de faire une supposition tacite.
Une revue pratique préalable à l'outillage peut suivre cet ordre :
Des exigences plus strictes peuvent complexifier l'outillage, les procédés et le contrôle. Elles peuvent nécessiter une modification des détails du moule, une plage de tolérance plus étroite, des mesures supplémentaires ou une modification de la conception. Cela ne signifie pas pour autant qu'une tolérance serrée est erronée. Cela signifie simplement que l'exigence doit être liée à une fonction réelle, comme l'étanchéité, le positionnement ou la répétabilité de l'assemblage.
Avant d'exiger une valeur plus précise, vérifiez si le même résultat peut être obtenu en modifiant l'interface, en ajoutant un dispositif de positionnement, en ajustant la conception de l'assemblage ou en contrôlant une autre dimension. Une analyse fonctionnelle permet souvent de trouver une solution plus pratique pour garantir les performances.
Il n'existe pas de tolérance unique convenant à toutes les pièces. Les tolérances dépendent des dimensions de la pièce, du matériau, de la conception du moule et d'autres facteurs. Les normes industrielles générales ou les guides de tolérance peuvent servir de point de départ. Il est important de marquer les dimensions critiques dès le début du processus de conception afin de pouvoir les examiner individuellement.
Non. Le comportement de la résine, son retrait et la stabilité du procédé varient. L'analyse des tolérances doit porter sur le matériau sélectionné et toutes les alternatives approuvées.
Pour une revue de projet, Shenyue peut évaluer le modèle 3D, les plans, le volume et les exigences d'application, et discuter de la prochaine étape. conception de moule, moulage par injection et les services connexes. Veuillez fournir les informations relatives au projet via la page de service correspondante.