Nullam dignissim, ante scelerisque the is euismod fermentum odio sem sempre das ist erat, ein feugiat leo urna eget eros. Duis Aenean ein unverschämtes Risiko.
Nullam dignissim, ante scelerisque the is euismod fermentum odio sem sempre das ist erat, ein feugiat leo urna eget eros. Duis Aenean ein unverschämtes Risiko.
 Violet Feng
Wenn ein Formteil nicht passt, nicht abdichtet, sich nicht montieren lässt oder nicht wie erwartet aussieht, prüft das Team oft zuerst die Zeichnung. Die schwierigere Frage stellt sich jedoch meist früher: Welche Maße sind tatsächlich wichtig und wie viel Abweichung ist beim Teil zulässig?
Dieses Gespräch sollte vor dem Formenbau stattfinden. Toleranzangaben sind nicht nur ein Wert für die Endkontrolle. Sie beeinflussen die Teilegeometrie, die Harzwahl, den Formenbau, das Prozessfenster und den Messplan. Wenn jede Linie in der Zeichnung als gleich kritisch betrachtet wird, wird der Angebotsvergleich schwieriger. Bleiben wichtige Anforderungen offen, kann jeder Lieferant mit unterschiedlichen Annahmen kalkulieren.
Schwierige Toleranzen können eine Änderung der Bauteil- oder Werkzeugkonstruktion erforderlich machen. Besprechen Sie dies, bevor die Bearbeitung beginnt, solange das Team die Konstruktion noch anpassen kann, ohne ein fertiges Werkzeug nachbearbeiten zu müssen.
Mehrere Faktoren können die Abmessungen von Formteilen beeinflussen. Häufige Beispiele hierfür sind:
Weitere Faktoren wie Bauteilgeometrie, Angusslage, Temperatureinstellungen und Messbedingungen sollten ebenfalls überprüft werden. Dokumentieren Sie, wo die Abweichung auftritt, und notieren Sie die Zeichnungsrevision, die Materialcharge, die Kavitätennummer und die Formeinstellungen, damit das Team die betroffenen Teile vergleichen kann.

Beginnen Sie damit, die Zeichnung in Gruppen zu unterteilen. Dies erleichtert die Angebotserstellung und sorgt für eine klare Prioritätenreihenfolge bei der Formenprüfung.
Diese Abmessungen beeinflussen die Funktion unmittelbar. Beispiele hierfür sind der Dichtungsdurchmesser, die Schnappverbindung, die Position eines Lagers oder Einsatzes, das Lochmuster für die Montage oder der Abstand zwischen zwei Auflageflächen. Kennzeichnen Sie diese Maße deutlich und erläutern Sie, was passiert, wenn sie außerhalb des zulässigen Bereichs liegen.
Allgemeine Abmessungen beschreiben den Rest des Bauteils und tragen zur Festlegung seiner Gesamtform bei. Sie müssen zwar realistisch sein, erfordern aber möglicherweise nicht dieselbe Prüfhäufigkeit oder Werkzeugstrategie wie eine kritische Schnittstelle. Eine allgemeine Angabe kann hilfreich sein, wenn sie durch die Bauteilkonstruktion und das Material gestützt wird. Sie sollte jedoch nicht spezifische Angaben zu funktionsbestimmenden Merkmalen ersetzen.
Die Anforderungen an das Erscheinungsbild sind ein separates Thema. Textur, Glanz, Schweißnähte, Angussstellen, Einfallstellen, Grat, Sichtbarkeit der Trennlinie und Farbabweichungen können selbst dann relevant sein, wenn die gemessenen Maße akzeptabel sind. Definieren Sie die sichtbaren Oberflächen, die Blickrichtung und alle Bereiche, die nach der Montage verdeckt sein könnten. Wenn eine kosmetische Fläche gleichzeitig eine Funktionsfläche ist, dokumentieren Sie beide Anforderungen.
| Anforderungsgruppe | Was vor der Werkzeugerstellung definiert werden muss | Warum es wichtig ist |
| Kritische Dimensionen | Schnittstellen, Dichtungsdurchmesser, Lochmuster, Auflageflächen und Schnappverbindungen | Schützt Passform, Abdichtung und wiederholbare Montage |
| Allgemeine Abmessungen | Gesamtform und realistische allgemeine Anmerkungen | Hält die Zeichnung praxisnah, ohne das gesamte Teil zu sehr zu kontrollieren. |
| Erscheinungsbereiche | Sichtbare Oberflächen, Textur, Glanz, Schweißnähte, Angussmarken und Gratgrenzen | Trennt kosmetische Erwartungen von der Maßprüfung |
Die Toleranz kann nicht unabhängig von der Bauteilkonstruktion betrachtet werden. Harzschrumpfung und Verarbeitungsverhalten variieren je nach Materialfamilie. Eine lange, ebene Wand, eine tiefe Rippe, ein dünner Querschnitt und ein Vorsprung mit schwerem Sockel verhalten sich beim Abkühlen unterschiedlich.
Die technische Überprüfung sollte Folgendes berücksichtigen:
Beispielsweise kann sich ein geringer Abstand zwischen zwei Merkmalen verändern, weil der Kunststoff schrumpft oder sich das Teil beim Abkühlen leicht verbiegt. Das Versetzen des Angusses, das Glätten eines Wandübergangs oder das Ändern der Werkzeugrichtung können hilfreicher sein als die bloße Forderung nach einer geringeren Toleranz.
Shenyues Werkzeugkonstruktion und technische Überprüfung Die Analyse umfasst kritische Toleranzen sowie Wandstärke, Entformungsschräge, Trennschnitte, Anguss, Auswerfer und Harzeigenschaften. Käufer können anhand dieser Analyse erörtern, welche Maße bei der Werkzeugkonstruktion unbedingt berücksichtigt werden sollten und welche durch die übliche Prozesssteuerung geregelt werden können.

„Muss passen“ ist keine vollständige Spezifikation. Der Lieferant muss wissen, wie die Teile zusammenwirken und welche Funktion die Baugruppe erfüllen muss.
Beschreiben Sie bei einem Gegenstück die Beziehung zwischen den Komponenten: Spiel, Überdeckung, Schnappverbindung, Gleitbewegung oder feste Position. Geben Sie bei einer Dichtung die Dichtfläche, die Kompressions- oder Kontaktbedingungen, den Druck und die Betriebsbedingungen an, sofern diese Details bekannt sind. Erläutern Sie bei einer Baugruppe, ob das Teil manuell, mit einer Presse, mit Befestigungselementen oder durch ein anderes Bauteil montiert wird.
Es ist außerdem hilfreich, zwischen Erstteilpassung und Serienpassung zu unterscheiden. Ein Prototyp kann während der Entwicklung angepasst werden, während ein Serienteil eine reproduzierbare Passung zum Gegenstück erfordert. Ist das Gegenstück noch nicht verfügbar, geben Sie dessen aktuelles Modell, Zeichnung oder wichtige Maße an und kennzeichnen Sie die noch änderungsbedürftigen Punkte.
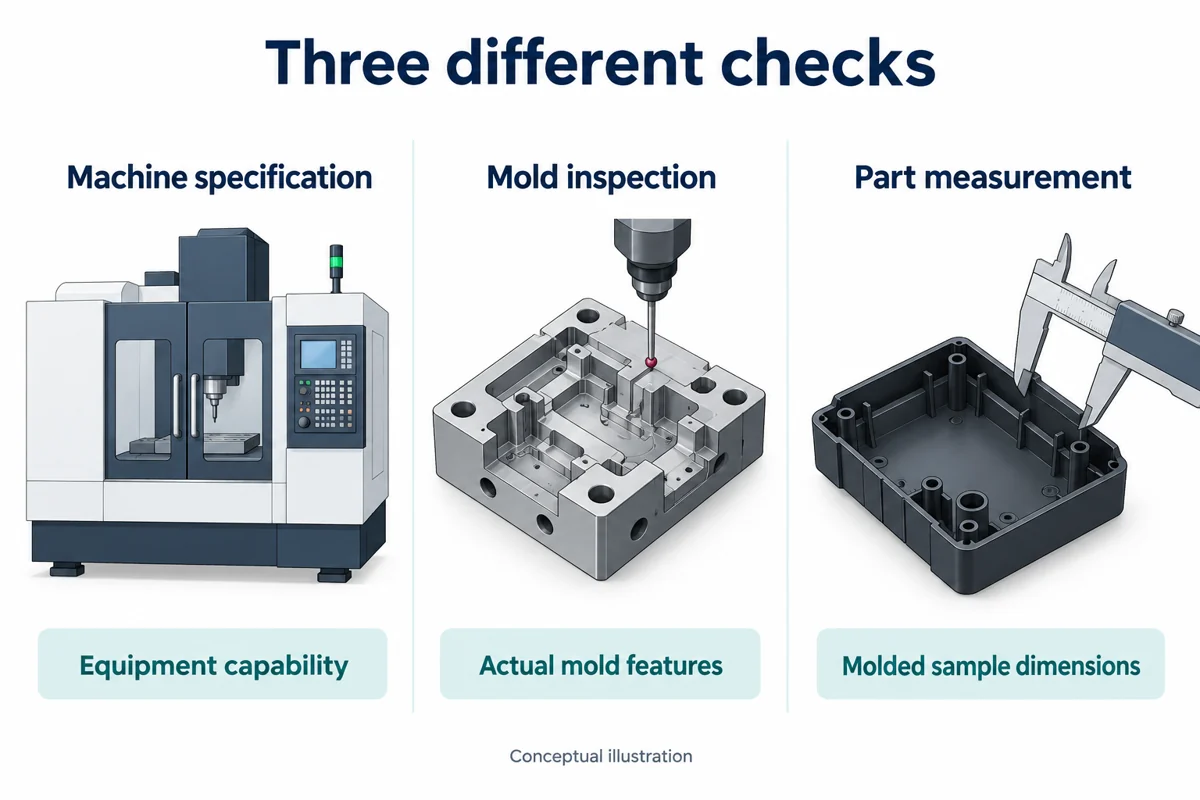
Eine Toleranz ist nur dann sinnvoll, wenn alle Beteiligten wissen, wie sie überprüft wird. Vor der Werkzeugerstellung sollten die Bezugsfläche, die Messpunkte und der Bauteilzustand so weit wie möglich im Rahmen des Projekts definiert werden.
Beantworten Sie folgende Fragen:
Die Methode sollte dem Merkmal entsprechen. Eine einfache Messung mit dem Messschieber mag für ein grundlegendes Außenmaß ausreichen, beschreibt aber möglicherweise nicht die Position eines Lochmusters oder das Profil einer Dichtfläche. Falls der Kunde einen festgelegten Prüfstandard hat, sollte dieser der 2D-Zeichnung beigefügt und die prioritären Anforderungen gekennzeichnet werden.
Das aktuelle 3D-Modell bildet die Grundlage für eine aussagekräftige Spritzgussprüfung. Eine bemaßte 2D-Zeichnung ergänzt die Anforderungen an Fertigung und Prüfung um Informationen, die allein aus dem Modell nicht ersichtlich sind. Berücksichtigen Sie dabei das Material, das erwartete Volumen, kritische Abmessungen, Passungs- und Dichtheitsbedingungen, optische Merkmale sowie alle Nachbearbeitungsschritte, die das fertige Bauteil beeinflussen.
Offene Positionen sollten sichtbar sein. Kennzeichnen Sie ein Maß als „zu bestätigen“, wenn das Gegenstück, das Material oder die Prüfmethode noch nicht endgültig festgelegt ist. So kann der Lieferant die Auswirkungen auf die Werkzeugkonstruktion und das Angebot erkennen, anstatt stillschweigend eine Annahme zu treffen.
Eine praktische Vorprüfung der Werkzeuge kann in dieser Reihenfolge erfolgen:
Strengere Anforderungen können den Aufwand für Werkzeuge, Prozesse und Prüfungen erhöhen. Sie können andere Werkzeugdetails, ein engeres Prozessfenster, zusätzliche Messungen oder eine Konstruktionsänderung erfordern. Das bedeutet jedoch nicht, dass eine enge Toleranz falsch ist. Vielmehr sollte die Anforderung mit einer realen Funktion verknüpft sein, wie z. B. Abdichtung, Positionierung oder wiederholbare Montage.
Bevor ein engerer Wert gefordert wird, sollte geprüft werden, ob dasselbe Ergebnis durch eine Änderung der Schnittstelle, das Hinzufügen eines Positionierungselements, eine Anpassung der Baugruppenkonstruktion oder die Kontrolle einer anderen Dimension erzielt werden kann. Eine Funktionsprüfung findet oft einen praktischeren Weg, die Leistung zu gewährleisten.
Es gibt keine universelle Toleranz, die für jedes Bauteil geeignet ist. Toleranzen hängen von den Bauteilabmessungen, dem Material, der Werkzeugkonstruktion und weiteren Faktoren ab. Allgemeine Branchennormen oder Toleranzrichtlinien können als Ausgangspunkt dienen. Kritische Maße sollten frühzeitig im Konstruktionsprozess markiert werden, damit sie einzeln überprüft werden können.
Nein. Harzverhalten, Schrumpfung und Prozessstabilität variieren. Die Toleranzprüfung sollte das ausgewählte Material und alle zugelassenen Alternativen umfassen.
Im Rahmen einer Projektprüfung kann Shenyue das 3D-Modell, die Zeichnungen, das Volumen und die Anwendungsanforderungen beurteilen und das nächste Vorgehen besprechen. Formendesign, Spritzguss und zugehörige Dienstleistungen. Stellen Sie die Projektinformationen über die entsprechende Serviceseite bereit.