Никакого достоинства, перед склериском - это euismod Fermentum ненависть. sem semper the is Erat, a feugiat leo urna eget eros. Дуис Энеан Стрижка для смеха.
Никакого достоинства, перед склериском - это euismod Fermentum ненависть. sem semper the is Erat, a feugiat leo urna eget eros. Дуис Энеан Стрижка для смеха.
 Вайолет Фэн
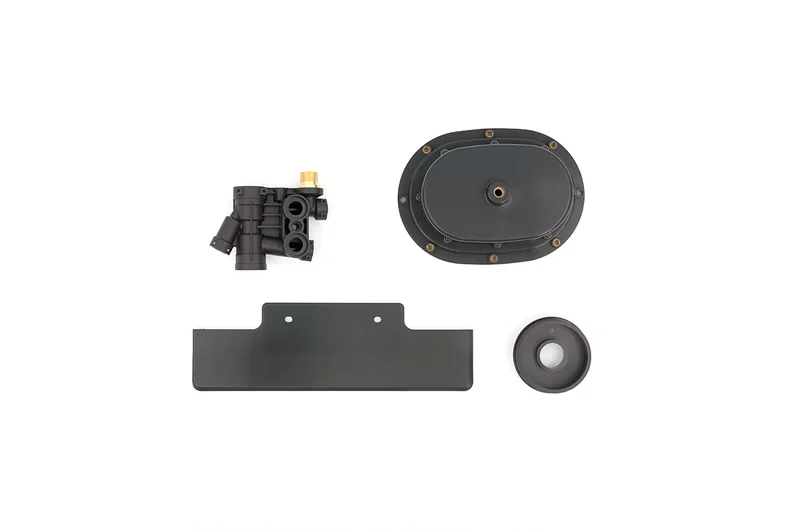
Когда отлитая деталь не подходит, не герметична, не собирается или не выглядит так, как ожидалось, команда часто в первую очередь обращается к чертежу. Однако на более раннем этапе обычно возникает более сложный вопрос: какие размеры действительно важны и какие отклонения допустимы для данной детали?
Этот разговор должен состояться до изготовления пресс-формы. Указание допусков — это не просто цифра для окончательной проверки. Оно влияет на геометрию детали, выбор смолы, конструкцию пресс-формы, технологический диапазон и план измерений. Когда каждая линия на чертеже рассматривается как одинаково важная, сравнение цен становится сложнее. Если важные требования остаются открытыми, каждый поставщик может установить цену, исходя из разных предположений.
Сложные допуски могут потребовать изменения конструкции детали или пресс-формы. Обсудите это до начала обработки, пока команда еще может внести корректировки в конструкцию без переделки готового инструмента.
На размеры формованных деталей могут влиять несколько факторов. К распространенным примерам относятся следующие:
Также могут потребоваться проверки других факторов, таких как геометрия детали, расположение литникового канала, температурные настройки и условия измерения. Зафиксируйте место возникновения отклонения и сохраните версию чертежа, партию материала, номер полости и настройки литья, чтобы команда могла сравнить затронутые детали.

Начните с разделения чертежа на группы. Это упростит составление сметы и позволит четко определить приоритеты при проверке пресс-форм.
Эти размеры напрямую влияют на функциональность. В качестве примеров можно привести диаметр уплотнения, защелкивающийся элемент, расположение подшипника или вставки, схему расположения монтажных отверстий или расстояние между двумя установочными поверхностями. Четко обозначьте их и объясните, что произойдет, если они выйдут за пределы допустимого диапазона.
Общие размеры описывают остальную часть детали и помогают определить ее общую форму. Они по-прежнему должны быть реалистичными, но могут не требовать такой же частоты проверок или стратегии формования, как критически важные элементы. Общее примечание может быть полезным, если оно подтверждается конструкцией детали и материалом. Оно не должно заменять конкретные указания на элементы, определяющие функцию.
Требования к внешнему виду — это отдельная тема для обсуждения. Текстура, блеск, линии сварки, следы от литников, усадка, заусенцы, видимость линии разъема и вариации цвета могут иметь значение, даже если измеренные размеры приемлемы. Определите видимые поверхности, направление обзора и любые области, которые могут быть скрыты после сборки. Если декоративная поверхность также является функциональной, зафиксируйте оба требования.
| Группа требований | Что нужно определить перед использованием оснастки | Почему это важно |
| Критические измерения | Интерфейсы, диаметры уплотнений, расположение отверстий, установочные поверхности и защелкивающиеся элементы. | Обеспечивает плотное прилегание, герметичность и повторяемость сборки. |
| Общие размеры | Общая форма и реалистичные общие замечания | Позволяет сохранить практичность чертежа, не перегружая его излишним контролем над всей деталью. |
| Области внешнего вида | Видимые поверхности, текстура, блеск, линии сварки, следы от литников и пределы образования облоя. | Разделяет требования к внешнему виду и требования к размерам при проверке. |
Допуски невозможно проверить независимо от конструкции детали. Усадка смолы и особенности технологического процесса различаются в зависимости от семейства материалов. Длинная плоская стенка, глубокое ребро, тонкий профиль и выступ с массивным основанием будут по-разному реагировать на охлаждение.
В ходе инженерной экспертизы следует рассмотреть следующие вопросы:
Например, небольшое расстояние между двумя элементами может измениться из-за усадки пластика или легкого изгиба детали при охлаждении. Перемещение литникового канала, сглаживание перехода между стенками или изменение направления пресс-формы могут помочь больше, чем простое требование меньшего допуска.
Шэньюэ Проектирование пресс-форм и инженерная экспертиза В обзоре рассматриваются критические допуски, а также толщина стенок, уклон, разъем, литниковая система, выталкивание и особенности используемой смолы. Покупатели могут использовать этот обзор для обсуждения того, какие размеры следует учитывать при проектировании пресс-формы, а какие можно контролировать с помощью стандартного технологического процесса.

«Должно подходить» — это неполная спецификация. Поставщику необходимо знать, как взаимодействуют детали и какова должна быть функция собранного узла.
Для сопрягаемой детали опишите взаимосвязь между компонентами: зазор, натяг, защелка, скользящее движение или фиксированное положение. Для уплотнения укажите уплотнительную поверхность, условия сжатия или контакта, давление и условия эксплуатации, если эти данные известны. Для узла объясните, устанавливается ли деталь вручную, с помощью пресса, с помощью крепежных элементов или через другой компонент.
Также полезно различать посадку первого образца и посадку при серийном производстве. Прототип может быть скорректирован в процессе разработки, в то время как серийная деталь должна иметь повторяемое соответствие с сопрягаемым компонентом. Если сопрягаемая деталь еще недоступна, укажите ее текущую модель, чертеж или ключевые размеры и отметьте, что еще может быть изменено.
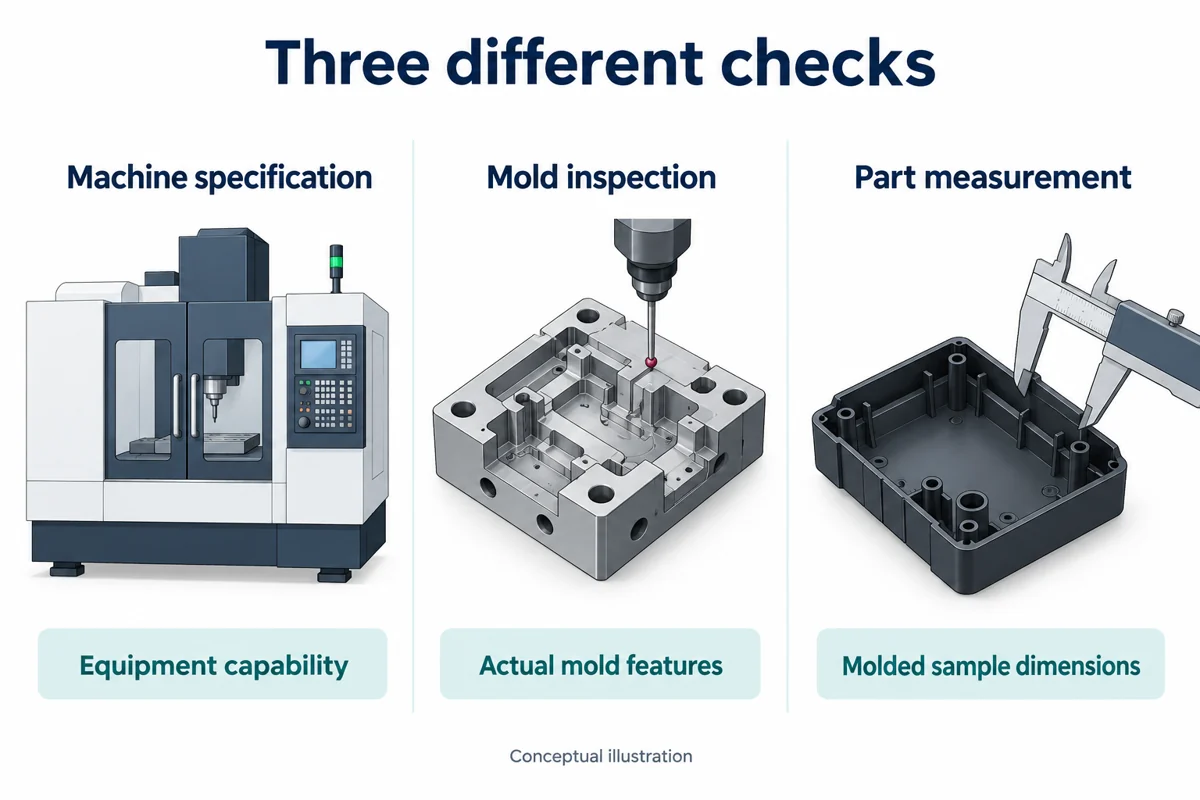
Допуск имеет смысл только тогда, когда всем известно, как он будет проверяться. Перед изготовлением оснастки определите опорную поверхность, точки измерения и состояние детали в той мере, в какой это позволяет проект.
Рассмотрите следующие вопросы:
Метод должен соответствовать характеристикам изделия. Простое измерение штангенциркулем может подойти для определения базового наружного размера, но оно может не описывать расположение отверстий или профиль уплотнительной поверхности. Если у заказчика есть установленный стандарт контроля, включите его в двухмерный чертеж и укажите требования, которые имеют приоритет.
Существующая 3D-модель является отправной точкой для содержательного анализа процесса литья под давлением. Чертеж в 2D с указанием размеров добавляет требования к производству и контролю качества, которые могут быть неочевидны из одной только модели. Включите в него материал, ожидаемый объем, критические размеры, условия посадки или герметизации, косметические дефекты и любые вторичные операции, влияющие на готовую деталь.
Незавершенные элементы должны быть видны. Размер следует пометить как «подлежит подтверждению», если сопрягаемый компонент, материал или метод контроля еще не определены окончательно. Это позволит поставщику определить влияние на конструкцию пресс-формы и ценовое предложение, вместо того чтобы молчаливо выбирать предположение.
Практический анализ перед применением оснастки может проводиться в следующем порядке:
Более жесткие требования могут усложнить изготовление оснастки, технологический процесс и контроль качества. Это может потребовать изменения деталей пресс-формы, сужения технологического окна, дополнительных измерений или изменения конструкции. Это не делает жесткий допуск неправильным. Это означает, что требование должно быть привязано к реальной функции, такой как герметизация, местоположение или повторяемая сборка.
Прежде чем запрашивать более точное значение, проверьте, можно ли добиться того же результата, изменив интерфейс, добавив элемент позиционирования, скорректировав конструкцию сборки или изменив размер. Функциональный анализ часто позволяет найти более практичный способ защиты производительности.
Единого допуска, подходящего для всех деталей, не существует. Допуски зависят от размеров детали, материала, конструкции пресс-формы и других факторов. В качестве отправной точки можно использовать общие отраслевые стандарты или руководства по допускам. Критические размеры следует отмечать на ранних этапах проектирования, чтобы их можно было проверять по отдельности.
Нет. Поведение смолы, усадка и стабильность процесса различаются. При проверке допусков следует учитывать выбранный материал и любые утвержденные альтернативы.
В рамках анализа проекта компания Shenyue может оценить 3D-модель, чертежи, объемные и прикладные требования, а также обсудить дальнейшие шаги. проектирование пресс-формы, литье под давлением и сопутствующие услуги. Предоставьте информацию о проекте через соответствующую страницу услуги.