Là où le surmoulage apporte une valeur ajoutée
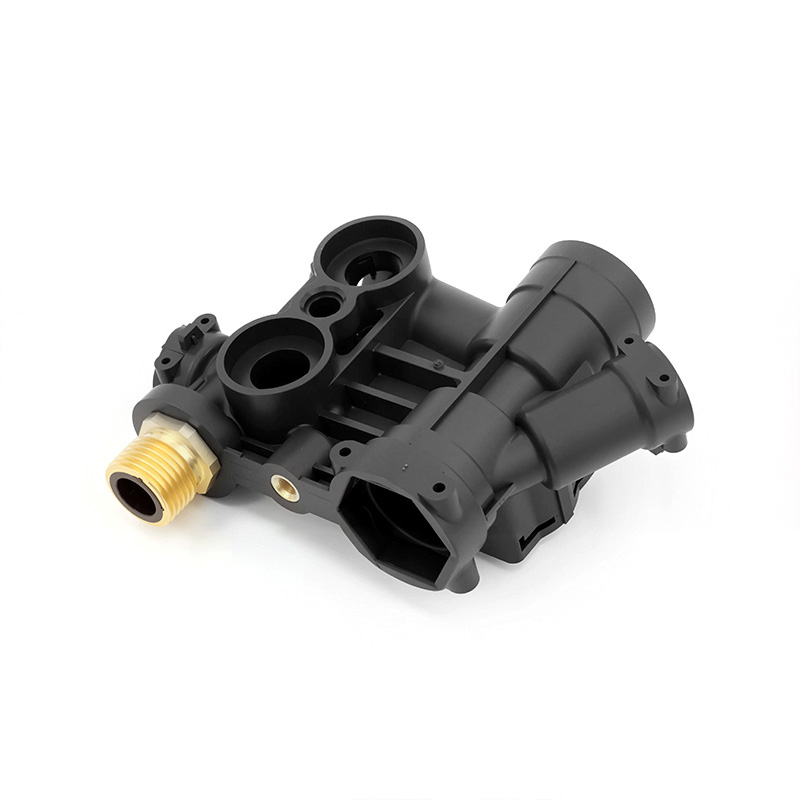
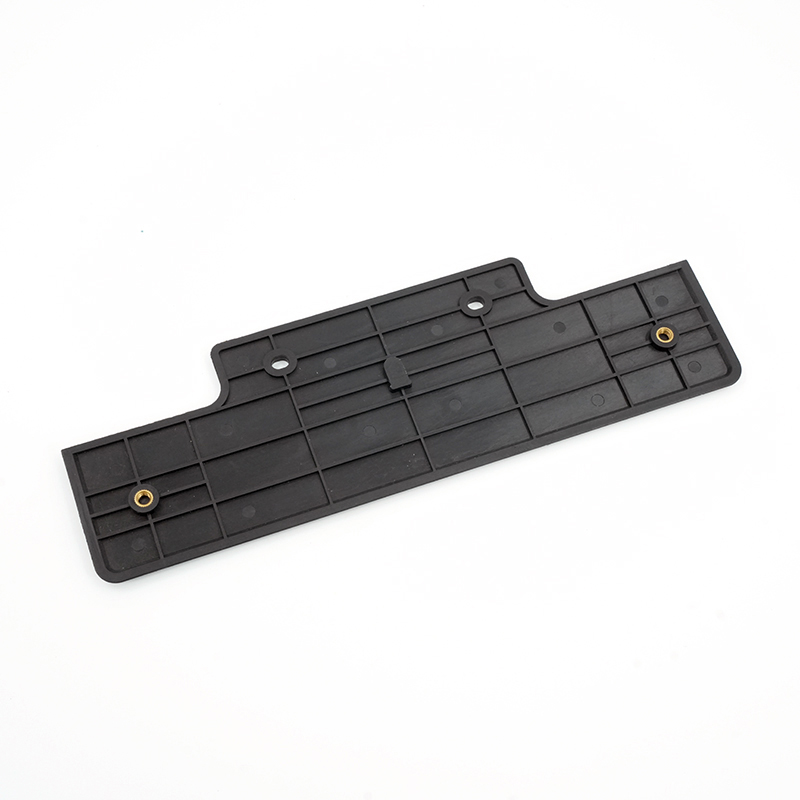
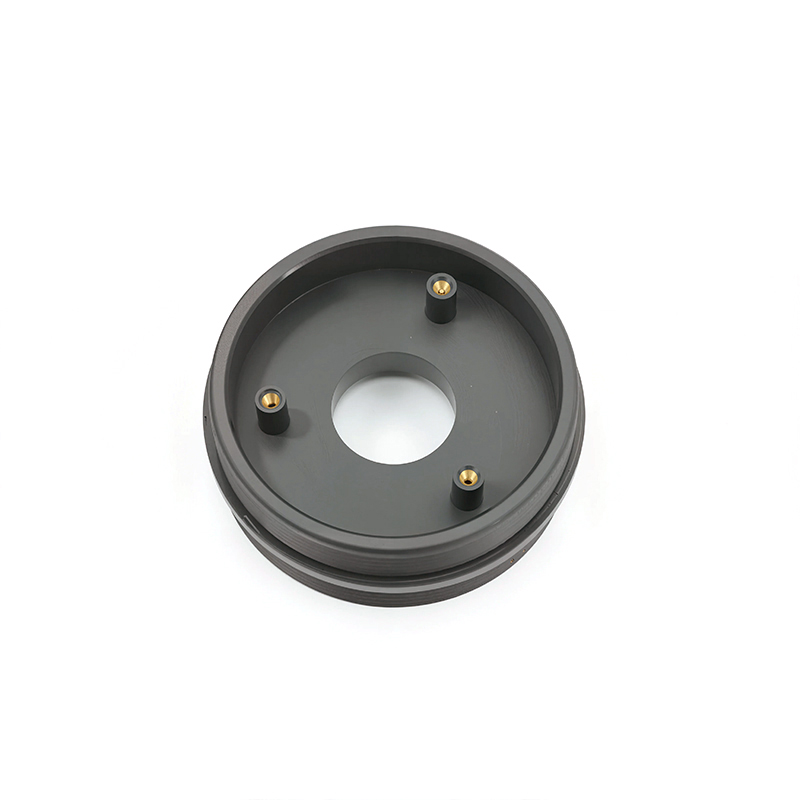
Ce procédé est utile lorsqu'un corps en plastique nécessite un filetage résistant, un contact électrique, un élément structurel ou toute autre fonction intégrée. L'intégration de ces éléments lors du moulage permet de simplifier la nomenclature et d'éviter une étape d'assemblage ultérieure. Il engendre également de nouvelles contraintes de conception ; il convient donc d'évaluer son intérêt au regard du coût des inserts, de la méthode de chargement et du volume de production.
L'insert fait partie du processus
Les dimensions, la propreté, le placage, l'orientation et la résistance à la température de moulage de l'insert sont des critères essentiels. L'outil doit positionner l'insert avec précision tout en permettant au plastique de s'écouler autour des zones prévues. Les caractéristiques améliorant la rétention mécanique, telles que les moletages, les contre-dépouilles ou les trous, doivent être conçues en tenant compte du fournisseur d'inserts et de l'utilisation finale.
Gestion des risques de moisissure
La pression peut déplacer un insert mal supporté, tandis que l'air emprisonné ou un débit restreint peuvent créer des vides. Un excès de plastique peut contaminer un filetage ou une surface de contact. L'arrêt automatique de l'outil, le contrôle du chargement et une plage de paramètres de processus définie permettent de maîtriser ces risques. La position critique de l'insert et les zones exposées doivent être indiquées sur le dessin.
chargement manuel ou automatisé
Pour les faibles ou moyennes séries, un chargement manuel contrôlé peut être utilisé ; pour les séries plus importantes, l’utilisation de dispositifs de fixation ou l’automatisation peuvent s’avérer nécessaires. La méthode appropriée dépend de la forme de l’insert, de son orientation, du nombre d’empreintes et des coûts de production. Nous évaluons ces éléments lors de l’étude de projet plutôt que de supposer qu’une seule méthode de chargement convient à toutes les pièces.
Que définir avant de citer
Un devis pertinent commence par la description des modèles en plastique et des inserts, du matériau et de la finition de ces derniers, des surfaces exposées, des exigences d'arrachement ou de couple, de l'orientation et du volume de chargement. Ces détails permettent à l'équipe d'ingénierie de distinguer les exigences fixes des préférences et d'identifier les points à trancher avant qu'ils n'impactent les coûts ou les délais. L'objectif immédiat est d'établir une relation fiable entre le polymère moulé et l'insert prépositionné. Lorsqu'une exigence est encore inconnue, elle doit être clairement indiquée plutôt que masquée par une tolérance générique, un nom de matériau ou une déclaration de qualité. Cela offre aux deux parties une base plus claire pour comparer les options, planifier les échantillons et déterminer les preuves nécessaires avant la production.
Analyse des risques et planification de la qualité
La planification du projet doit prendre en compte le déplacement des inserts, la présence de plastique sur les filetages ou les contacts, les vides, la faible rétention, les dommages thermiques et les erreurs de chargement. Chaque risque ne justifie pas un effort d'inspection équivalent ; le plan qualité doit donc se concentrer sur les caractéristiques ayant une incidence sur l'ajustement, le fonctionnement, l'aspect ou l'assemblage en aval. Selon le projet, le contrôle peut inclure l'identification, l'orientation, la position et l'encapsulation des inserts, les surfaces protégées et des vérifications mécaniques ou d'assemblage. Les méthodes de mesure, la fréquence d'échantillonnage, les échantillons de référence et les modalités de reporting doivent être définis avant la production en série. Cette approche par les risques permet d'intégrer clairement les exigences critiques au processus, sans pour autant impliquer que chaque caractéristique puisse être contrôlée de manière identique.
La valeur d'une voie de fabrication intégrée
Shenyue intègre l'ingénierie des moules, la coordination de l'approvisionnement en inserts, les gabarits de chargement, le moulage par injection et l'assemblage final au sein d'un même projet. Cette intégration est essentielle car une décision prise à une étape a souvent des répercussions sur la suivante : le matériau influe sur la transformation et la finition, l'outillage sur le démoulage et l'aspect, et l'assemblage ou le conditionnement peuvent révéler des défauts invisibles sur un composant individuel. Centraliser les questions techniques, les retours sur les échantillons et les modifications permet de réduire les transferts inutiles. Cela offre également aux acheteurs un parcours plus direct, des fichiers initiaux à une base de production validée, et, le cas échéant, un support pour les commandes ultérieures.
Applications typiques / Adéquation au projet
Les applications courantes comprennent les composants filetés en plastique, les pièces électriques, les boîtiers de capteurs, les boutons, les composants automobiles et les assemblages industriels. Leur adéquation dépend de la géométrie de l'insert, de la résine, de la température, des charges et des exigences de validation.
Foire aux questions
Pouvez-vous vous procurer les inserts ?
Ce point peut être abordé. Les responsabilités liées à l'approvisionnement, aux matériaux, à la finition et aux critères de contrôle doivent être définis avant la production.
Comment les inserts sont-ils maintenus en position ?
Le moule utilise des éléments de positionnement et de support ; la solution exacte dépend de l'insert et du flux de plastique.
Le surmoulage est-il plus résistant que le post-assemblage ?
Elle peut améliorer l'intégration et le transfert de charge, mais sa résistance dépend de sa conception, des matériaux utilisés et de la géométrie de fixation. Des essais fonctionnels sont recommandés.
Veuillez nous envoyer ensemble le modèle de la pièce en plastique, le schéma de l'insert et les instructions de montage. Indiquez-nous quelles surfaces de l'insert doivent rester apparentes ou exemptes de plastique.