Onde a moldagem por inserção agrega valor
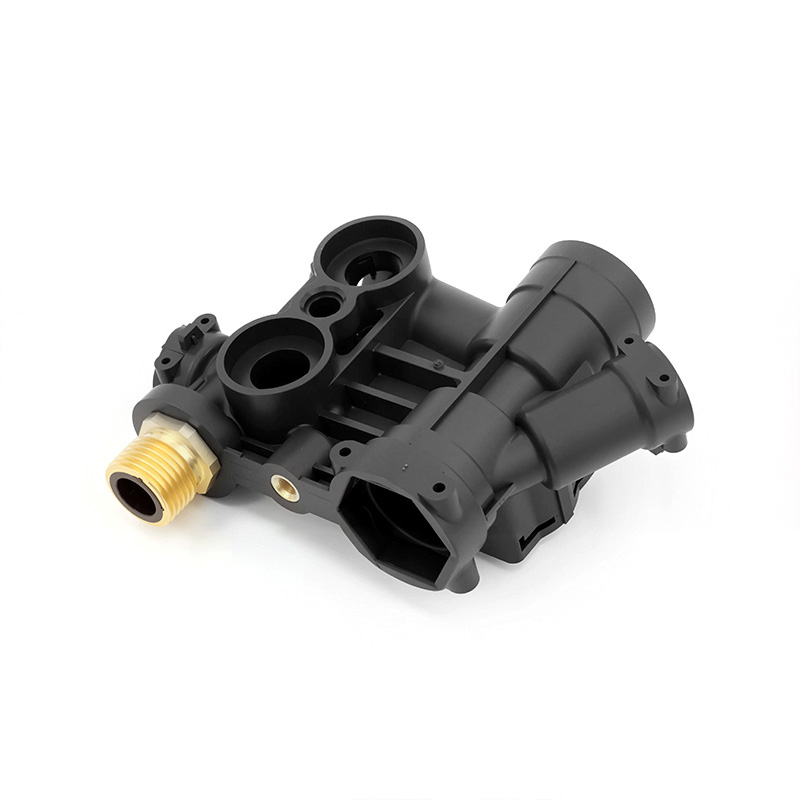
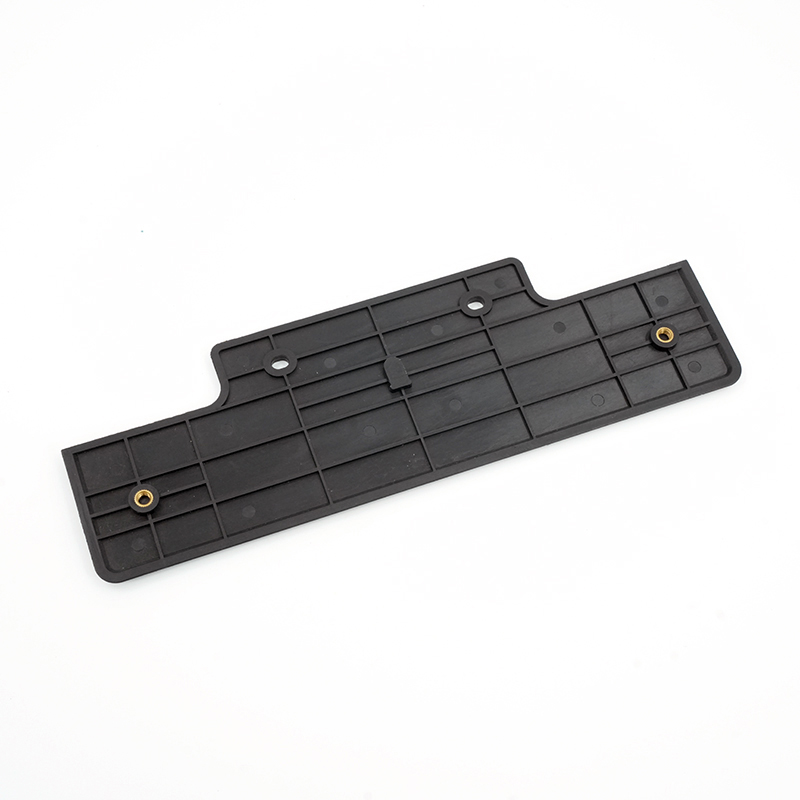
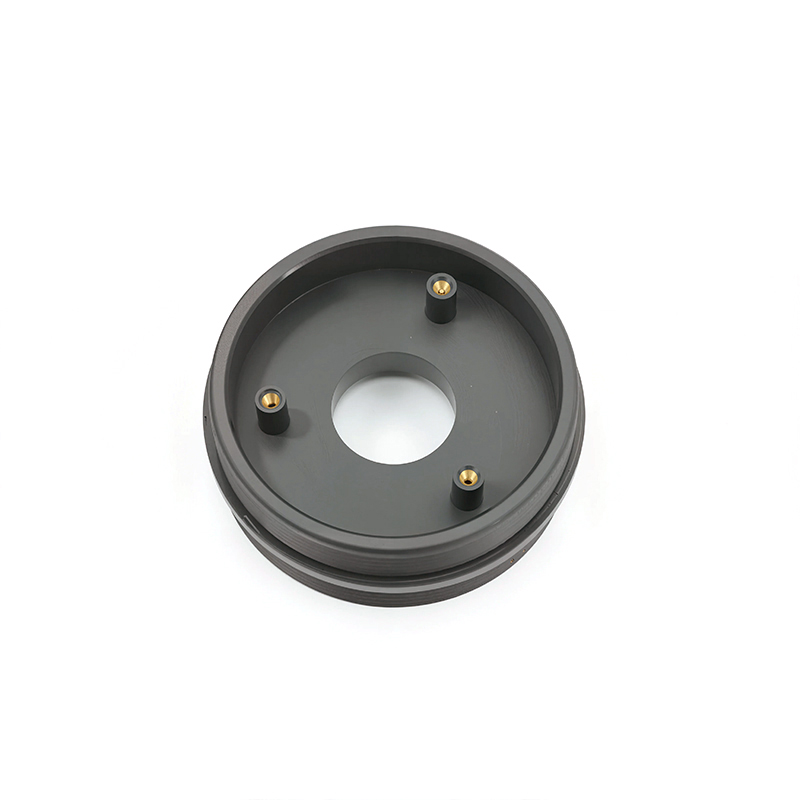
O processo é útil quando um corpo de plástico precisa de uma rosca resistente, contato elétrico, elemento estrutural ou outro recurso embutido. Combinar os elementos durante a moldagem pode simplificar a lista de materiais e eliminar uma operação de montagem posterior. Também cria novas restrições de projeto, portanto, o benefício deve ser avaliado em relação ao custo do inserto, método de carregamento e volume de produção.
A inserção faz parte do processo.
As dimensões do inserto, a limpeza, o revestimento, a orientação e a resistência à temperatura de moldagem são importantes. A ferramenta deve posicionar o inserto com segurança, permitindo que o plástico flua ao redor das áreas desejadas. Características que melhoram a retenção mecânica — como recartilhados, rebaixos ou furos — devem ser projetadas levando-se em consideração o fornecedor do inserto e a aplicação final.
Gerenciamento de riscos de moldagem
A pressão pode deslocar uma pastilha mal suportada, enquanto o ar aprisionado ou o fluxo restrito podem deixar vazios. O excesso de plástico pode contaminar uma rosca ou a superfície de contato. O desligamento da ferramenta, as verificações de carga e uma janela de processo definida são usados para controlar esses riscos. A posição crítica da pastilha e as áreas expostas devem ser indicadas no desenho.
Carregamento manual ou automatizado
Volumes baixos ou moderados podem exigir carregamento manual controlado; volumes maiores podem justificar o uso de dispositivos de fixação ou automação. O método correto depende do formato do inserto, da orientação, da quantidade de cavidades e da viabilidade econômica do ciclo. Avaliamos esses fatores durante a análise do projeto, em vez de presumir que um único método de carregamento seja adequado para todas as peças.
O que definir antes de citar
Uma cotação útil começa com os modelos de plástico e inserto, o material e acabamento do inserto, as superfícies expostas, os requisitos de força de arrancamento ou torque, a orientação e o volume da carga. Esses detalhes permitem que a equipe de engenharia distinga requisitos fixos de preferências e identifique decisões pendentes antes que elas afetem o custo ou o cronograma. O objetivo imediato é uma relação confiável entre o polímero moldado e o inserto pré-posicionado. Quando um requisito ainda não for conhecido, ele deve ser marcado como aberto, em vez de ser ocultado por uma tolerância genérica, nome do material ou declaração de qualidade. Isso proporciona a ambas as partes uma base mais clara para comparar opções, planejar amostras e decidir quais evidências serão necessárias antes da produção.
Análise de riscos e planejamento de qualidade
O planejamento do projeto deve abordar a movimentação do inserto, o plástico nas roscas ou contatos, vazios, retenção inadequada, danos por calor e erros de carregamento. Nem todos os riscos exigem o mesmo esforço de inspeção, portanto, o plano de qualidade deve se concentrar em características que afetam o encaixe, a função, a aparência ou a montagem subsequente. Dependendo do projeto, o controle pode incluir a identidade, a orientação, a posição, o encapsulamento, as superfícies protegidas e as verificações mecânicas ou de montagem do inserto. Os métodos de medição, a frequência de amostragem, as amostras de referência e as expectativas de relatório devem ser acordados antes da produção em série. Essa abordagem baseada em riscos dá visibilidade aos requisitos críticos no processo, sem implicar que todas as características possam ser controladas exatamente da mesma maneira.
O valor de uma rota de fabricação integrada
A Shenyue consegue integrar engenharia de moldes, coordenação de fornecimento de insertos, dispositivos de carregamento, moldagem por injeção e montagem final em um único fluxo de projeto. Essa integração é crucial porque uma decisão tomada em uma etapa frequentemente impacta a seguinte: o material afeta o processamento e o acabamento, as ferramentas influenciam a desmoldagem e a aparência, e a montagem ou embalagem podem expor problemas não visíveis em um componente individual. Manter as dúvidas técnicas, o feedback sobre as amostras e as revisões em um mesmo local reduz as transferências desnecessárias. Além disso, proporciona aos compradores um caminho mais prático desde os arquivos iniciais até uma linha de produção aprovada e, quando aplicável, suporte para pedidos subsequentes.
Aplicações típicas / Adequação ao projeto
As aplicações comuns incluem componentes plásticos roscados, peças elétricas, invólucros de sensores, botões, componentes automotivos e conjuntos industriais. A adequação depende da geometria do inserto, da resina, da temperatura, das cargas e dos requisitos de validação.
Perguntas frequentes
Você consegue encontrar os encartes?
Isso pode ser discutido. A responsabilidade pelo fornecimento, os materiais, o acabamento e os critérios de inspeção devem ser definidos antes da produção.
Como os insertos são mantidos em posição?
O molde utiliza recursos de localização e suporte; a solução exata depende do inserto e do fluxo do plástico.
A moldagem por inserção é mais resistente do que a montagem posterior?
Pode melhorar a integração e a transferência de carga, mas a resistência depende do projeto, dos materiais e da geometria de retenção. Recomenda-se a realização de testes funcionais.
Envie o modelo da peça plástica, o desenho do inserto e os requisitos de montagem juntos. Informe quais superfícies do inserto devem permanecer expostas ou livres de plástico.