Nessuna dignità, davanti allo scelerisque l'is euismod fermentum odio sem semper the is erat, a feugiat leo urna eget eros. Duis Aenean un taglio di capelli per ridere.
Nessuna dignità, davanti allo scelerisque l'is euismod fermentum odio sem semper the is erat, a feugiat leo urna eget eros. Duis Aenean un taglio di capelli per ridere.
 Violet Feng
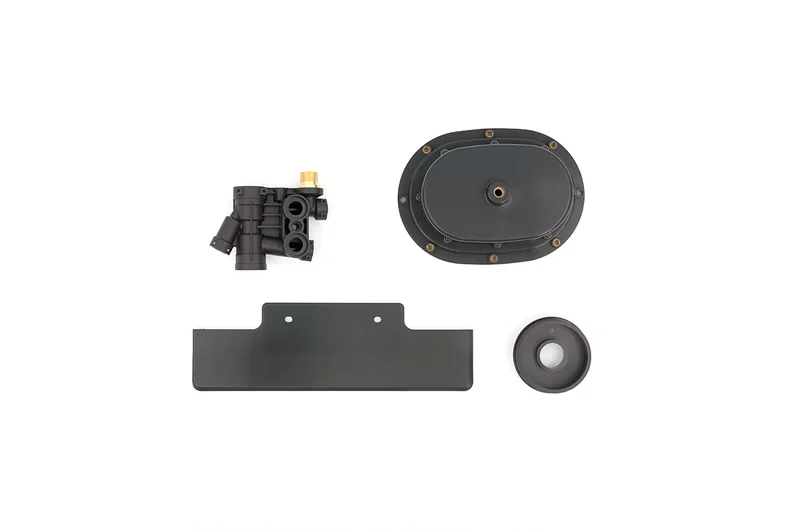
Quando un componente stampato non si adatta, non sigilla, non si assembla o non ha l'aspetto previsto, il disegno è spesso il primo elemento che il team consulta. La domanda più difficile, tuttavia, si pone solitamente prima: quali dimensioni contano davvero e quanta variazione può accettare il componente?
Quella discussione va fatta prima della costruzione dello stampo. Una specifica di tolleranza non è solo un numero per l'ispezione finale. Influisce sulla geometria del pezzo, sulla scelta della resina, sulla costruzione dello stampo, sulla finestra di processo e sul piano di misurazione. Quando ogni linea del disegno viene considerata ugualmente critica, il preventivo diventa più difficile da confrontare. Quando i requisiti importanti rimangono aperti, ogni fornitore potrebbe prezzare un insieme diverso di ipotesi.
Una tolleranza eccessiva potrebbe richiedere una modifica al progetto del pezzo o dello stampo. È opportuno discuterne prima di iniziare la lavorazione, in modo che il team possa ancora apportare modifiche al progetto senza dover rilavorare uno stampo già finito.
Diversi fattori possono influenzare le dimensioni dei pezzi stampati. Alcuni esempi comuni includono i seguenti:
Potrebbe essere necessario esaminare anche altri fattori, come la geometria del pezzo, la posizione del punto di iniezione, le impostazioni di temperatura e le condizioni di misurazione. Registrare il punto in cui si verifica la deviazione e conservare la revisione del disegno, il lotto di materiale, il numero della cavità e le impostazioni di stampaggio in modo che il team possa confrontare i pezzi interessati.

Iniziate suddividendo il disegno in gruppi. Questo semplifica la preventivazione del progetto e conferisce alla revisione dello stampo un chiaro ordine di priorità.
Queste dimensioni influiscono direttamente sulla funzionalità. Esempi possono includere il diametro di tenuta, un sistema di aggancio a scatto, la posizione di un cuscinetto o di un inserto, la configurazione dei fori di montaggio o la distanza tra due superfici di posizionamento. Indicatele chiaramente e spiegate cosa succede se escono dall'intervallo accettabile.
Le dimensioni generali descrivono il resto del componente e contribuiscono a definirne la forma complessiva. Devono comunque essere realistiche, ma potrebbero non richiedere la stessa frequenza di ispezione o la stessa strategia di stampaggio di un'interfaccia critica. Una nota generale può essere utile quando è supportata dalla progettazione del componente e dal materiale. Non deve sostituire le specifiche relative alle caratteristiche che ne determinano la funzionalità.
I requisiti estetici sono oggetto di discussione separata. Texture, lucentezza, linee di saldatura, segni di colata, ritiri, bave, visibilità della linea di separazione e variazioni di colore possono essere rilevanti anche quando le dimensioni misurate sono accettabili. Definire le superfici visibili, la direzione di osservazione e le eventuali aree che potrebbero essere nascoste dopo l'assemblaggio. Se un'area estetica è anche una superficie funzionale, registrare entrambi i requisiti.
| Gruppo di requisiti | Cosa definire prima della realizzazione degli utensili | Perché è importante |
| dimensioni critiche | Interfacce, diametri di tenuta, schemi di foratura, superfici di posizionamento e caratteristiche di aggancio | Garantisce l'aderenza, la tenuta e la ripetibilità del montaggio. |
| Dimensioni generali | Forma complessiva e note generali realistiche | Mantiene il disegno pratico senza controllare eccessivamente l'intera parte |
| Aree di aspetto | Superfici visibili, struttura, lucentezza, linee di saldatura, segni di passaggio e limiti di bava | Separa le aspettative estetiche dal controllo dimensionale. |
La tolleranza non può essere valutata indipendentemente dalla progettazione del pezzo. Il ritiro della resina e il comportamento durante il processo variano a seconda della famiglia di materiali. Una parete lunga e piatta, una nervatura profonda, una sezione sottile e una sporgenza con una base pesante non si comporteranno allo stesso modo durante il raffreddamento.
La revisione ingegneristica dovrebbe esaminare:
Ad esempio, una distanza ristretta tra due elementi può variare a causa del restringimento della plastica o della leggera deformazione del pezzo durante il raffreddamento. Spostare il punto di iniezione, smussare la transizione di una parete o cambiare la direzione dello stampo può essere più efficace che richiedere semplicemente una tolleranza inferiore.
Quello di Shenyue Revisione della progettazione e dell'ingegneria degli stampi Il documento analizza le tolleranze critiche, lo spessore delle pareti, la formatura, la separazione, il punto di iniezione, l'espulsione e le considerazioni relative alla resina. Gli acquirenti possono utilizzare questa analisi per discutere quali dimensioni debbano essere protette nella progettazione dello stampo e quali possano essere gestite tramite il normale controllo di processo.

"Deve essere compatibile" non è una specifica completa. Il fornitore deve sapere come interagiscono i componenti e quale funzione deve svolgere l'assemblaggio.
Per un componente di accoppiamento, descrivere la relazione tra i componenti: gioco, interferenza, innesto a scatto, movimento di scorrimento o posizione fissa. Per una guarnizione, indicare la superficie di tenuta, la condizione di compressione o di contatto, la pressione e l'ambiente di esercizio, qualora tali dettagli siano noti. Per un assieme, spiegare se il componente viene installato manualmente, con una pressa, con elementi di fissaggio o tramite un altro componente.
È inoltre utile distinguere tra adattamento del primo articolo e adattamento della produzione. Un prototipo può essere modificato durante la fase di sviluppo, mentre un componente di produzione necessita di un rapporto ripetibile con il componente di accoppiamento. Se il componente di accoppiamento non è ancora disponibile, fornire il modello, il disegno o le dimensioni principali attuali e indicare cosa è ancora soggetto a modifiche.
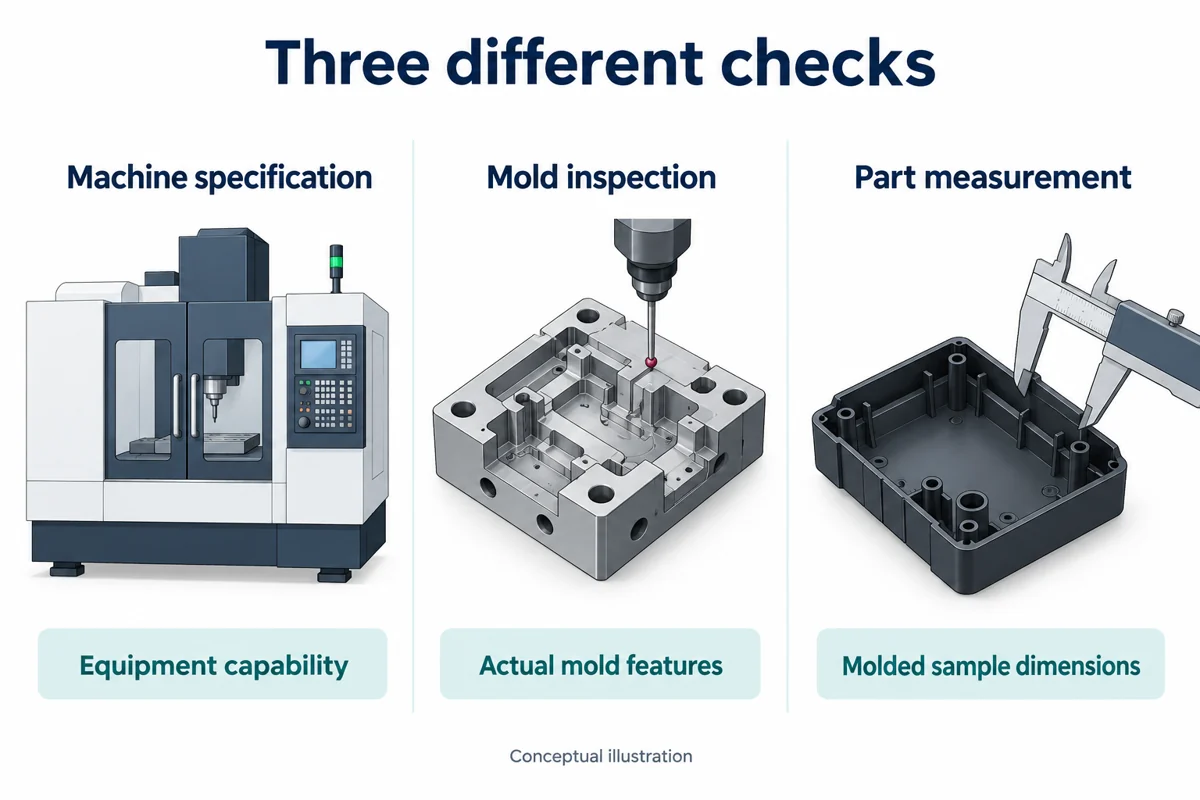
Una tolleranza è utile solo quando tutti sanno come verrà verificata. Prima di procedere con la realizzazione degli utensili, definire la superficie di riferimento, i punti di misurazione e le condizioni del pezzo, per quanto consentito dal progetto.
Considera le seguenti domande:
Il metodo deve essere adeguato alla caratteristica. Una semplice misurazione con il calibro può essere sufficiente per una dimensione esterna di base, ma potrebbe non descrivere la posizione di una configurazione di fori o il profilo di una superficie di tenuta. Se il cliente ha uno standard di ispezione consolidato, è necessario includerlo nel disegno 2D e specificare i requisiti prioritari.
Il modello 3D attuale è il punto di partenza per una revisione significativa dello stampaggio a iniezione. Un disegno 2D quotato aggiunge requisiti di produzione e ispezione che potrebbero non essere chiari dal solo modello. Includere il materiale, il volume previsto, le dimensioni critiche, le condizioni di accoppiamento o tenuta, le aree estetiche e qualsiasi operazione secondaria che influisca sul pezzo finito.
Gli elementi aperti devono essere visibili. Contrassegnare una dimensione come "da confermare" quando il componente di accoppiamento, il materiale o il metodo di ispezione non sono definitivi. Ciò consente al fornitore di identificare l'impatto sulla progettazione dello stampo e sul preventivo, anziché basarsi tacitamente su un'ipotesi.
Una revisione preliminare pratica degli strumenti può seguire questo ordine:
Requisiti più stringenti possono aumentare la difficoltà di stampaggio, processo e ispezione. Potrebbero richiedere dettagli di stampo diversi, una finestra di processo più ristretta, misurazioni aggiuntive o una modifica del progetto. Ciò non significa che una tolleranza stretta sia sbagliata. Significa semplicemente che la richiesta dovrebbe essere legata a una funzione reale, come la tenuta, il posizionamento o l'assemblaggio ripetibile.
Prima di richiedere un valore più restrittivo, verificare se lo stesso risultato può essere ottenuto modificando l'interfaccia, aggiungendo un elemento di posizionamento, adattando la progettazione dell'assemblaggio o controllando una dimensione diversa. Un'analisi funzionale spesso individua una soluzione più pratica per salvaguardare le prestazioni.
Non esiste una tolleranza univoca adatta a ogni componente. Le tolleranze dipendono dalle dimensioni del pezzo, dal materiale, dal design dello stampo e da altri fattori. Gli standard industriali generali o le guide alle tolleranze possono fornire un punto di partenza. È importante contrassegnare le dimensioni critiche nelle prime fasi della progettazione, in modo da poterle esaminare singolarmente.
No. Il comportamento della resina, il ritiro e la stabilità del processo variano. La revisione delle tolleranze deve includere il materiale selezionato e qualsiasi alternativa approvata.
Per una revisione del progetto, Shenyue può valutare il modello 3D, i disegni, il volume e i requisiti dell'applicazione e discutere il passo successivo per progettazione dello stampo, stampaggio a iniezione e servizi correlati. Fornire le informazioni sul progetto tramite la pagina del servizio corrispondente.