Un percorso pratico dalla progettazione al componente stampato
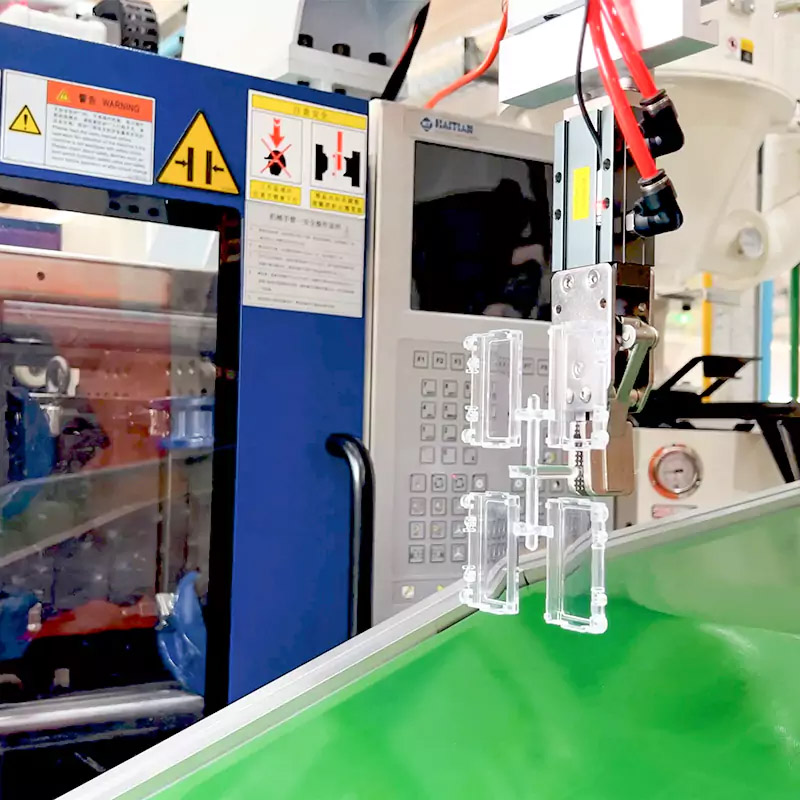
Lo stampaggio a iniezione è la tecnica ideale per la produzione ripetitiva di pezzi con geometria costante. I granuli di polimero vengono riscaldati, iniettati in uno stampo metallico, compattati, raffreddati ed espulsi. Questa semplice descrizione nasconde le decisioni che determinano un risultato stabile: spessore della parete, sformo, nervature, punti di iniezione, espulsione, ritiro e comportamento del materiale interagiscono tra loro. Analizziamo questi fattori fin dalle prime fasi del processo e forniamo risposte a domande specifiche o raccomandazioni prima della consegna dello stampo.
Attrezzatura e campionamento
La progettazione dello stampo si basa sulla geometria del pezzo, sul tipo di resina, sul volume previsto e sui requisiti di qualità. Dopo la lavorazione e l'assemblaggio, vengono eseguite delle prove per valutare il riempimento, le dimensioni, l'aspetto e il distacco dallo stampo. I campioni vengono confrontati con le informazioni fornite dal cliente. Se è necessario apportare delle modifiche, il problema viene ricondotto alla progettazione, allo stampo o al processo, anziché essere trattato semplicemente come un problema estetico.
Produzione controllata
Durante lo stampaggio, variabili quali le condizioni di fusione, la velocità di iniezione, la pressione di mantenimento, il raffreddamento e il tempo di ciclo vengono impostate per il pezzo e il materiale. I controlli in corso di processo possono riguardare dimensioni, condizioni superficiali, colore e caratteristiche funzionali, secondo il piano di ispezione concordato. Eventuali requisiti che necessitano di calibri, test o documentazione speciali devono essere identificati in fase di preventivo.
Dopo lo stampaggio
I componenti possono passare alle fasi di stampa, foratura, filettatura, inserimento di componenti, assemblaggio o confezionamento quando queste operazioni sono parte integrante del progetto. Mantenere collegate queste fasi riduce i passaggi di consegne e semplifica l'individuazione dell'origine di un problema del prodotto finito.
Cosa definire prima del preventivo
Un preventivo efficace inizia con dati 3D, un disegno 2D controllato, requisiti di resina o di prestazioni, volume previsto, zone estetiche, condizioni di accoppiamento e dimensioni critiche. Questi dettagli consentono al team di ingegneri di distinguere i requisiti fissi dalle preferenze e di identificare le decisioni mancanti prima che influiscano sui costi o sulle tempistiche. L'obiettivo immediato è un componente in plastica pronto per la produzione, piuttosto che un disegno che sia semplicemente stampabile. Quando un requisito non è ancora noto, dovrebbe essere indicato come "aperto" anziché nascosto dietro una tolleranza generica, il nome del materiale o una dichiarazione di qualità. Ciò fornisce a entrambe le parti una base più chiara per confrontare le opzioni, pianificare i campioni e decidere quali prove saranno necessarie prima della produzione.
Revisione dei rischi e pianificazione della qualità
La pianificazione del progetto dovrebbe affrontare il problema dello spessore irregolare delle pareti, dell'inclinazione inadeguata, del ritiro in prossimità di nervature o sporgenze, delle linee di saldatura, dell'aria intrappolata, della deformazione e della difficoltà di espulsione. Non tutti i rischi meritano lo stesso livello di ispezione, pertanto il piano di qualità dovrebbe concentrarsi sulle caratteristiche che influiscono su adattamento, funzionalità, aspetto o assemblaggio a valle. A seconda del progetto, il controllo può includere le dimensioni del campione, le superfici visibili, il colore, l'adattamento e qualsiasi caratteristica funzionale concordata. I metodi di misurazione, la frequenza di campionamento, i campioni di riferimento e le aspettative di reporting dovrebbero essere concordati prima della produzione di routine. Questo approccio basato sul rischio conferisce ai requisiti critici una posizione visibile nel processo, senza implicare che ogni caratteristica possa essere controllata esattamente allo stesso modo.
Il valore di un percorso produttivo integrato
Shenyue è in grado di integrare la progettazione interna degli stampi, la produzione degli stampi, la valutazione dei materiali e le operazioni secondarie all'interno di un unico percorso di progetto. Questa integrazione è fondamentale perché una decisione presa in una fase spesso influenza la successiva: il materiale incide sulla lavorazione e sulla finitura, gli stampi influiscono sul rilascio e sull'aspetto, e l'assemblaggio o l'imballaggio possono evidenziare problemi non visibili sul singolo componente. Mantenere insieme domande tecniche, feedback sui campioni e revisioni riduce i passaggi di consegne non necessari. Offre inoltre agli acquirenti un percorso più pratico dai file iniziali a una base di produzione approvata e, ove applicabile, al supporto per gli ordini successivi.
Applicazioni tipiche / Idoneità al progetto
Ideale per alloggiamenti, coperchi, staffe, manopole, connettori e altri componenti in plastica riutilizzabili in applicazioni di consumo, industriali, automobilistiche e per apparecchiature. L'idoneità finale dipende dalla geometria, dalla resina, dalle tolleranze, dai test e dal volume dell'ordine.
Domande frequenti
Cosa devo inviare per richiedere un preventivo?
Un file 3D, un disegno 2D, requisiti relativi alla resina o alle prestazioni, quantità, colore e finitura desiderati. Indicaci quali dimensioni o funzioni sono fondamentali.
Potete aiutarmi a scegliere una resina?
Sì. Condividi l'ambiente di servizio, i carichi, la temperatura, l'esposizione a sostanze chimiche, l'aspetto e i requisiti di conformità. Il voto finale deve essere confermato tramite schede tecniche e convalida del progetto.
È sempre possibile ottenere tolleranze ristrette?
La tolleranza dipende dalle dimensioni del pezzo, dalla geometria, dal ritiro del materiale, dalla costruzione dell'utensile e dal metodo di misurazione. Le dimensioni critiche devono essere esaminate singolarmente.
Inviateci i vostri disegni e la quantità annua o d'ordine prevista. Esamineremo il componente, individueremo le informazioni mancanti e discuteremo una soluzione realistica per lo stampaggio e l'attrezzatura.