Pas de dignité, devant le scélérisque c'est la haine euismod fermentum sem sempre l'is erat, a feugiat leo urna eget eros. Duis Énéen Une coupe de cheveux pour rire.
Pas de dignité, devant le scélérisque c'est la haine euismod fermentum sem sempre l'is erat, a feugiat leo urna eget eros. Duis Énéen Une coupe de cheveux pour rire.
 Violet Feng

Les pièces multi-matériaux paraissent souvent simples de l'extérieur. Une poignée souple enveloppe un corps rigide, ou un insert métallique s'intègre parfaitement dans un boîtier en plastique. Le choix de fabrication qui sous-tend cette caractéristique est moins évident. Le surmoulage et le moulage par insertion combinent tous deux des matériaux en un seul composant fini, mais ils répondent à des problématiques différentes et engendrent des exigences différentes en matière d'outillage, de matériaux et de contrôle qualité.
Pour les acheteurs travaillant avec un fournisseur de moulage par injection plastique sur mesureLa question pratique n'est pas de savoir quel procédé semble le plus avancé, mais plutôt lequel permet d'obtenir la fonctionnalité requise grâce à un plan de production stable et reproductible. Shenyue maîtrise les deux procédés, grâce à sa conception de moules, son moulage, ses opérations secondaires, son assemblage et son conditionnement réalisés en interne. Cela permet d'appréhender la pièce comme un produit complet et non comme un simple moulage.
Le surmoulage consiste à insérer un composant préfabriqué, souvent une bague métallique, un insert fileté, une goupille, une borne ou un renfort, dans le moule avant l'injection de plastique autour. L'insert devient alors partie intégrante du composant moulé. Ce procédé convient aux projets exigeant une résistance locale, des filetages durables, un contact électrique, un positionnement précis ou un assemblage simplifié.
Le surmoulage consiste à ajouter un second matériau sur un substrat. On utilise souvent une couche souple en TPE ou en caoutchouc sur une couche rigide en plastique. Cette couche supplémentaire peut améliorer l'adhérence, l'étanchéité, l'amortissement, la résistance aux chocs, le contraste de couleur ou le confort de surface. Le substrat peut être moulé en premier et transféré dans un autre moule, ou bien les deux matériaux peuvent être traités simultanément dans un système multi-injection plus automatisé lorsque le volume de production et la conception de la pièce le justifient.
Cette distinction est utile, mais elle ne constitue pas le seul critère de décision. L'acheteur doit également prendre en compte la répartition des charges, l'environnement de contact, l'adhérence des matériaux, la rétention des inserts, le volume de production annuel, l'aspect esthétique et les modalités d'inspection de la pièce.
Un produit peut présenter les deux caractéristiques. Par exemple, une poignée d'outil peut comporter une surface surmoulée souple et un insert métallique au niveau de la fixation. Dans ce cas, un plan de production adapté pourrait nécessiter deux étapes de surmoulage, des outillages spécifiques et des contrôles supplémentaires. Se contenter de traiter le projet comme un simple surmoulage peut entraîner l'omission de coûts ou de risques importants dans le devis.
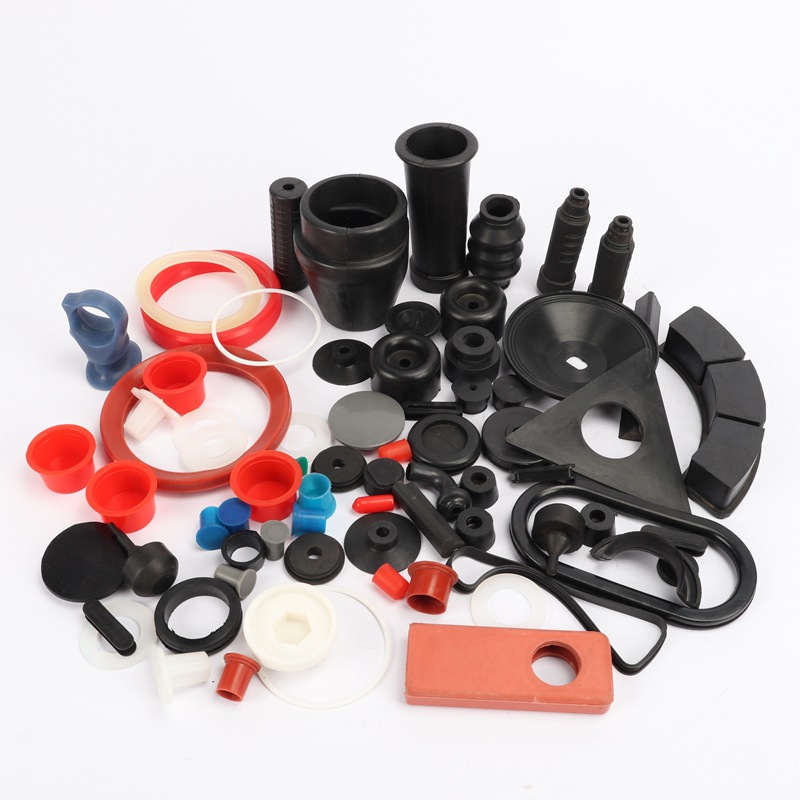
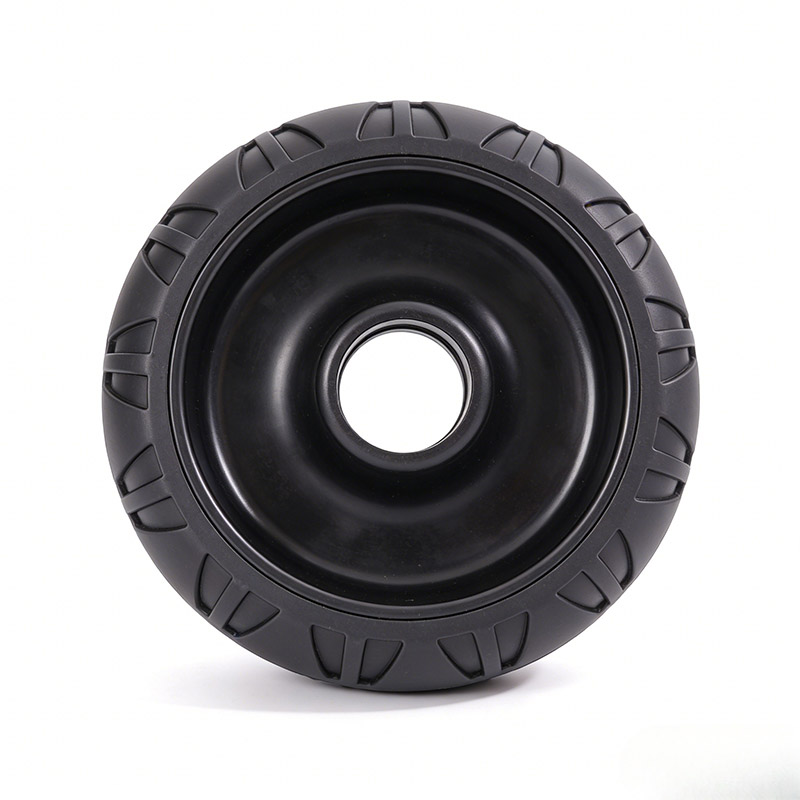
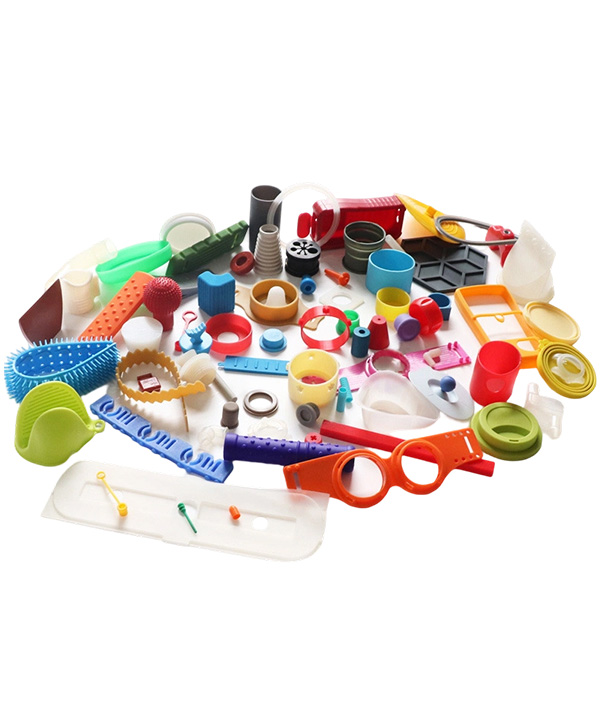
Le procédé de surmoulage On opte généralement pour un second matériau lorsque celui-ci modifie le toucher, l'étanchéité, l'absorption des chocs ou l'interaction avec l'utilisateur. On peut citer comme exemples les poignées d'outils, les bords de protection, les joints flexibles, les boutons, les roues, les accessoires ménagers et les articles de sport ou de loisirs.

Le contact entre deux matériaux dans le moule ne garantit pas automatiquement une liaison fiable. La nature exacte de la résine est primordiale, et non pas seulement les appellations génériques telles que « ABS » ou « TPE ». Les fournisseurs de TPE publient des recommandations de collage spécifiques au substrat, car l’adhérence peut varier en fonction de la rigidité du plastique, des additifs, du colorant, de l’humidité, de l’état de surface et des paramètres de moulage.
Lorsque l'adhérence chimique est incertaine, la pièce peut nécessiter un verrouillage mécanique, tel que des trous, des rainures, des contre-dépouilles ou une géométrie enveloppante. Ce choix doit être fait avant l'outillage. Il influe sur les sections de paroi, les obturations, le contrôle des bavures, l'aspect et la surface disponible pour l'écoulement du matériau souple.

Shenyue travaille généralement avec des matériaux tels que l'ABS, le PP, le PC et le TPE. informations sur la sélection des matériaux Cela offre aux acheteurs un point de départ, mais la combinaison finale doit encore être vérifiée au regard des conditions réelles d'utilisation et des catégories commerciales sélectionnées.
L'expression « toucher doux » est trop vague pour un devis précis. La demande de prix doit indiquer si le surmoulage est censé améliorer l'adhérence, assurer l'étanchéité, résister à l'abrasion, amortir les vibrations, protéger un bord ou apporter une touche esthétique. Les acheteurs doivent également préciser la dureté, la couleur, la texture de surface, les produits chimiques de contact, la température de fonctionnement, le mode de nettoyage et l'exposition aux intempéries.
La méthode de réception doit être adaptée à la fonction. Une couche décorative peut être évaluée principalement selon sa couleur, son pouvoir couvrant, son aspect brillant et les marques de surface. Un joint fonctionnel peut nécessiter des contrôles dimensionnels ou un test d'étanchéité. Un dispositif de serrage haute contrainte peut nécessiter un test d'adhérence ou de rétention convenu avant la production.

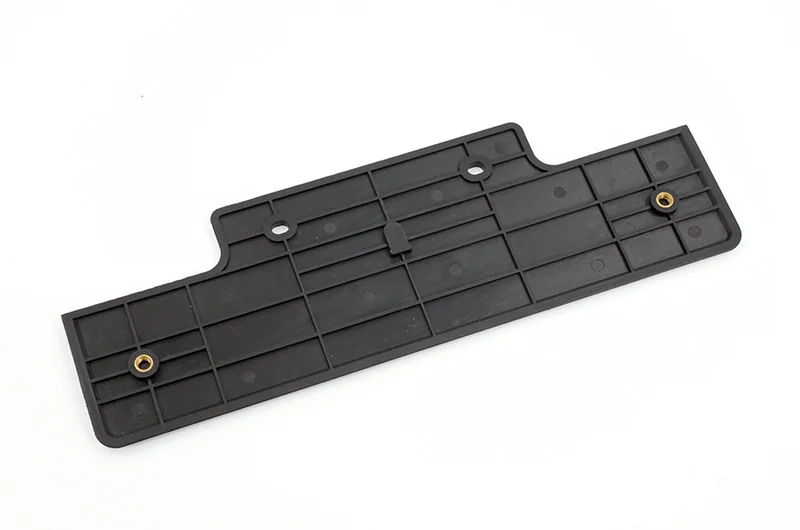
moulure d'insertion Cette méthode est souvent plus propre lorsque la pièce nécessite un élément rigide intégré au plastique. Les inserts filetés en laiton, les goupilles métalliques, les contacts électriques, les aimants, les arbres, les plaques et les pièces de renfort sont des exemples courants.

Un insert moulé bien conçu permet de réduire le nombre de pièces détachées, les fixations manuelles et les opérations d'installation après moulage. Il assure également un positionnement plus régulier de l'insert par rapport à la géométrie de la pièce. Cet avantage est maximal lorsque l'insert, le moule et la méthode de manipulation sont conçus comme un système intégré.
L'insert doit résister au moulage. Il doit rester en place pendant l'écoulement du plastique autour de lui ; la conception du moule doit donc inclure une structure dédiée à son positionnement dès le départ. Les pièces métalliques utilisées en surmoulage nécessitent souvent une préparation spécifique pour garantir un moulage stable. Les tolérances de l'insert, le placage, l'état de surface, les arêtes vives, la contamination et l'orientation sont autant d'éléments qui méritent une attention particulière. Si l'insert est chargé manuellement lors de productions en petites séries, le système anti-erreur (poka-yoke) ou le dispositif de positionnement doit empêcher toute erreur de chargement. Pour des volumes plus importants, l'utilisation de gabarits ou d'un système de chargement robotisé peut être envisagée.

Le dessin doit indiquer les dimensions et les contrôles de performance essentiels après moulage. Il peut s'agir, par exemple, de la force d'arrachement, du couple de serrage, de la résistance à la rotation, de la continuité électrique, de l'alignement, de l'étanchéité ou d'une distance critique entre l'insert et un autre élément. Sans ces exigences, les fournisseurs risquent de proposer des plans d'inspection différents et des offres qui semblent comparables, mais qui ne le sont pas.
L'acheteur doit fournir le dessin de l'insert ainsi que les fichiers de la pièce en plastique. Le matériau de l'insert, son revêtement, la disponibilité du fournisseur, les tolérances de variation autorisées et la nécessité pour Shenyue de s'en charger influent sur le plan de production. Pour les essais préliminaires, un petit lot permet de déceler les problèmes de positionnement ou de fixation avant le passage à la production en série.

Le coût d'un moule dépend de bien plus que du simple nom du procédé. La nuance d'acier, les dimensions de l'outillage, le nombre d'empreintes, la géométrie de la pièce, les tolérances, l'état de surface, les exigences relatives au coulisseau ou à l'éjecteur, la conception du canal d'alimentation et la durée de vie prévue sont autant d'éléments déterminants. Des matériaux tels que le P20, le 718 et le S136 peuvent être envisagés selon les conditions d'outillage, mais le choix optimal dépend de l'ensemble du projet et non d'un simple classement des aciers.
Le surmoulage peut nécessiter un moule de substrat et un moule de surmoulage, ou un moule multi-matériaux plus complexe. Le surmoulage par insertion peut utiliser un seul moule, mais exige un positionnement et un chargement précis de l'insert. Pour les deux procédés, un prix unitaire bas n'a de sens qu'une fois clairement définis le périmètre de l'outillage, les essais inclus, la responsabilité de la maintenance, le plan de cavité et les critères de réception.
Shenyue n'impose pas de quantité minimale de commande et peut prendre en charge des séries pilotes allant de quelques dizaines à plusieurs centaines de pièces. Cette flexibilité est précieuse pour les marques émergentes, les tests de produits et les conceptions intégrant une nouvelle combinaison de matériaux. Un lot d'essai permet de vérifier l'ajustement, le toucher, l'adhérence, le maintien des inserts, la couleur et l'assemblage avant qu'un acheteur ne s'engage pour une production à plus grande échelle.
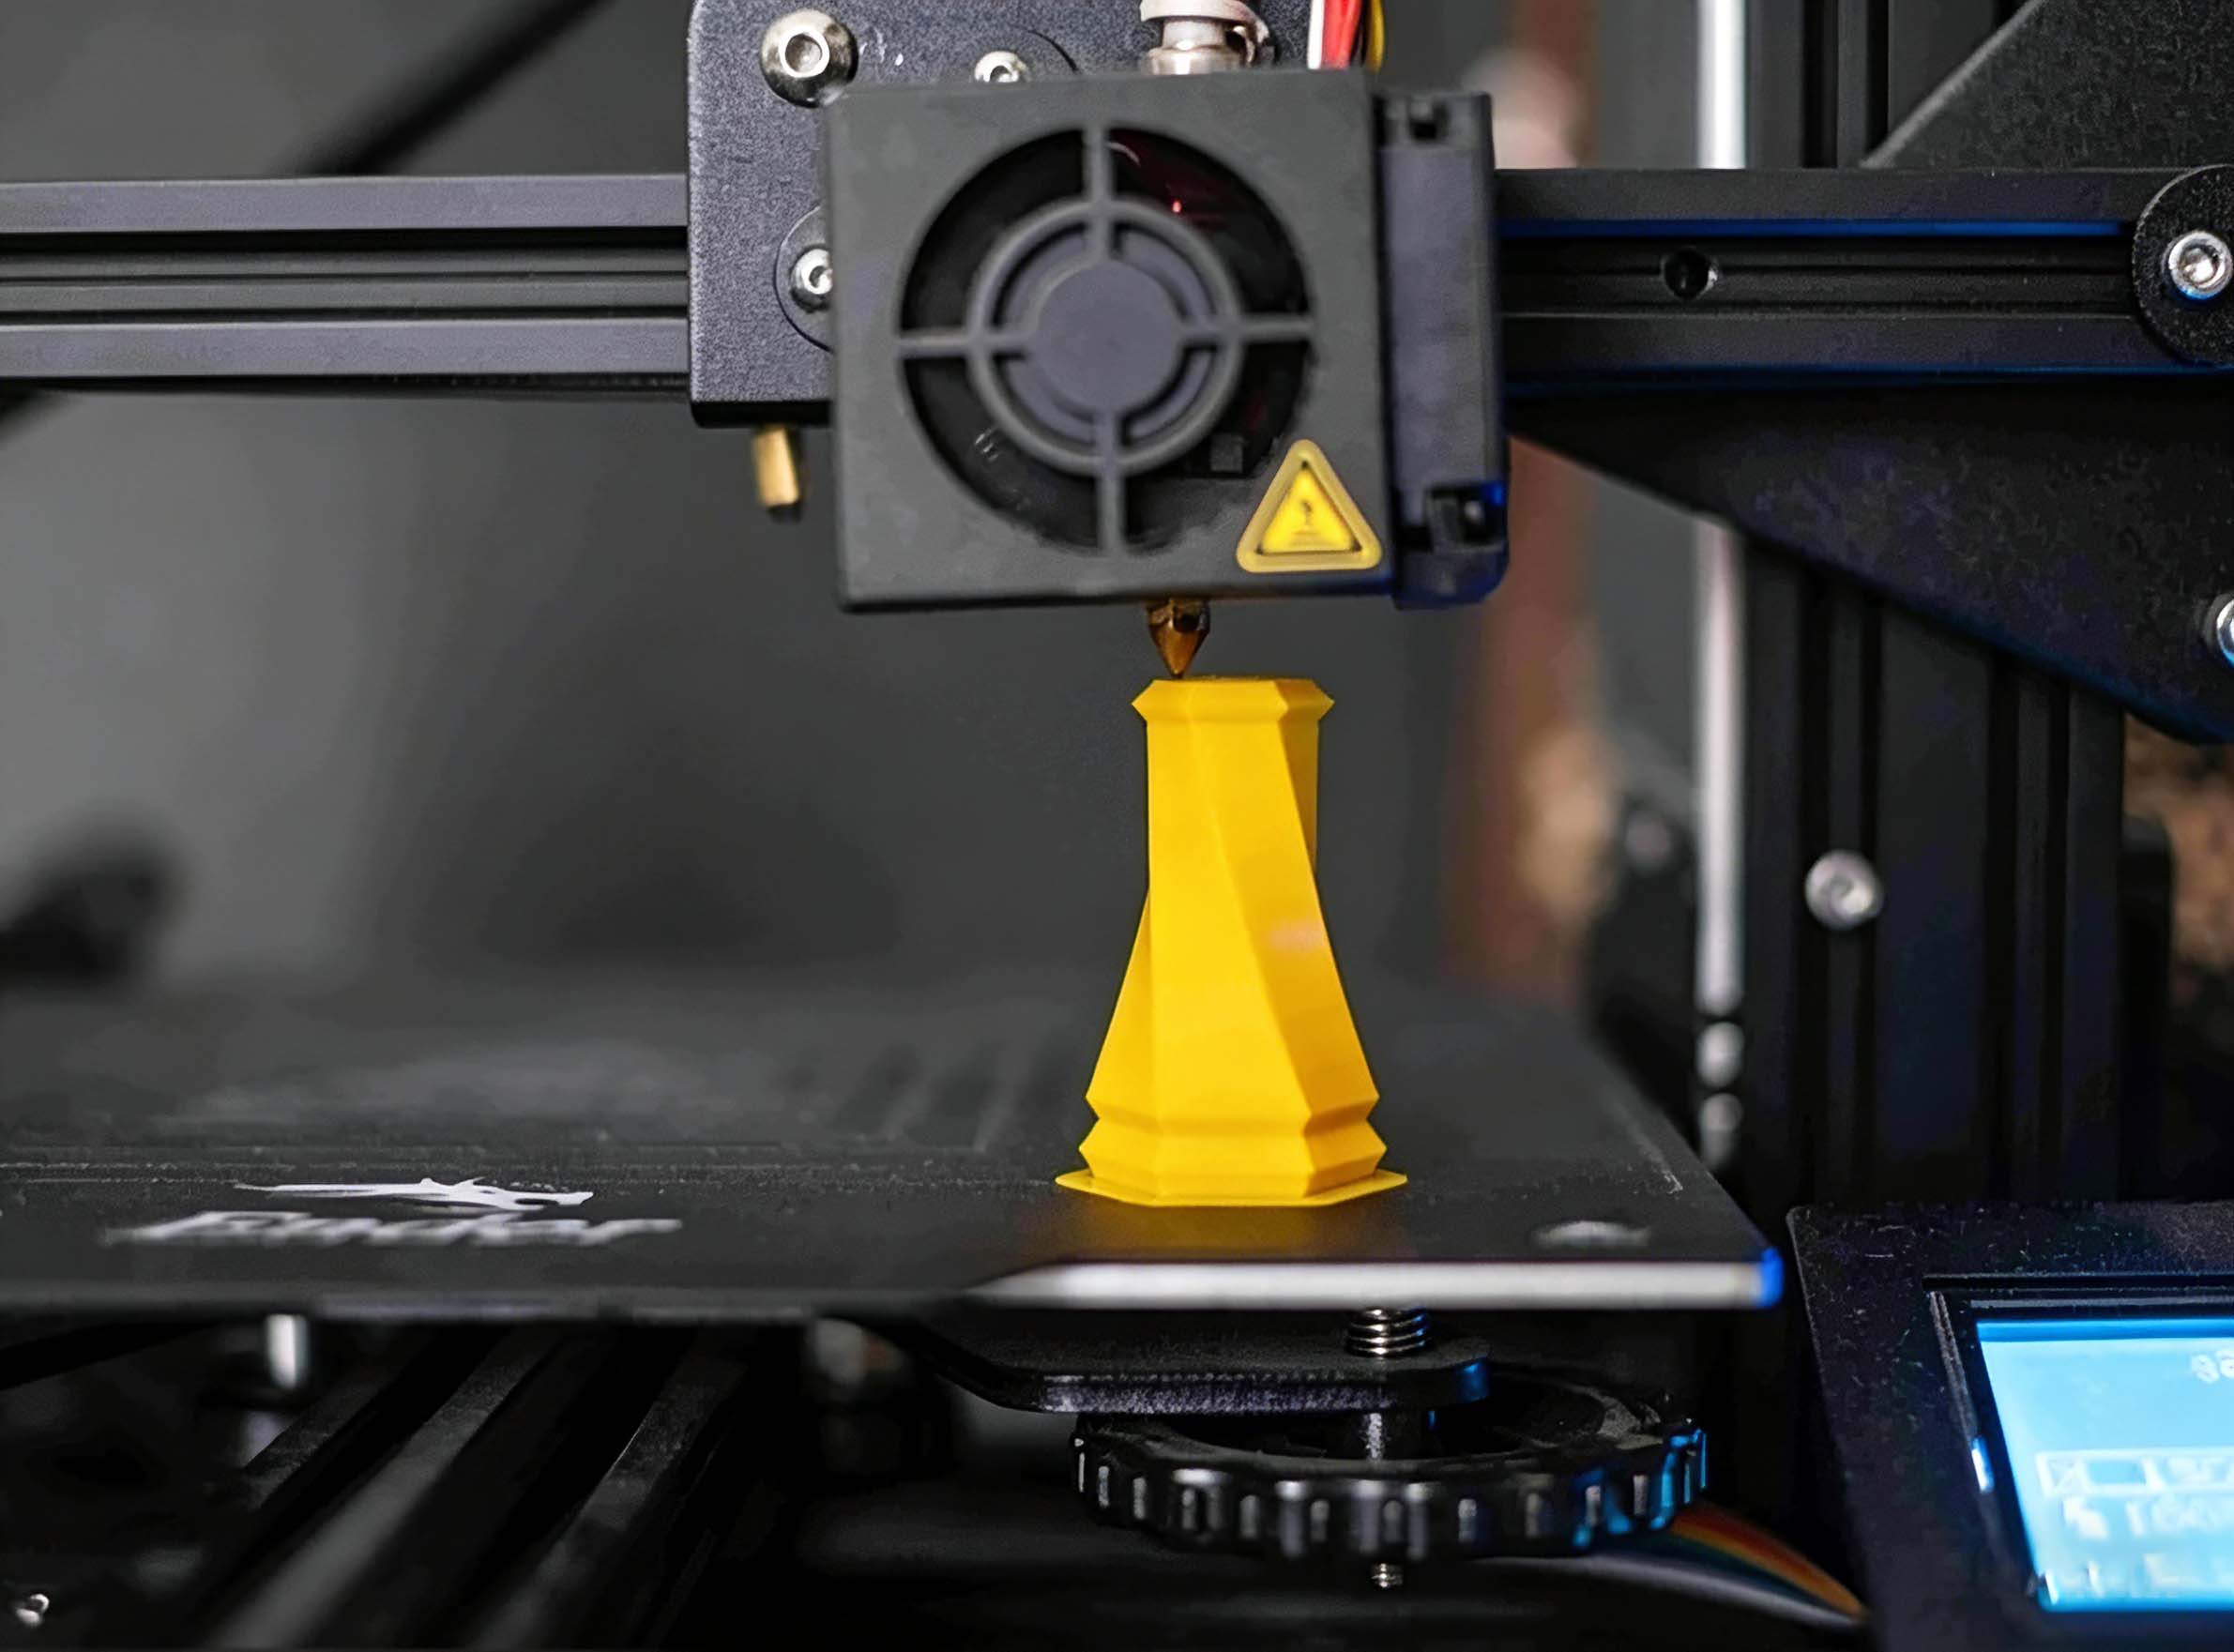
Le moulage par injection implique toujours des coûts d'outillage initiaux ; par conséquent, pour les concepts très préliminaires, l'impression 3D ou une autre méthode de prototypage, souvent plus rentable à ce stade, peuvent s'avérer plus avantageuses. Une fois la géométrie et l'orientation du matériau stabilisées, le moulage par injection fournit des informations plus réalistes sur le comportement en production.
La pièce moulée ne représente parfois qu'une étape du produit final. Peinture, placage, sérigraphie, tampographie, impression UV, marquage laser, taraudage, perçage, quincaillerie achetée séparément, assemblage et emballage peuvent modifier la méthode de moulage optimale.
Par exemple, une surface surmoulée peut nécessiter un masquage lors de la peinture ou de l'impression. Un insert moulé peut simplifier l'assemblage, mais son positionnement doit être compatible avec le dispositif d'assemblage. Les surfaces d'aspect requièrent des règles de manipulation et d'emballage claires afin d'éviter qu'une pièce conforme ne soit endommagée à la livraison. Ces détails doivent être pris en compte lors de la revue de processus avant l'approbation de l'outillage.
Shenyue peut coordonner opérations secondairesL’approvisionnement en composants, l’assemblage et l’emballage sur mesure sont inclus. Les acheteurs peuvent ainsi demander un devis pour le produit fini, prêt à être stocké, au lieu de comparer un prix de moulage qui exclut plusieurs opérations ultérieures.
Non. Le surmoulage de TPE sur plastique rigide est courant, mais il peut impliquer d'autres combinaisons de matériaux compatibles. Les qualités sélectionnées, les limites de température, le mécanisme de liaison, la dureté et l'environnement d'utilisation finale doivent être examinés conjointement.
Oui, bien qu'un projet reposant principalement sur un composant métallique pré-positionné soit généralement qualifié de surmoulage. Une pièce complexe peut comprendre un insert métallique et un surmoulage souple ultérieur. Le devis doit détailler chaque étape et ses exigences de contrôle.
Il n'existe pas de solution universelle. Le surmoulage peut nécessiter deux outils ou un équipement multi-matériaux. Le moulage par insertion peut exiger des gabarits d'insertion spécifiques, une main-d'œuvre spécialisée ou une automatisation. Le nombre de cavités, le volume, le matériau, les tolérances, les tests, la finition et l'assemblage sont autant de facteurs déterminants pour une comparaison de coûts pertinente.
Veuillez envoyer un modèle 3D et un dessin 2D coté, si possible. Indiquez les exigences relatives aux matériaux et aux performances, les quantités annuelles et de première commande, les aspects esthétiques, les couleurs, les tolérances critiques, les dessins d'insertion, les exigences de test, les opérations secondaires, l'emballage et le lieu de livraison. Les points non précisés peuvent être signalés comme nécessitant une analyse technique.
Avant de demander un devis, identifiez la caractéristique déterminante du choix du procédé. S'agit-il d'une surface fonctionnelle souple, d'un composant rigide intégré, ou des deux ? Rassemblez ensuite les fichiers de contrôle, les quantités prévues, les conditions d'utilisation, les préférences en matière de matériaux, les contrôles critiques, les finitions, les détails d'assemblage et les exigences en matière d'emballage.
Shenyue peut examiner le dessin ou l'échantillon, suggérer des ajustements pratiques, fabriquer le moule, réaliser des séries pilotes, lancer la production et coordonner la finition et l'emballage. Les acheteurs de pièces multi-matériaux peuvent Veuillez envoyer les détails du projet pour examen. et recevoir un devis basé sur l'article complet livré.