لا كرامة، قبل أن تكون scelerisque هي الكراهية الحقيقية دائمًا ما يكون عصرًا، وهو فيوجيات ليو أورنا إيجيت إيروس. دويس اينيان قصة شعر من أجل الضحك.
لا كرامة، قبل أن تكون scelerisque هي الكراهية الحقيقية دائمًا ما يكون عصرًا، وهو فيوجيات ليو أورنا إيجيت إيروس. دويس اينيان قصة شعر من أجل الضحك.
 فيوليت فينغ

غالباً ما تبدو الأجزاء متعددة المواد بسيطة من الخارج. فمقبض ناعم يغلف جسماً صلباً، أو قطعة معدنية داخلية مثبتة بدقة داخل غلاف بلاستيكي. لكنّ السبب وراء هذا التصميم في عملية التصنيع ليس واضحاً. فكل من قولبة الإدخال والقولبة المزدوجة تجمعان المواد في مكون نهائي واحد، لكنهما تحلان مشاكل مختلفة وتفرضان متطلبات مختلفة فيما يتعلق بالأدوات والمواد ومراقبة الجودة.
للمشترين الذين يعملون مع مورد قوالب حقن البلاستيك حسب الطلبالسؤال العملي ليس أي عملية تبدو أكثر تطوراً، بل أي مسار يوفر الوظيفة المطلوبة بخطة إنتاج مستقرة وقابلة للتكرار. تدعم شركة شينيو كلا العمليتين، مدعومة بتصميم القوالب والتشكيل والعمليات الثانوية والتجميع والتغليف داخل الشركة. وهذا يُمكّن من مراجعة القطعة كمنتج متكامل بدلاً من اعتبارها عملية تشكيل منفصلة.
تُوضع قطعة مُصنّعة مسبقًا، غالبًا ما تكون جلبة معدنية أو قطعة ملولبة أو دبوسًا أو طرفًا أو دعامة، داخل القالب قبل حقن البلاستيك حولها. تصبح القطعة المُلَوَّنة جزءًا من القطعة المصبوبة. يُناسب هذا الأسلوب المشاريع التي تتطلب قوة موضعية، أو خيوطًا متينة، أو توصيلًا كهربائيًا، أو تحديدًا دقيقًا للموقع، أو خطوات تجميع أقل.
تُضيف عملية التشكيل بالحقن طبقةً ثانيةً فوق المادة الأساسية. ومن التركيبات الشائعة طبقةٌ من مادة TPE ناعمة أو مادة شبيهة بالمطاط فوق بلاستيك صلب. قد تُوفر هذه الطبقة الإضافية ثباتًا، أو إحكامًا، أو تبطينًا، أو مقاومةً للصدمات، أو تباينًا لونيًا، أو سطحًا أكثر راحة. يُمكن تشكيل المادة الأساسية أولًا ثم نقلها إلى قالب آخر، أو يُمكن معالجة المادتين معًا في نظام آلي متعدد المراحل عندما يكون حجم الإنتاج وتصميم القطعة مناسبين لذلك.
يُعدّ هذا التمييز مفيدًا، ولكنه ليس القرار الوحيد. ينبغي على المشتري أيضًا النظر في مسار التحميل، وبيئة التلامس، وقوة تماسك المواد، وثبات الحشوة، والحجم السنوي، والمعايير الجمالية، وكيفية فحص القطعة.
قد يجمع المنتج بين الشرطين. على سبيل المثال، قد يحتوي مقبض أداة ما على غطاء ناعم مصبوب وحشوة معدنية عند نقطة التثبيت. في هذه الحالة، قد تتضمن خطة الإنتاج المناسبة مرحلتين للقولبة، وتجهيزات مخصصة، وفحصًا إضافيًا. إن التعامل مع المشروع على أنه "مجرد قولبة" قد يُغفل تكاليف أو مخاطر مهمة في عرض السعر.
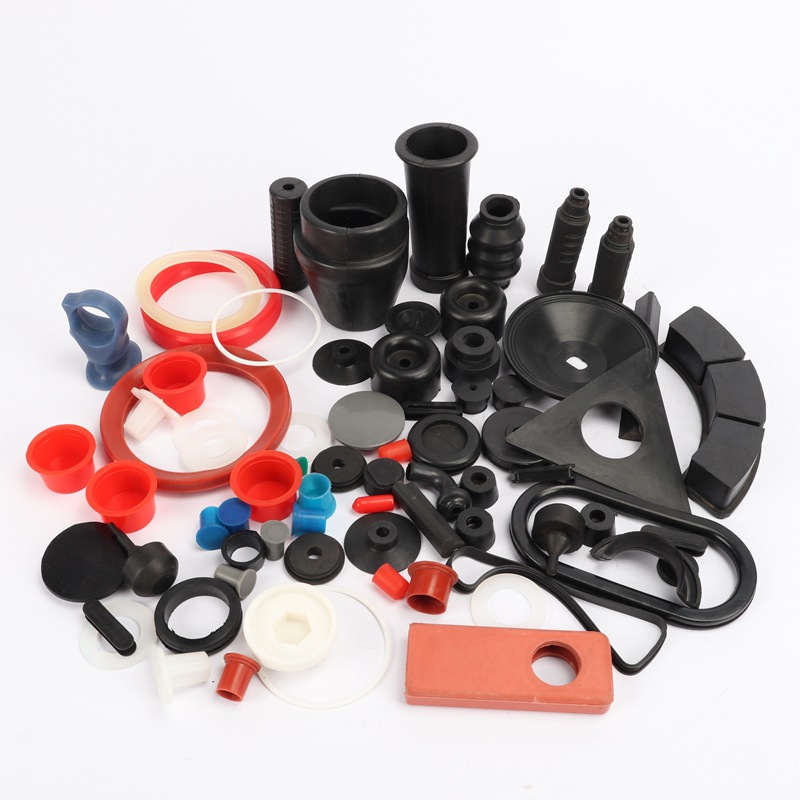
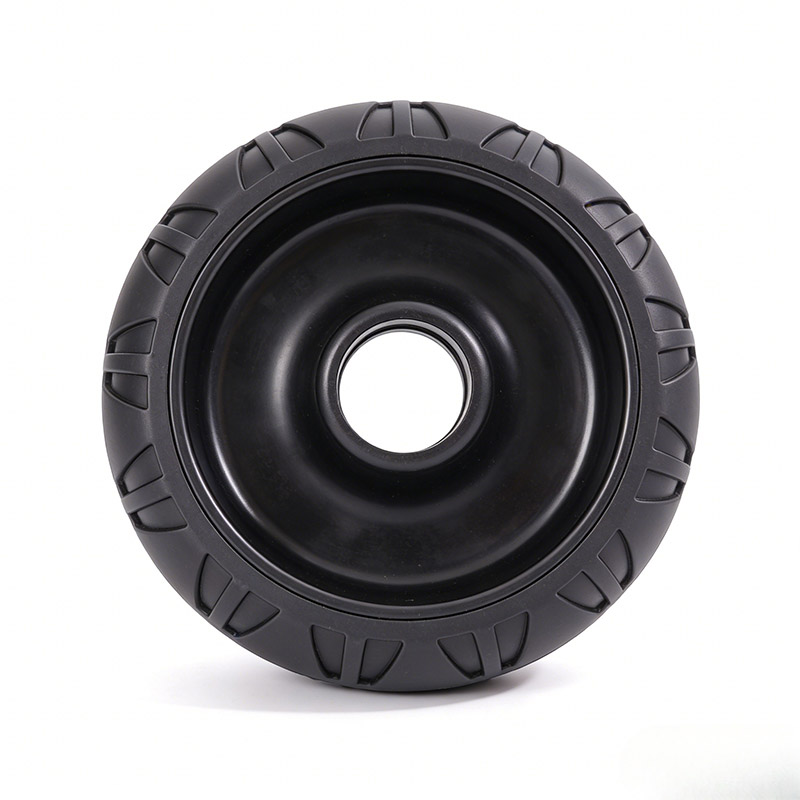
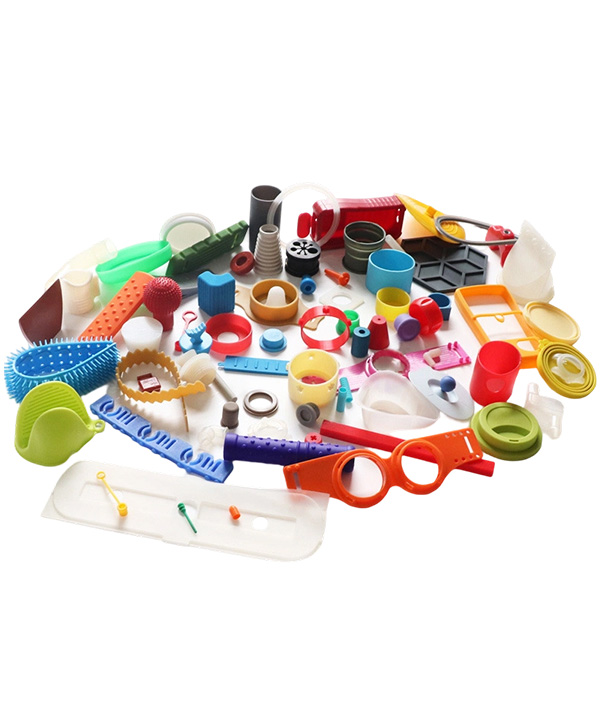
ال عملية التشكيل بالحقن يُختار هذا النوع من المواد عادةً عندما تُغيّر المادة الثانية ملمس المنتج، أو قدرته على منع التسرب، أو امتصاص الصدمات، أو ملاءمته للمستخدم. ومن الأمثلة الشائعة على ذلك مقابض الأدوات، والحواف الواقية، والأختام المرنة، والمقابض، والعجلات، والإكسسوارات المنزلية، والمنتجات الرياضية أو الترفيهية.

لا يؤدي تلامس مادتين داخل القالب إلى تكوين رابطة قوية تلقائيًا. فنوع الراتنج المستخدم مهم، وليس مجرد استخدام تسميات عامة مثل "ABS" أو "TPE". وينشر موردو مادة TPE إرشادات ربط خاصة بكل مادة، لأن قوة الالتصاق قد تتغير باختلاف نوع البلاستيك الصلب، والمواد المضافة، وحامل اللون، والرطوبة، وحالة السطح، وإعدادات القالب.
عندما يكون الالتصاق الكيميائي غير مؤكد، قد يحتاج الجزء إلى تثبيت ميكانيكي مثل الثقوب أو الأخاديد أو التجاويف أو التصميم المحيطي. يجب اتخاذ هذا القرار قبل البدء في عملية التشكيل. فهو يؤثر على مقاطع الجدران، ونقاط الإغلاق، والتحكم في الزوائد، والمظهر، والمساحة المتاحة لتدفق المادة اللينة.

تتعامل شركة شينيو عادةً مع مواد مثل ABS وPP وPC وTPE. معلومات اختيار المواد يوفر ذلك للمشترين نقطة انطلاق، ولكن لا يزال يتعين التحقق من التركيبة النهائية مقابل ظروف الخدمة الحقيقية والدرجات التجارية المختارة.
مصطلح "ملمس ناعم" فضفاض للغاية ولا يُفيد في تقديم عرض سعر مُفيد. يجب أن يُحدد طلب عرض الأسعار ما إذا كان من المتوقع أن يُحسّن الغلاف الخارجي من قوة الإمساك، أو يُشكّل طبقة عازلة، أو يُقاوم التآكل، أو يُخفف الاهتزازات، أو يحمي الحواف، أو يُضفي لمسة جمالية. كما يجب على المشترين تحديد الصلابة المطلوبة، واللون، وملمس السطح، والمواد الكيميائية المُلامسة، ودرجة حرارة التشغيل، وطريقة التنظيف، وأي تعرض للعوامل الخارجية.
ينبغي أن تتناسب طريقة القبول مع الوظيفة. يمكن تقييم الطبقة الزخرفية بشكل أساسي من خلال اللون والتغطية واللمعان وعلامات السطح. قد يتطلب مانع التسرب الفعال فحوصات الأبعاد أو اختبار التسرب. قد يتطلب المقبض عالي الضغط اختبار تقشير أو اختبار احتفاظ يتم الاتفاق عليه قبل الإنتاج.

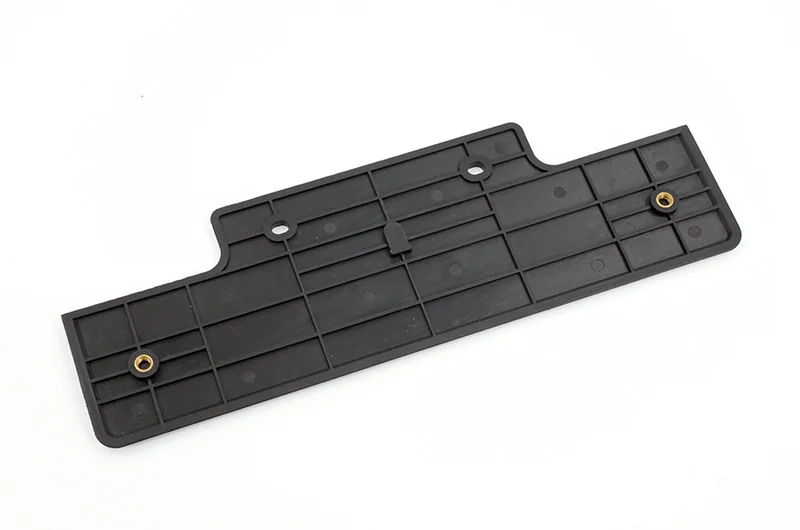
قالب داخلي غالباً ما يكون هذا الخيار أنظف عندما يحتاج الجزء إلى مكون صلب مدمج في البلاستيك. ومن بين المكونات الشائعة: الحشوات النحاسية الملولبة، والدبابيس المعدنية، والموصلات الكهربائية، والمغناطيسات، والأعمدة، والصفائح، وقطع التقوية.

يمكن للحشوة المصبوبة المصممة جيدًا أن تقلل من استخدام القطع المعدنية غير المثبتة بإحكام، والتثبيت اليدوي، والتركيب بعد عملية التشكيل. كما أنها تضمن وضع الحشوة بشكل أكثر دقة وتناسقًا مع شكل البلاستيك. وتكون هذه الميزة في أوجها عندما يتم تصميم الحشوة والقالب وطريقة التعامل معها كنظام واحد متكامل.
يجب أن يبقى القالب الداخلي ثابتًا أثناء عملية التشكيل. يجب أن يبقى في مكانه بينما يتدفق البلاستيك حوله، لذا يجب أن يتضمن تصميم القالب هيكلًا مخصصًا لتحديد موضع القالب الداخلي منذ البداية. غالبًا ما تتطلب الأجزاء المعدنية المستخدمة في التشكيل بالقوالب الداخلية تحضيرًا خاصًا بالمشروع لضمان نتيجة تشكيل مستقرة. يجب مراعاة جميع جوانب القالب الداخلي، مثل التفاوتات المسموح بها، والطلاء، وحالة السطح، والحواف الحادة، والتلوث، والاتجاه. إذا تم تحميل القالب الداخلي يدويًا خلال الإنتاج بكميات صغيرة، فيجب أن تمنع خاصية "بوكا يوك" أو خاصية تحديد الموضع التحميل الخاطئ. أما في الإنتاج بكميات كبيرة، فيمكن استخدام أدوات تثبيت أو التحميل الآلي.

يجب أن يوضح الرسم الأبعاد وفحوصات الأداء المهمة بعد عملية التشكيل. تشمل الأمثلة قوة السحب، وعزم التركيب، ومقاومة الدوران، والتوصيل الكهربائي، والمحاذاة، والإحكام، أو المسافة الحرجة بين القطعة المُدرجة وأي عنصر آخر. بدون هذه المتطلبات، قد يقدم الموردون خطط فحص مختلفة، ويقدمون عروضًا تبدو متقاربة ظاهريًا، ولكنها في الواقع غير متطابقة.
ينبغي على المشتري إرسال رسم القطعة الداخلية بالإضافة إلى ملفات الجزء البلاستيكي. وتؤثر مادة القطعة الداخلية، والطلاء، وحالة المورد، والتفاوت المسموح به، وما إذا كان ينبغي على شركة شينيو توفيرها، على خطة الإنتاج. في التجارب الأولية، يمكن أن تكشف دفعة صغيرة عن مشاكل في التموضع أو التثبيت قبل الانتقال إلى مرحلة الإنتاج الضخم.

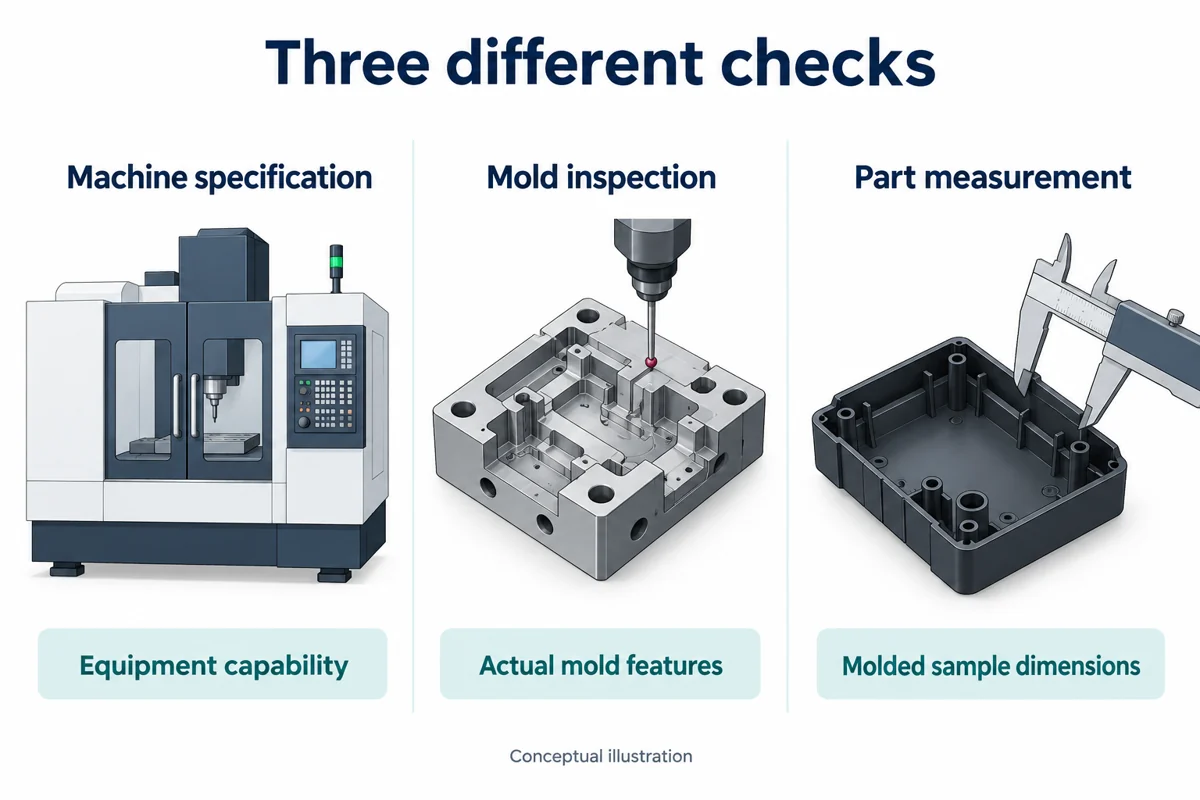
لا يقتصر تحديد تكلفة القالب على اسم العملية فحسب، بل يشمل أيضاً درجة الفولاذ، وحجم الأداة، وعدد التجاويف، وشكل القطعة، والتفاوتات المسموح بها، وجودة سطح التشطيب، ومتطلبات المنزلق أو الرافعة، وتصميم قناة التغذية، والعمر التشغيلي المتوقع. يمكن النظر في استخدام مواد مثل P20 و718 وS136 في ظروف تصنيع مختلفة، ولكن يعتمد الاختيار الأمثل على المشروع ككل وليس على تصنيف "أفضل أنواع الفولاذ" فقط.
قد تتطلب عملية التشكيل بالحقن المزدوج قالبًا للركيزة بالإضافة إلى قالب للتشكيل بالحقن المزدوج، أو قالبًا متعدد المواد أكثر تعقيدًا. أما عملية التشكيل بالإدخال، فقد تستخدم قالبًا واحدًا، ولكنها تتطلب تحديدًا دقيقًا لموقع الإدخال وتحميله. في كلتا العمليتين، لا يصبح السعر المنخفض للوحدة ذا جدوى إلا بعد تحديد نطاق الأدوات، والتجارب المشمولة، ومسؤولية الصيانة، وتصميم التجويف، ومعايير القبول بوضوح.
لا تفرض شركة شينيو حدًا أدنى لكمية الطلب، ويمكنها دعم كميات تجريبية تتراوح من عشرات إلى مئات القطع. هذه المرونة مفيدة للعلامات التجارية الناشئة، واختبار المنتجات، والتصاميم التي تستخدم مزيجًا جديدًا من المواد. يمكن للدفعة التجريبية التحقق من الملاءمة، والملمس، والالتصاق، وثبات الحشوة، واللون، والتجميع قبل أن يلتزم المشتري بإصدار كمية أكبر.
لا تزال عملية التشكيل بالحقن تتطلب تكلفة أولية للأدوات، لذا قد يكون من الأنسب استخدام الطباعة ثلاثية الأبعاد أو أي طريقة أخرى للنماذج الأولية في المراحل المبكرة جدًا، حيث تكون هذه الطرق أكثر فعالية من حيث التكلفة في تلك المرحلة. وبمجرد استقرار الشكل الهندسي واتجاه المادة، توفر عملية التشكيل بالحقن معلومات أكثر واقعية حول سلوك الإنتاج.
قد لا يمثل الجزء المصبوب سوى مرحلة واحدة من مراحل المنتج النهائي. فالطلاء، والتغطية، والطباعة بالشاشة الحريرية، والطباعة بالوسادة، والطباعة بالأشعة فوق البنفسجية، والتعليم بالليزر، والتثقيب، والحفر، وشراء المعدات، والتجميع، والتغليف، كلها عوامل قد تُغير من أفضل أساليب التشكيل.
على سبيل المثال، قد يتطلب السطح المصبوب تغطيةً أثناء الطلاء أو الطباعة. قد يُسهّل إدخال قطعة مصبوبة عملية التجميع، ولكن يجب أن يتناسب موضعها مع تجهيزات التجميع. تتطلب الأسطح التجميلية قواعد واضحة للمناولة والتعبئة لضمان وصول القطعة سليمةً دون خدوش. يجب إدراج هذه التفاصيل في مراجعة العملية قبل اعتماد الأداة.
Shenyue يمكن التنسيق العمليات الثانويةيشمل ذلك توريد المكونات، والتجميع، والتعبئة والتغليف حسب الطلب. وبالتالي، يمكن للمشترين طلب عرض سعر للمنتج النهائي الجاهز للتخزين بدلاً من مقارنة سعر القالب الذي يستثني العديد من العمليات اللاحقة.
لا، يُعدّ استخدام مادة TPE فوق البلاستيك الصلب شائعاً، ولكن يمكن أن يشمل التشكيل بالحقن مواد أخرى متوافقة. ينبغي مراجعة الدرجات المختارة، وحدود درجة الحرارة، وآلية الربط، والصلابة، وبيئة الاستخدام النهائي معاً.
نعم، على الرغم من أن المشروع الذي يعتمد بشكل أساسي على مكون معدني مُثبَّت مسبقًا يُناقش عادةً على أنه قولبة بالحقن. قد يتضمن الجزء المعقد حقنة معدنية ثم طبقة خارجية من المعدن المصبوب. يجب أن يُفصِّل عرض السعر كل مرحلة ومتطلبات فحصها.
لا توجد إجابة واحدة تناسب الجميع. قد تتطلب عملية التشكيل بالحقن المزدوج أداتين أو نظامًا متعدد المواد. أما التشكيل بالإدخال فقد يتطلب تجهيزات خاصة، أو عمالة تحميل، أو أتمتة. ويُحدد عدد التجاويف، والحجم، والمادة، والتفاوتات المسموح بها، والاختبار، والتشطيب، والتجميع، مدى جدوى مقارنة التكاليف.
أرسل نموذجًا ثلاثي الأبعاد ورسمًا ثنائي الأبعاد بأبعاده إن أمكن. أضف متطلبات المواد أو الأداء، والكميات السنوية وكميات الطلب الأول، والمساحات التجميلية، والألوان، والتفاوتات الحرجة، وأرفق الرسومات، ومتطلبات الاختبار، والعمليات الثانوية، والتغليف، ووجهة التسليم. يمكن ترك البنود غير المعروفة مفتوحة للمراجعة الهندسية.
قبل طلب عرض سعر، حدد الميزة التي تحدد اختيار العملية. هل الهدف هو سطح وظيفي مرن، أو مكون مدمج صلب، أو كليهما؟ ثم اجمع الملفات ذات الصلة، والكميات المتوقعة، وظروف الاستخدام، وتفضيلات المواد، والفحوصات الأساسية، والتشطيبات، وتفاصيل التجميع، واحتياجات التغليف.
بإمكان شركة شينيو مراجعة الرسم أو العينة، واقتراح تعديلات عملية، وبناء القالب، وتشغيل كميات تجريبية، والانتقال إلى مرحلة الإنتاج، وتنسيق عمليات التشطيب والتعبئة. كما يمكن للمشترين الذين لديهم قطعة متعددة المواد أرسل تفاصيل المشروع للمراجعة واستلام عرض سعر بناءً على المنتج المُسلّم بالكامل.