لا كرامة، قبل أن تكون scelerisque هي الكراهية الحقيقية دائمًا ما يكون عصرًا، وهو فيوجيات ليو أورنا إيجيت إيروس. دويس اينيان قصة شعر من أجل الضحك.
لا كرامة، قبل أن تكون scelerisque هي الكراهية الحقيقية دائمًا ما يكون عصرًا، وهو فيوجيات ليو أورنا إيجيت إيروس. دويس اينيان قصة شعر من أجل الضحك.
 فيوليت فينغ
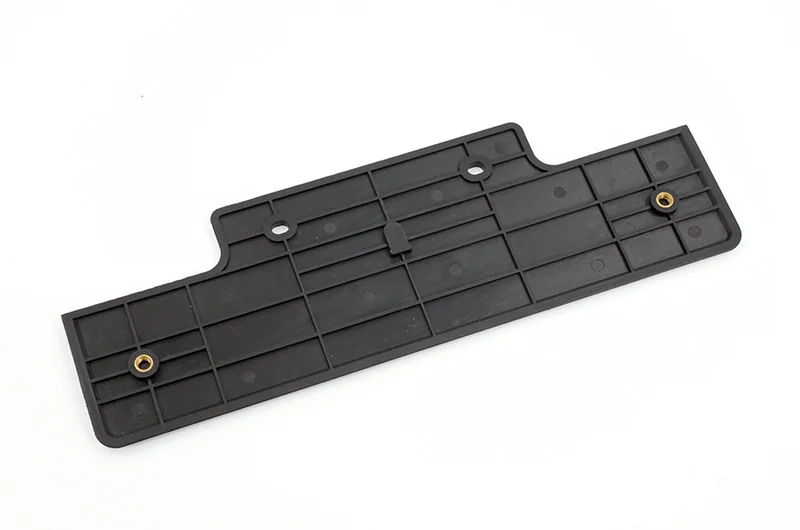
قد يبدو الغلاف البلاستيكي جيدًا حتى يحين وقت محاذاة فتحات التثبيت مع جزء آخر. إذا لم تكن كذلك، فأين يجب أن تبدأ مراجعة الأدوات؟ تُعدّ عمليات التشغيل الآلي أحد الجوانب التي يجب النظر إليها. كما يجب أن تُؤخذ في الاعتبار أيضًا مراجع القياس وظروف القولبة.
السؤال المفيد ليس فقط مدى دقة معدات التصنيع، بل ما إذا كانت الميزات التي تتحكم في التوافق قد صُنعت وجُمعت وفُحصت وفقًا للمتطلبات الصحيحة، ثم جرى تأكيدها في عينات مصبوبة.
تتناول هذه المقالة جانب الأدوات في التحكم بالأبعاد. نقطة البداية الأوسع هي مراجعة التفاوتات في قولبة الحقن، وهو ما يفصل الأبعاد الحرجة عن المتطلبات العامة والتجميلية.
تجيب مواصفات الآلة، ونتيجة فحص القالب، وقياس الجزء البلاستيكي على أسئلة مختلفة.
تصف مواصفات الآلة جانبًا من أداء المعدات في ظل ظروف محددة. ويتحقق فحص القالب من مطابقة التجويف أو اللب أو الحشوة الفعلية للرسم الهندسي. أما فحص العينة فيتحقق من مطابقة الجزء البلاستيكي لمتطلبات المنتج.
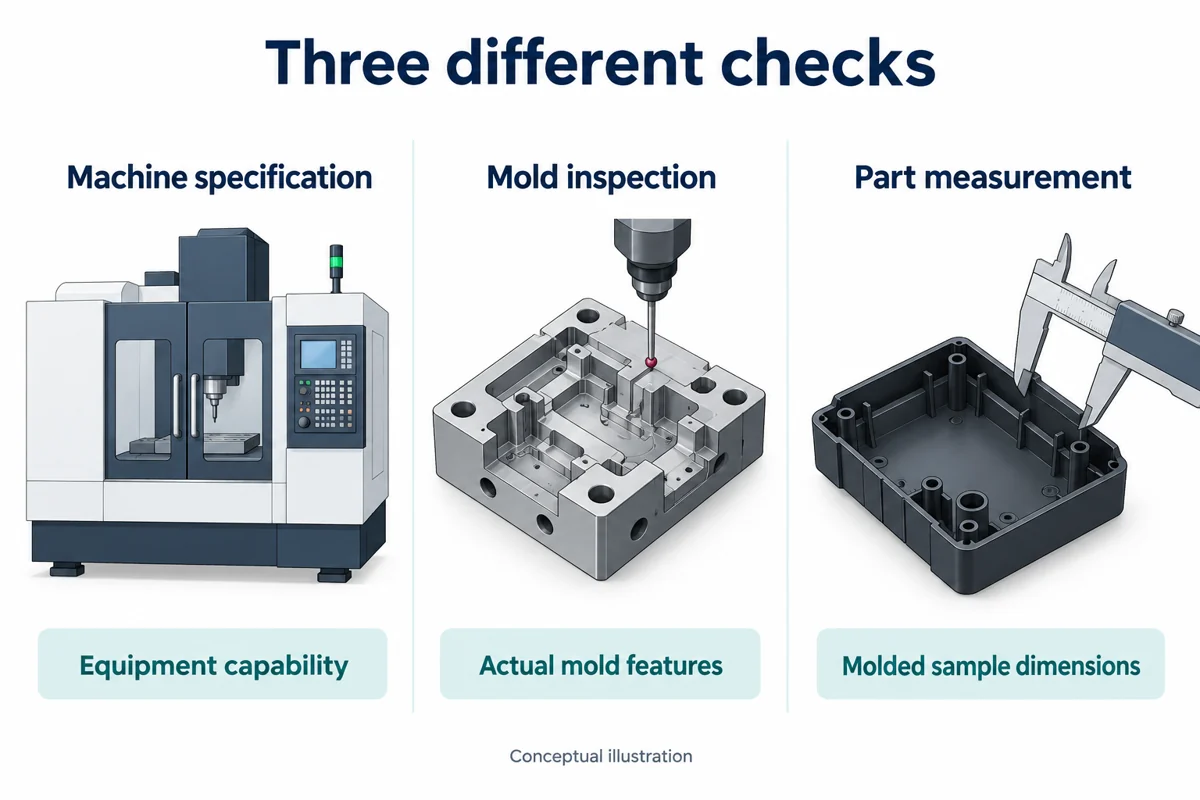
اطلب السجل الذي يجيب على السؤال المطروح. في حالة وجود خلاف حول موضع الثقب، يتطلب ذلك قياس الخاصية المعنية، وليس فقط مواصفات مركز التشغيل. ولا تزال العينة المصبوبة بحاجة إلى فحص خاص بها، حتى بعد اجتياز المكون المعدني للفحص.
يُضاف إلى ذلك التغيير من هندسة القالب إلى البلاستيك المبرد. يعتمد الانكماش على المادة وهندسة القطعة، بما في ذلك سُمك الجدار. ولا يمكن لقائمة المعدات أن تُحسم هذا الجزء من المراجعة.
بالنسبة للمشتري الذي يقارن مقترحات الأدوات، فإن السؤال الأفضل هو: ما هي ميزات القالب التي تتحكم في الواجهة الحرجة، وما هي الأدلة التي سيتم استخدامها لقبولها؟
لنفترض وجود غلاف افتراضي مزود بفتحتين للتثبيت. يتطلب التجميع أن تكون الفتحتان في وضع صحيح بالنسبة لسطح التثبيت. لن يجيب فحص حجم كل فتحة على حدة عن السؤال بالكامل. يجب أن تتناول المراجعة أيضًا موضع الفتحتين بالنسبة لذلك السطح وبالنسبة لبعضهما البعض.

وينطبق المنطق نفسه على الأدوات. ما هي المكونات التي تشكل الثقوب؟ ما هو السطح الذي يحدد المرجع؟ هل يتضمن البعد مكونًا واحدًا أم عدة مكونات مجمعة؟
تُوفّر هذه الأسئلة هدفًا مفيدًا لمراجعة عمليات التشغيل الآلي. كما تُساعد في التمييز بين فحص كل ميزة على حدة وفحص الأداة المُجمّعة. عبارة "تم فحص القطع المُدرجة" غير مكتملة إذا كان الخلاف يتعلق بمواضع القطع المُدرجة بعد التجميع.
بالنسبة للواجهة المكونة من عدة عناصر قالب، قم بدمج ترتيب الفصل والإدخال في مراجعة تصميم القوالبحدد أبعاد المنتج ومكونات الأداة المستخدمة حتى تبقى المناقشة محددة.

تُعدّ أداة القطع والقطعة التي تقطعها موضوعين منفصلين للفحص. يشمل ضبط الأداة فحص أداة القطع نفسها: مرجعها، وحالتها، واحتمالية تآكلها أو كسرها. أما فحص قطعة العمل فيشمل فحص القطعة المراد تصنيعها، بما في ذلك خصائصها، وحجمها، وموضعها.
ينبغي أن توضح مناقشة الفحص المفيدة أيًّا من تلك الفحوصات يتم وصفها. كما ينبغي أن تحدد مراجعة الرسم والميزات التي يشملها. وبدون هذا السياق، قد يعني مصطلح "تم فحصه أثناء التشغيل" عدة أشياء مختلفة.
فيما يخص هندسة القوالب الحرجة، من المهم الإجابة على الأسئلة التالية قبل التصنيع:

لا يشترط أن يكون الحل تقريرًا مطولًا لكل سطح. ينبغي أن يعكس جهد الفحص تأثير أي انحراف. فميزة تحديد الموقع التي تتحكم في التجميع تستحق نقاشًا مختلفًا عن سطح ذي خلوص واسع.
لنفترض أن تجويفًا واحدًا يُنتج بشكل متكرر سمة خارجة عن نطاقه الطبيعي، بينما تظل التجاويف الأخرى مقبولة. هذا سبب وجيه لمقارنة التجويف المتأثر بالتجويفات الأخرى. هذا النمط وحده لا يُحدد السبب.
يمكن أن تبدأ المراجعة بتحديد تجويف القالب، ومراجعة الرسم، وقياس خصائص القالب. وتبقى ظروف المواد والعملية جزءًا من المقارنة. قبل الاختيار بين فحص الأداة، أو إعادة التجربة، أو تغيير الإعدادات، ضع هذه السجلات جنبًا إلى جنب.
والآن، لنفترض تجربة مختلفة: تتغير الأبعاد المقاسة بتغير ظروف التشكيل. على أي تجربة ينبغي أن يستند تصحيح المعدن المقترح؟ اتفقوا على خط الأساس أولاً؛ وإلا سيبقى الهدف نفسه غير محدد.
ال مقال عن ضغط الاحتجاز يغطي هذا جزءًا واحدًا من مناقشة تلك العملية. استخدمه جنبًا إلى جنب مع قياسات الأداة عند مراجعة عيب في الأبعاد؛ إذ لا تحسم أي من المناقشتين السبب بمفردها.
يُعد تغيير نوع الراتنج سببًا وجيهًا لإعادة النظر في بدل الانكماش المستخدم في القالب. سجّل درجة الراتنج، وليس مجرد اسم عام للمادة، وتحقق من صحة الافتراضات مقارنةً بالمتطلبات المُعدّلة.
قد يختلف الانكماش باختلاف الشكل الهندسي والاتجاه. بالنسبة لثقب التثبيت أو سطح التجميع، راجع البُعد المهم بدلاً من الاعتماد على قيمة واحدة لتغير الحجم الإجمالي. احتفظ بنوع المادة وحالتها مع سجل العينة.
لإجراء تعديل على الأدوات، يجب أن يربط السجل العملي أربعة عناصر: مراجعة الأداة الحالية، والمادة المستخدمة في التجربة، وبُعد المنتج المتأثر، والتغيير المقترح. ملاحظة مثل "عدّل الثقب" تترك الكثير من الأمور مفتوحة. تحديد ميزة واضحة وهدف متفق عليه يجعل القرار قابلاً للمراجعة.
بعد التصحيح، يجب أن يُركز فحص العينة على النتيجة المرجوة. إذا كان الهدف هو تحسين ملاءمة التجميع، فينبغي النظر في تقرير الأبعاد وفحص الملاءمة ذي الصلة معًا. وتُحدد طريقة القبول في اتفاقية المشروع.
شينيو عملية تصنيع القوالب يربط هذا النظام بين عمليات تصنيع المكونات، والتركيب، والتجميع، والتجربة. وتُستخدم قياسات العينات وملاحظات العملية لتوجيه عملية التصحيح التالية.

لجعل هذه المناقشة أكثر تحديدًا، يجب أن يحدد ملخص المشروع الأبعاد الحرجة، ونوع الراتنج، وتعديلات الرسم، والوثائق المطلوبة. في حالة وجود تداخل معقد، يُفضل عرض الأجزاء المتزاوجة بوضوح. اشرح ما يحدث أثناء التجميع: هل يتداخل الجزء، أم أنه غير ثابت، أم أنه لا يستقر في مكانه؟

حدد كيفية مقارنة التجربة التالية بهذه التجربة. يجب أن تحدد ورقة القياس التجويف والعينة، مع تدوين أي تغييرات في الأدوات أو المواد. اترك البنود غير المحسومة مفتوحة حتى يتم تسجيل القرار.
لا. قياس خصائص القالب وقياس عينة بلاستيكية هما نتيجتان مختلفتان. لا يزال سلوك المادة وظروف التشكيل يؤثران على القطعة، لذا يجب تضمين كلا مجموعتي القياسات في المراجعة.
ينبغي أن يتوافق الشرط مع وظيفة القطعة. حدد الخصائص التي تتحكم في الملاءمة، واتفق على متطلبات فحصها. إن تطبيق قيمة واحدة متطلبة في كل مكان لا يوضح العلاقات المهمة.
بعد أن يصبح البُعد المتأثر، وطريقة القياس، والمادة، وخط الأساس التجريبي واضحة بما يكفي لدعم القرار. تبدأ العينة الخارجة عن نطاقها التحقيق؛ فهي لا تحدد بحد ذاتها التغير المعدني الصحيح.
بالنسبة لأداة جديدة أو مشكلة تتعلق بالأبعاد في مشروع قائم، اتصل بشنيو مع الرسومات الحالية، وتفاصيل المواد، والميزات الحرجة المحددة. وهذا يمنح مراجعة الأدوات سؤالاً محدداً لحله.