Deux approches aux objectifs différents
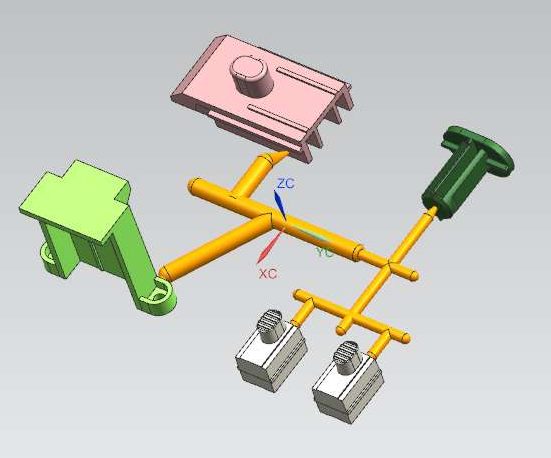
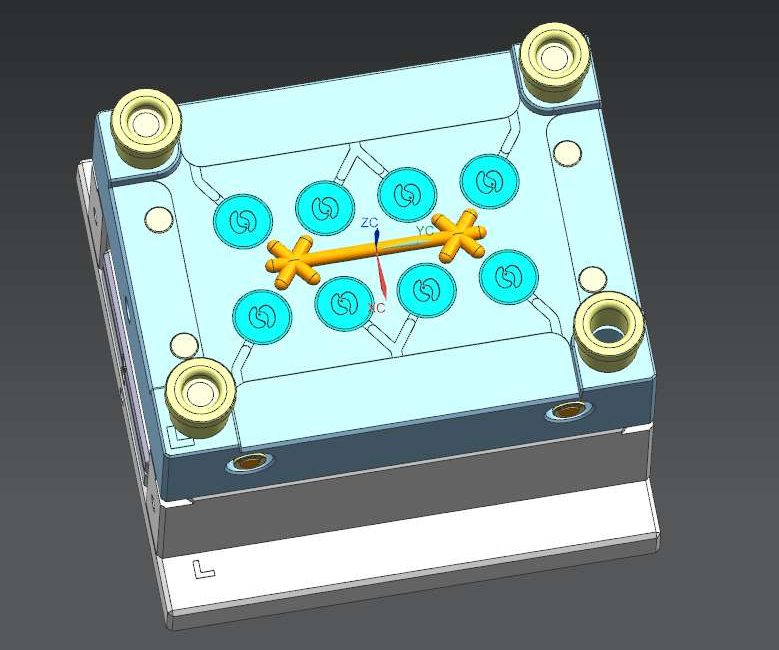
Un moule multicavités comporte plusieurs cavités pour une même pièce et sert généralement à augmenter la cadence de production. Un moule familial permet de produire deux composants différents ou plus en une seule opération, souvent des pièces utilisées ensemble dans un assemblage. Un moule familial n'est pas une simple solution de facilité : les différences de volume et de géométrie des pièces peuvent rendre l'équilibrage du processus complexe.
L'équilibre prime sur le nombre de caries.
Chaque cavité nécessite un cheminement adapté à la matière et à la pression. Un remplissage irrégulier peut engendrer des différences de dimensions, d'aspect ou de comportement mécanique entre les cavités. L'agencement des pièces, la conception des canaux d'alimentation, les points d'injection, la ventilation et le refroidissement sont considérés comme un système. Un nombre élevé de cavités n'est pertinent que si la presse à injecter, l'outillage et les méthodes de contrôle le permettent.
Aspects économiques tout au long du cycle de vie du projet
Un plus grand nombre de cavités augmente généralement le coût initial de l'outillage et sa complexité, tout en réduisant le nombre de cycles nécessaires par pièce. La décision doit prendre en compte la demande annuelle, la durée de vie du produit, la consommation de résine, le risque de modification prévu et la maintenance. Pour des volumes incertains, un outillage plus simple peut constituer un point de départ plus sûr.
Qualité et entretien par cavité
Les pièces peuvent être identifiées par cavité, ce qui permet d'isoler un défaut récurrent. L'usure, l'état de la ventilation et les performances de refroidissement peuvent varier d'un outil à l'autre au fil du temps. Les enregistrements au niveau de la cavité permettent une maintenance plus ciblée et évitent qu'un problème spécifique ne soit masqué par les résultats globaux d'un lot.
Que définir avant de citer
Un devis pertinent commence par la demande annuelle par référence, le taux d'utilisation par paire, la résine et la couleur, la durée de vie du produit, le rendement cible, les contraintes machine et les prévisions de modifications. Ces détails permettent à l'équipe d'ingénierie de distinguer les exigences fixes des préférences et d'identifier les décisions manquantes avant qu'elles n'impactent les coûts ou les délais. L'objectif immédiat est d'optimiser la stratégie d'usinage en fonction de la demande réelle, et non de maximiser le nombre d'empreintes. Lorsqu'une exigence est inconnue, elle doit être clairement indiquée, sans être masquée par une tolérance générique, un nom de matériau ou une déclaration de qualité. Cela offre aux deux parties une base plus claire pour comparer les options, planifier les échantillons et déterminer les preuves nécessaires avant la production.
Analyse des risques et planification de la qualité
La planification du projet doit prendre en compte le remplissage déséquilibré, les variations de volume des cavités, les différences de demande, la complexité excessive, le refroidissement irrégulier et la sous-utilisation des capacités. Chaque risque ne justifie pas un effort d'inspection équivalent ; le plan qualité doit donc se concentrer sur les caractéristiques ayant une incidence sur l'ajustement, le fonctionnement, l'aspect ou l'assemblage en aval. Selon le projet, le contrôle peut inclure l'identification des cavités, l'échantillonnage équilibré, la comparaison dimensionnelle, la stabilité du processus et les observations de maintenance. Les méthodes de mesure, la fréquence d'échantillonnage, les échantillons de référence et les modalités de reporting doivent être définis avant la production en série. Cette approche par les risques permet d'intégrer clairement les exigences critiques au processus, sans pour autant impliquer que chaque caractéristique puisse être contrôlée de la même manière.
La valeur d'une voie de fabrication intégrée
Shenyue permet d'intégrer l'analyse du flux de moulage, la fabrication des outillages, le moulage scientifique, le contrôle des cavités et la maintenance préventive au sein d'un même projet. Cette intégration est essentielle car une décision prise à une étape a souvent des répercussions sur la suivante : le matériau influe sur la transformation et la finition, l'outillage sur le démoulage et l'aspect, et l'assemblage ou le conditionnement peuvent révéler des défauts invisibles sur une pièce individuelle. Centraliser les questions techniques, les retours d'échantillons et les corrections réduit les transferts inutiles. Cela offre également aux acheteurs un parcours plus direct, des fichiers initiaux à une base de production validée et, le cas échéant, à un support pour les commandes ultérieures.
Applications typiques / Adéquation au projet
À privilégier pour les conceptions stables à demande récurrente ou pour les ensembles de composants assortis présentant un taux d'utilisation prévisible. Ce procédé peut s'avérer inadapté lorsque les pièces utilisent des résines, des couleurs, des cycles de production ou des profils de demande différents.
Foire aux questions
Combien de cavités mon moule doit-il avoir ?
Il n'existe pas de valeur universelle. L'objectif de production, la taille des pièces, le budget d'outillage, la capacité de la machine et l'équilibre du processus sont autant de facteurs à prendre en compte.
Différentes pièces peuvent-elles partager un même moule ?
Oui, dans un moule familial, si leur matériau, leur couleur, leur rapport volumétrique et leur comportement à la transformation sont compatibles.
Un plus grand nombre de caries signifie-t-il toujours un coût des pièces inférieur ?
Pas toujours. L'investissement dans l'outillage, les rebuts, la maintenance, le temps de cycle et le taux d'utilisation de la demande doivent être pris en compte dans le calcul.
Veuillez indiquer la demande par référence, la durée de vie prévue du produit et tout taux d'utilisation associé. Nous pouvons comparer une solution à une seule cavité, à plusieurs cavités ou utilisant une famille d'outils.