Comment fonctionne le processus
Une quantité préparée de caoutchouc non vulcanisé est placée dans le moule ouvert. Sous pression, le moule se ferme, le matériau s'écoule dans la cavité et la chaleur provoque la vulcanisation. Après ouverture, la pièce est démoulée et les bavures sont éliminées. La répartition de la charge, la température, la pression et la durée de vulcanisation influent sur la régularité du résultat.
Pourquoi choisir le moulage par compression ?
Ce procédé convient à de nombreux composés de caoutchouc thermodurcissable et à des pièces relativement épaisses. La conception de l'outillage peut être plus simple que pour certains autres procédés de traitement du caoutchouc, selon la pièce. Il ne s'agit pas systématiquement de l'option la plus rapide ou la moins coûteuse ; le temps de cycle, la main-d'œuvre, les bavures et la consommation de matériau doivent être évalués au regard des exigences de quantité et de qualité.
Considérations de conception
L'emplacement de la ligne de joint, le dépouillement, la ventilation, les transitions d'épaisseur et les bavures admissibles influent sur la fabricabilité. Les tolérances du caoutchouc diffèrent de celles des métaux usinés et doivent refléter le comportement et la fonction du matériau. Les faces d'étanchéité et les arêtes critiques doivent être clairement indiquées sur le dessin.
Matériel et validation
Le choix du caoutchouc dépend du milieu de culture, de la température, de la résistance aux intempéries, du comportement à la compression, de la dureté et des exigences réglementaires. Il est recommandé de valider les échantillons directement dans l'assemblage final, dans la mesure du possible. Les descriptions générales des matériaux ne sauraient remplacer une fiche technique spécifique au type de caoutchouc ni des essais d'utilisation finale.
Que définir avant de citer
Un devis utile commence par le dessin, la famille de composés, la dureté, la couleur, la quantité, les limites de bavures, les conditions de service, les attentes en matière de polymérisation et les caractéristiques critiques. Ces détails permettent à l'équipe d'ingénierie de distinguer les exigences fixes des préférences et d'identifier les décisions manquantes avant qu'elles n'impactent les coûts ou les délais. L'objectif immédiat est de définir un procédé de moulage par compression stable pour les pièces en élastomère dont la géométrie et le volume sont adaptés. Lorsqu'une exigence n'est pas encore définie, elle doit être clairement indiquée plutôt que d'être dissimulée derrière une tolérance générique, un nom de matériau ou une déclaration de qualité. Cela offre aux deux parties une base plus claire pour comparer les options, planifier les échantillons et déterminer les preuves nécessaires avant la production.
Analyse des risques et planification de la qualité
La planification du projet doit prendre en compte les erreurs de dosage, les bulles d'air, les remplissages incomplets, les variations de polymérisation, les problèmes liés aux épaisseurs, les bavures et les difficultés d'ébavurage. Chaque risque ne justifie pas un effort d'inspection équivalent ; le plan qualité doit donc se concentrer sur les caractéristiques ayant un impact sur l'ajustement, le fonctionnement, l'aspect ou l'assemblage en aval. Selon le projet, le contrôle peut inclure les enregistrements des matériaux et des lots, les dimensions, la dureté, l'état de surface, les limites de bavures et les tests fonctionnels. Les méthodes de mesure, la fréquence d'échantillonnage, les échantillons de référence et les modalités de reporting doivent être définis avant la production en série. Cette approche par les risques permet d'intégrer clairement les exigences critiques au processus, sans pour autant impliquer que chaque caractéristique puisse être contrôlée de la même manière.
La valeur d'une voie de fabrication intégrée
Shenyue permet d'intégrer l'analyse des matériaux en caoutchouc, la conception des moules, la préparation des charges, le moulage par compression, l'ébavurage et le contrôle qualité au sein d'un même processus de projet. Cette intégration est essentielle car une décision prise à une étape a souvent des répercussions sur la suivante : le matériau influe sur la transformation et la finition, l'outillage sur le démoulage et l'aspect, et l'assemblage ou le conditionnement peuvent révéler des défauts invisibles sur un composant individuel. Centraliser les questions techniques, les retours d'échantillons et les modifications réduit les transferts inutiles. Cela offre également aux acheteurs un cheminement plus direct, des fichiers initiaux à une base de production validée et, le cas échéant, un support pour les commandes ultérieures.
Applications typiques / Adéquation au projet
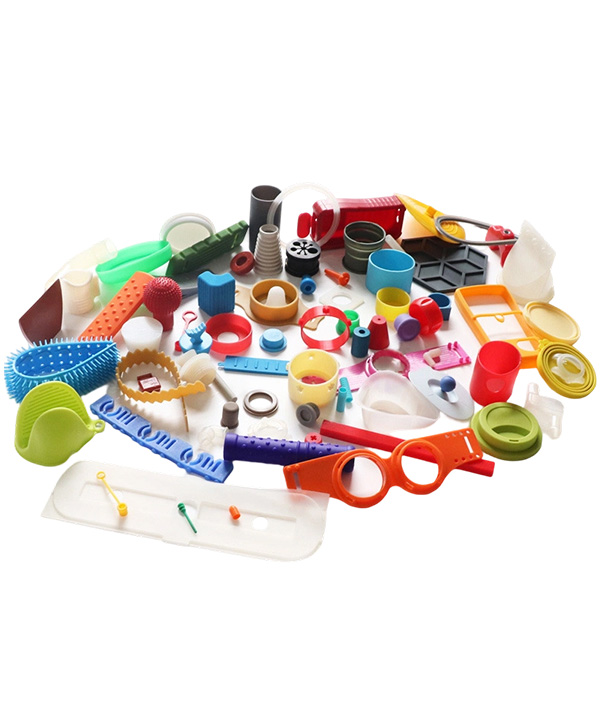
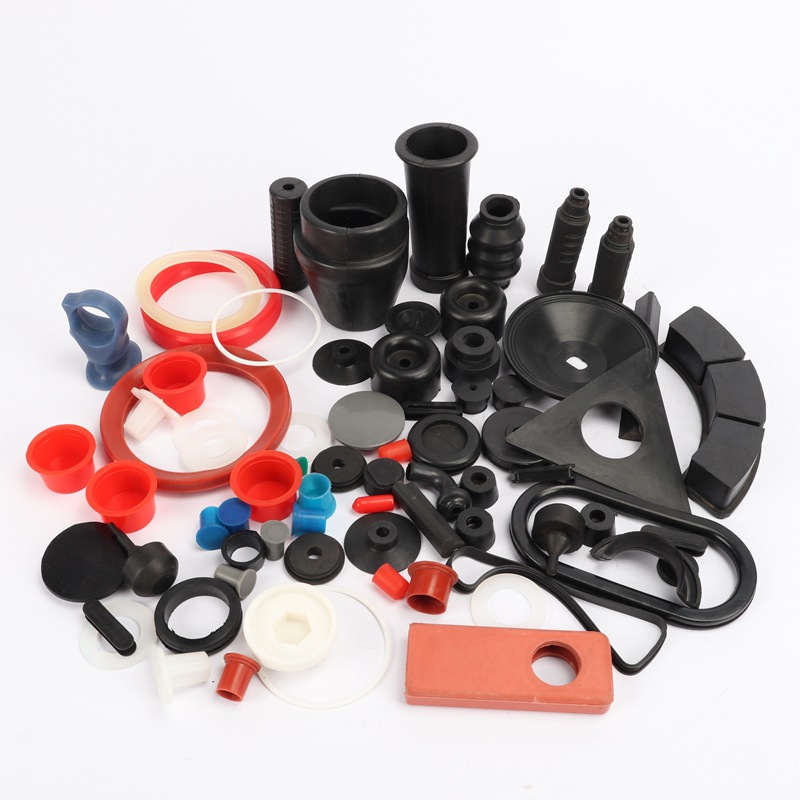
Souvent envisagé pour les joints, les garnitures, les coussinets, les butoirs, les diaphragmes et les composants industriels en caoutchouc. Cependant, des détails très fins et complexes ou des exigences de production extrêmement élevées peuvent nécessiter un autre procédé après analyse.
Foire aux questions
Qu’est-ce qui provoque des bavures sur les pièces moulées par compression ?
Le matériau s'écoule vers la ligne de joint à mesure que l'outil se ferme. La conception de l'outil, le contrôle de la charge et l'ébavurage déterminent l'état final des bavures.
Peut-on mouler du silicone ?
Le silicone peut convenir, mais il convient d'examiner la qualité spécifique, le système de durcissement, la géométrie et les exigences de conformité.
Comment définir les tolérances ?
Organisez-les en fonction de leur fonction et des pratiques reconnues en matière de moulage du caoutchouc. Les caractéristiques critiques doivent être examinées individuellement.
Veuillez nous envoyer le dessin, le type de caoutchouc souhaité, sa dureté, la quantité et les conditions d'utilisation. Nous évaluerons si le moulage par compression est une solution appropriée.