So funktioniert der Prozess
Eine vorbereitete Menge unvulkanisierten Gummis wird in die geöffnete Form gegeben. Das Werkzeug schließt sich unter Druck, das Material fließt in den Formhohlraum und die Wärme härtet aus. Nach dem Öffnen wird das Formteil entnommen und überschüssiger Grat gegebenenfalls entfernt. Die Materialverteilung, die Temperatur, der Druck und die Aushärtungszeit beeinflussen die Konsistenz.
Warum Kompressionsformen wählen?
Das Verfahren eignet sich für viele duroplastische Gummimischungen und auch für relativ große Bauteile. Je nach Bauteil kann der Werkzeugbau einfacher sein als bei manchen alternativen Gummiverarbeitungsverfahren. Es ist jedoch nicht automatisch die schnellste oder kostengünstigste Option; Zykluszeit, Arbeitsaufwand, Gratbildung und Materialverbrauch müssen im Hinblick auf die Anforderungen an Menge und Qualität bewertet werden.
Designüberlegungen
Die Lage der Trennlinie, die Entformungsschräge, die Entlüftung, die Dickenübergänge und der zulässige Grat beeinflussen die Herstellbarkeit. Die Toleranzen von Gummi unterscheiden sich von denen von bearbeiteten Metallen und sollten das Materialverhalten und die Funktion widerspiegeln. Dichtflächen und kritische Kanten erfordern explizite Zeichnungsvermerke.
Material und Validierung
Die Wahl des Gummis richtet sich nach Medium, Temperatur, Witterungseinflüssen, Kompressionsverhalten, Härte und regulatorischen Anforderungen. Muster sollten nach Möglichkeit in der tatsächlichen Baugruppe geprüft werden. Allgemeine Materialbeschreibungen können ein sortenspezifisches Datenblatt oder Endanwendungstests nicht ersetzen.
Was vor dem Angebot definiert werden muss
Ein aussagekräftiges Angebot beginnt mit Zeichnung, Materialfamilie, Härte, Farbe, Menge, Gratgrenzen, Einsatzbedingungen, Aushärtungserwartungen und kritischen Merkmalen. Diese Details ermöglichen es dem Entwicklungsteam, feste Anforderungen von Präferenzen zu unterscheiden und fehlende Entscheidungen zu identifizieren, bevor sie Kosten oder Zeitplan beeinflussen. Das unmittelbare Ziel ist ein stabiles Kompressionsformverfahren für Elastomerteile, deren Geometrie und Volumen dem Prozess entsprechen. Ist eine Anforderung noch nicht bekannt, sollte sie als offen gekennzeichnet und nicht hinter einer allgemeinen Toleranz, Materialbezeichnung oder Qualitätsangabe versteckt werden. Dies schafft für beide Seiten eine klarere Grundlage für den Vergleich von Optionen, die Planung von Mustern und die Entscheidung, welche Nachweise vor der Produktion benötigt werden.
Risikobewertung und Qualitätsplanung
Die Projektplanung sollte falsche Füllmengen, Lufteinschlüsse, unvollständige Füllung, Aushärtungsschwankungen, Probleme mit dicken Wandstärken, Gratbildung und schwieriges Nachbearbeiten berücksichtigen. Nicht jedes Risiko erfordert den gleichen Prüfaufwand. Daher sollte sich der Qualitätsplan auf Merkmale konzentrieren, die Passgenauigkeit, Funktion, Aussehen oder die nachfolgende Montage beeinflussen. Je nach Projekt können die Kontrollen Material- und Chargenprotokolle, Abmessungen, Härte, Oberflächenbeschaffenheit, Gratgrenzen und Funktionsprüfungen umfassen. Messmethoden, Probenahmehäufigkeit, Referenzmuster und Berichtsanforderungen sollten vor Produktionsbeginn festgelegt werden. Dieser risikobasierte Ansatz räumt kritischen Anforderungen einen sichtbaren Platz im Prozess ein, ohne zu implizieren, dass jede Eigenschaft auf exakt dieselbe Weise kontrolliert werden kann.
Der Wert einer integrierten Fertigungsroute
Shenyue verknüpft Materialprüfung, Werkzeugkonstruktion, Dosiervorbereitung, Formgebung, Beschnitt und Inspektion in einem einzigen Projektablauf. Diese Verknüpfung ist wichtig, da Entscheidungen in einer Phase oft die nächste beeinflussen: Das Material wirkt sich auf Verarbeitung und Oberflächenbearbeitung aus, die Werkzeuge auf Entformung und Aussehen, und Montage oder Verpackung können Probleme aufdecken, die an einem einzelnen Bauteil nicht sichtbar sind. Die zentrale Verwaltung von technischen Fragen, Muster-Feedback und Überarbeitungen reduziert unnötige Schnittstellen. Zudem bietet Shenyue Käufern einen praxisorientierteren Weg von den ersten Dateien bis zur freigegebenen Produktionsgrundlage und gegebenenfalls Unterstützung bei Nachbestellungen.
Typische Anwendungen / Projektpassung
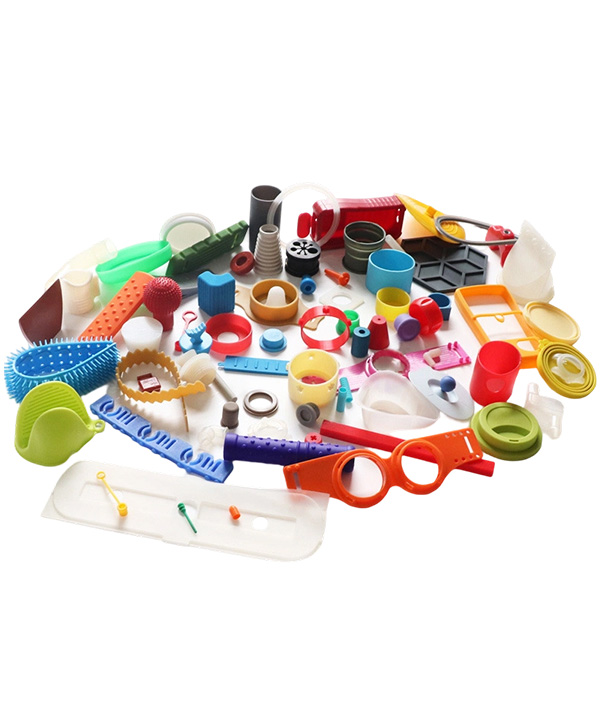
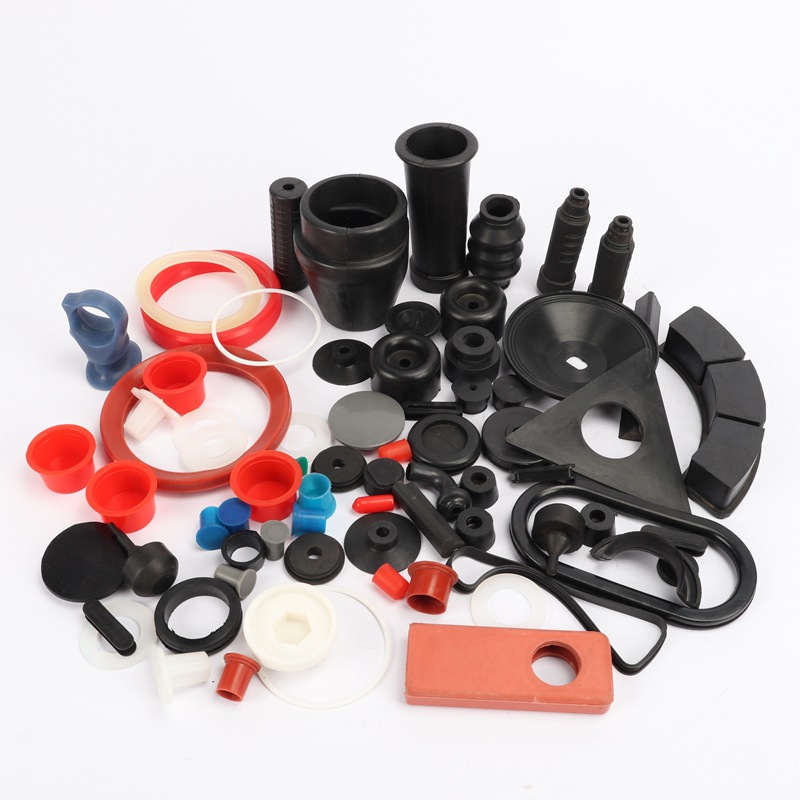
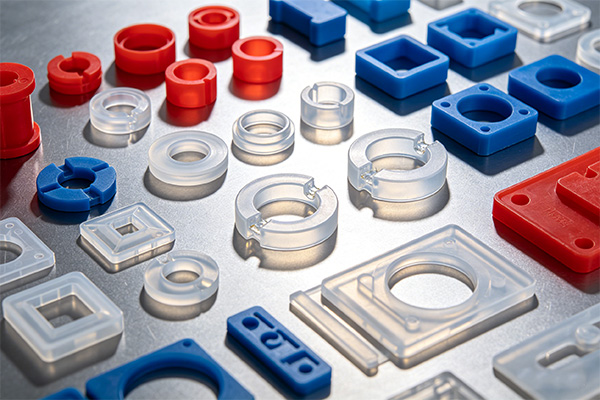
Häufig verwendet für Dichtungen, Dichtringe, Polster, Puffer, Membranen und industrielle Gummikomponenten. Sehr filigrane, dünne Strukturen oder extrem hohe Produktionsanforderungen können nach Prüfung ein anderes Verfahren erforderlich machen.
Häufig gestellte Fragen
Was verursacht Gratbildung an formgepressten Teilen?
Beim Schließen des Werkzeugs fließt das Material zur Trennebene hin. Werkzeugkonstruktion, Materialzufuhr und Nachbearbeitung bestimmen den endgültigen Gratzustand.
Kann man Silikon formen?
Silikon kann geeignet sein, jedoch müssen die spezifische Güteklasse, das Aushärtungssystem, die Geometrie und die Konformitätsanforderungen überprüft werden.
Wie sollten Toleranzen festgelegt werden?
Richten Sie sich nach der Funktion und den anerkannten Verfahren der Gummiformung. Kritische Merkmale sollten einzeln besprochen werden.
Bitte senden Sie uns die Zeichnung, die gewünschte Gummisorte (Härte), die benötigte Menge und die Einsatzbedingungen. Wir prüfen dann, ob das Formpressen eine sinnvolle Lösung darstellt.