Manutenção preventiva
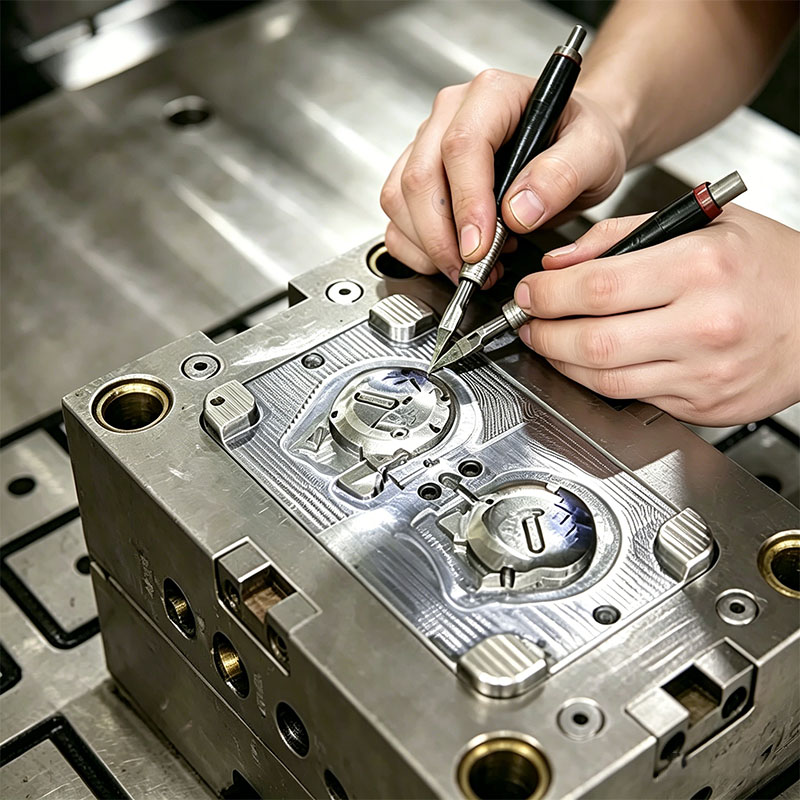
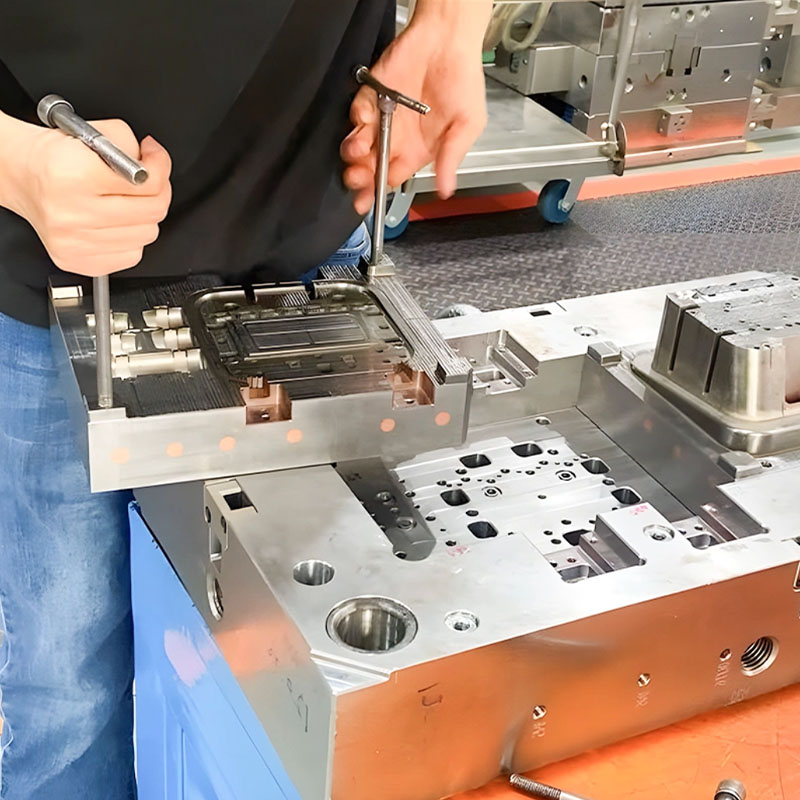
A manutenção planejada pode incluir a limpeza de cavidades e aberturas de ventilação, a verificação da lubrificação, a inspeção de extratores, guias, elevadores, comportas, canais de alimentação, vedações e conexões de refrigeração, além da proteção da ferramenta para armazenamento. A frequência depende da resina, dos aditivos, da construção da ferramenta, do ambiente e da quantidade de ciclos — não se trata de uma regra fixa.
O reparo começa com o diagnóstico.
A presença de rebarbas pode indicar desgaste no sistema de fechamento, mas também pode estar relacionada às condições do processo. Injeções incompletas podem envolver respiros, pontos de injeção, material ou configurações da máquina. Antes de remover ou adicionar metal, o defeito, a cavidade afetada e a condição da ferramenta devem ser documentados. Isso evita que o reparo trate apenas o sintoma, alterando uma característica funcional.
Trabalho corretivo controlado
O reparo pode incluir polimento, substituição de componentes, restauração localizada ou ajuste de áreas móveis e de vedação, dependendo do acesso e das condições das ferramentas. O trabalho proposto, o efeito esperado e o risco dimensional devem ser acordados antes da modificação. Alterações significativas podem exigir desenhos ou registros atualizados.
Retornar ao serviço
Após um reparo significativo, um teste verifica o funcionamento, o enchimento, a ejeção e as características relacionadas ao problema original. Amostras ou medições aprovadas comprovam que a ferramenta está pronta para retornar à produção. O registro de manutenção torna-se parte do processo de solução de problemas futuros.
O que definir antes de citar
Uma cotação útil começa com desenhos das ferramentas, informações sobre a propriedade, histórico de manutenção, estimativa de ciclo, amostras defeituosas, cavidade afetada, registros do processo e fotografias. Esses detalhes permitem que a equipe de engenharia distinga requisitos fixos de preferências e identifique decisões pendentes antes que elas afetem o custo ou o cronograma. O objetivo imediato é retornar um molde de produção a uma condição conhecida, documentada e operacional. Quando um requisito ainda não é conhecido, ele deve ser marcado como "em aberto" em vez de ser ocultado por uma tolerância genérica, nome do material ou declaração de qualidade. Isso proporciona a ambas as partes uma base mais clara para comparar opções, planejar amostras e decidir quais evidências serão necessárias antes da produção.
Análise de riscos e planejamento de qualidade
O planejamento do projeto deve abordar a correção da causa errada, a remoção de aço útil, a perda de referências, o bloqueio do sistema de refrigeração, o desgaste recorrente e as alterações não documentadas. Nem todo risco exige o mesmo esforço de inspeção, portanto, o plano de qualidade deve se concentrar em características que afetam o encaixe, a função, a aparência ou a montagem subsequente. Dependendo do projeto, o controle pode incluir registros de antes e depois, verificações de componentes, movimentação de ferramentas, status de refrigeração ou ventilação, testes e medições de amostras. Os métodos de medição, a frequência de amostragem, as amostras de referência e as expectativas de relatórios devem ser acordados antes da produção em série. Essa abordagem baseada em riscos dá visibilidade aos requisitos críticos no processo, sem implicar que todas as características possam ser controladas exatamente da mesma maneira.
O valor de uma rota de fabricação integrada
A Shenyue consegue integrar engenharia de moldes, usinagem, polimento, substituição de componentes, moldagem de teste e resolução de problemas de produção em um único fluxo de projeto. Essa integração é crucial porque uma decisão tomada em uma etapa geralmente impacta a seguinte: o material afeta o processamento e o acabamento, as ferramentas influenciam a desmoldagem e a aparência, e a montagem ou embalagem podem expor problemas não visíveis em um componente individual. Manter as dúvidas técnicas, o feedback sobre as amostras e as revisões em um mesmo local reduz as transferências desnecessárias. Além disso, proporciona aos compradores um caminho mais prático desde os arquivos iniciais até uma base de produção aprovada e, quando aplicável, suporte para pedidos subsequentes.
Aplicações típicas / Adequação ao projeto
O suporte está sujeito à análise da propriedade, construção, desenhos, histórico e condição física das ferramentas. Moldes antigos ou construídos externamente podem exigir uma avaliação inicial antes que o escopo e o cronograma possam ser confirmados.
Perguntas frequentes
Com que frequência se deve fazer a manutenção do mofo?
O intervalo depende dos ciclos, da resina, dos aditivos, da complexidade do mecanismo e do desgaste observado. Um cronograma específico para o projeto é mais útil do que um número universal.
Será que todos os moldes danificados podem ser reparados?
Não. Desgaste severo, corrosão, dados faltantes ou danos estruturais podem tornar a substituição ou o redesenho mais práticos.
As peças reparadas serão exatamente iguais às originais?
O objetivo é atingir uma condição funcional e dimensional acordada. A viabilidade depende do aço remanescente, dos dados de referência e do método de reparo.
Descreva o defeito, as cavidades afetadas, a última operação sem problemas e a localização atual da ferramenta. Fotos, amostras e histórico de manutenção tornarão a primeira avaliação mais útil.