Manutenzione preventiva
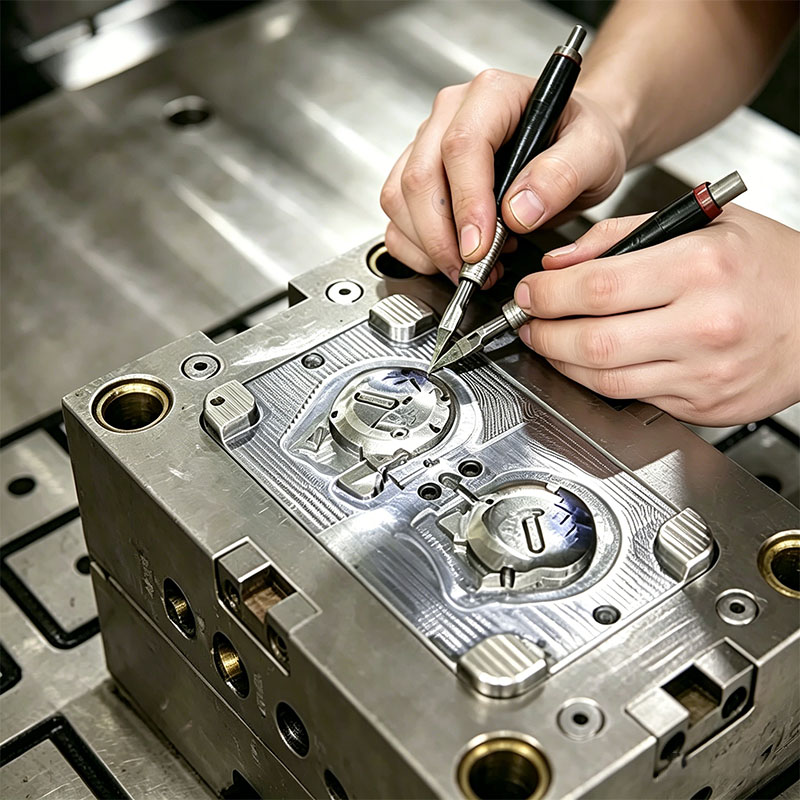
La manutenzione programmata può includere la pulizia di cavità e sfiati, il controllo della lubrificazione, l'ispezione di espulsori, slitte, sollevatori, punti di iniezione, canali di alimentazione, guarnizioni e connessioni di raffreddamento, nonché la protezione dell'utensile per lo stoccaggio. La frequenza dipende dalla resina, dagli additivi, dalla costruzione dell'utensile, dall'ambiente e dal numero di cicli, non da una singola regola temporale.
La riparazione inizia con la diagnosi.
Le bave possono indicare usura del punto di chiusura, ma possono anche essere correlate alle condizioni di processo. I colpi incompleti possono essere causati da sfiati, canali di iniezione, materiale o impostazioni della macchina. Prima di rimuovere o aggiungere metallo, è necessario documentare il difetto, la cavità interessata e le condizioni dell'utensile. Ciò impedisce che una riparazione tratti il sintomo alterando una caratteristica funzionante.
Lavoro correttivo controllato
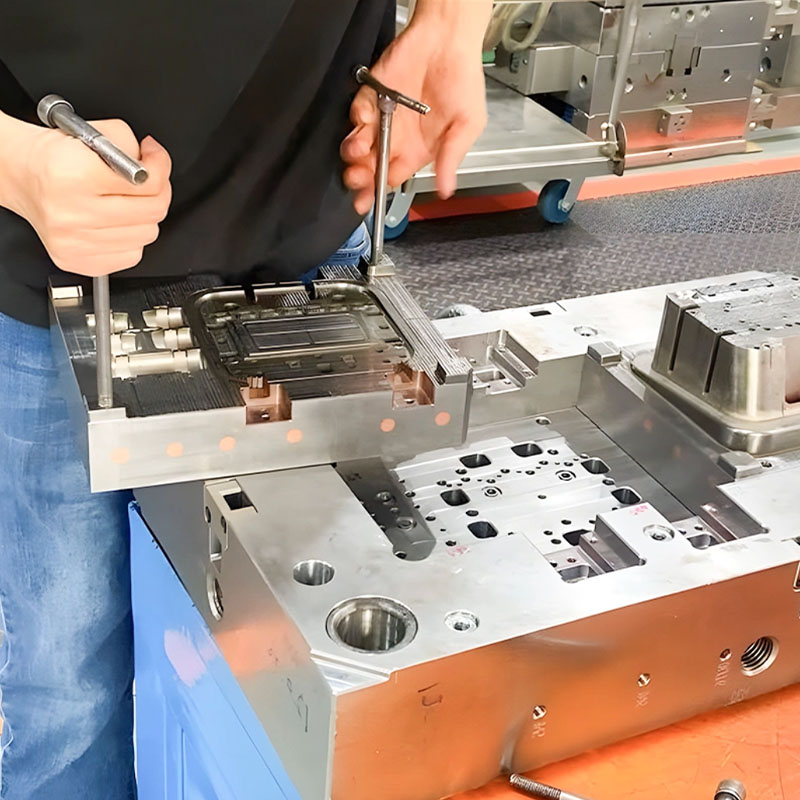
La riparazione può includere lucidatura, sostituzione di componenti, restauro localizzato o regolazione di aree mobili e di tenuta, a seconda dell'accessibilità e delle condizioni degli strumenti. Il lavoro proposto, l'effetto previsto e il rischio dimensionale devono essere concordati prima di qualsiasi modifica. Modifiche sostanziali potrebbero richiedere l'aggiornamento di disegni o documentazione.
Ritorno al servizio
Dopo una riparazione significativa, una prova verifica il funzionamento, il riempimento, l'espulsione e le caratteristiche connesse al problema originale. Campioni o misurazioni approvati attestano che l'utensile è pronto per tornare in produzione. Il registro di manutenzione diventa parte integrante delle future attività di risoluzione dei problemi.
Cosa definire prima del preventivo
Un preventivo efficace inizia con disegni degli utensili, informazioni sulla proprietà, storico della manutenzione, stima del ciclo di produzione, campioni dei difetti, cavità interessate, registrazioni del processo e fotografie. Questi dettagli consentono al team di ingegneri di distinguere i requisiti fissi dalle preferenze e di identificare le decisioni mancanti prima che influiscano sui costi o sulle tempistiche. L'obiettivo immediato è riportare uno stampo di produzione a una condizione nota, documentata e funzionale. Quando un requisito non è ancora noto, dovrebbe essere indicato come "aperto" anziché essere nascosto dietro una tolleranza generica, il nome del materiale o una dichiarazione di qualità. Ciò fornisce a entrambe le parti una base più chiara per confrontare le opzioni, pianificare i campioni e decidere quali prove saranno necessarie prima della produzione.
Revisione dei rischi e pianificazione della qualità
La pianificazione del progetto dovrebbe affrontare il problema della riparazione di cause errate, della rimozione di acciaio utile, della perdita di riferimenti, del blocco del raffreddamento, dell'usura ricorrente e delle modifiche non documentate. Non tutti i rischi meritano lo stesso livello di ispezione, pertanto il piano di qualità dovrebbe concentrarsi sulle caratteristiche che influiscono su adattamento, funzionalità, aspetto o assemblaggio a valle. A seconda del progetto, il controllo può includere registrazioni prima e dopo, verifiche dei componenti, movimentazione degli utensili, stato del raffreddamento o della ventilazione, prove e misurazioni a campione. I metodi di misurazione, la frequenza di campionamento, i campioni di riferimento e le aspettative di reporting dovrebbero essere concordati prima della produzione di routine. Questo approccio basato sul rischio conferisce ai requisiti critici una posizione visibile nel processo, senza implicare che ogni caratteristica possa essere controllata esattamente allo stesso modo.
Il valore di un percorso produttivo integrato
Shenyue è in grado di integrare progettazione degli stampi, lavorazione meccanica, lucidatura, sostituzione dei componenti, stampaggio di prova e risoluzione dei problemi di produzione in un unico percorso progettuale. Questa integrazione è fondamentale perché una decisione presa in una fase spesso influenza la successiva: il materiale incide sulla lavorazione e sulla finitura, gli utensili influenzano il rilascio e l'aspetto, e l'assemblaggio o l'imballaggio possono evidenziare problemi non visibili sul singolo componente. Mantenere insieme domande tecniche, feedback sui campioni e revisioni riduce i passaggi di consegne non necessari. Offre inoltre agli acquirenti un percorso più pratico dai file iniziali a una base di produzione approvata e, ove applicabile, al supporto per gli ordini successivi.
Applicazioni tipiche / Idoneità al progetto
L'assistenza è soggetta a verifica della proprietà, della costruzione, dei disegni, della storia e delle condizioni fisiche degli stampi. Gli stampi preesistenti o realizzati esternamente potrebbero richiedere una valutazione iniziale prima che sia possibile confermare l'ambito e le tempistiche.
Domande frequenti
Con quale frequenza è necessario effettuare la manutenzione di uno stampo?
L'intervallo dipende dai cicli, dalla resina, dagli additivi, dalla complessità del meccanismo e dall'usura osservata. Un programma specifico per il progetto è più utile di un valore universale.
È possibile riparare ogni muffa danneggiata?
No. Usura eccessiva, corrosione, dati mancanti o danni strutturali possono rendere più opportuna la sostituzione o la riprogettazione.
I pezzi riparati saranno identici agli originali?
L'obiettivo è raggiungere una condizione funzionale e dimensionale concordata. La fattibilità dipende dalla quantità di acciaio rimanente, dai dati di riferimento e dal metodo di riparazione.
Descrivi il difetto, le cavità interessate, l'ultima esecuzione senza problemi nota e l'attuale posizione dell'utensile. Foto, campioni e cronologia della manutenzione renderanno la prima valutazione più utile.