La specifica degli utensili inizia con il prodotto
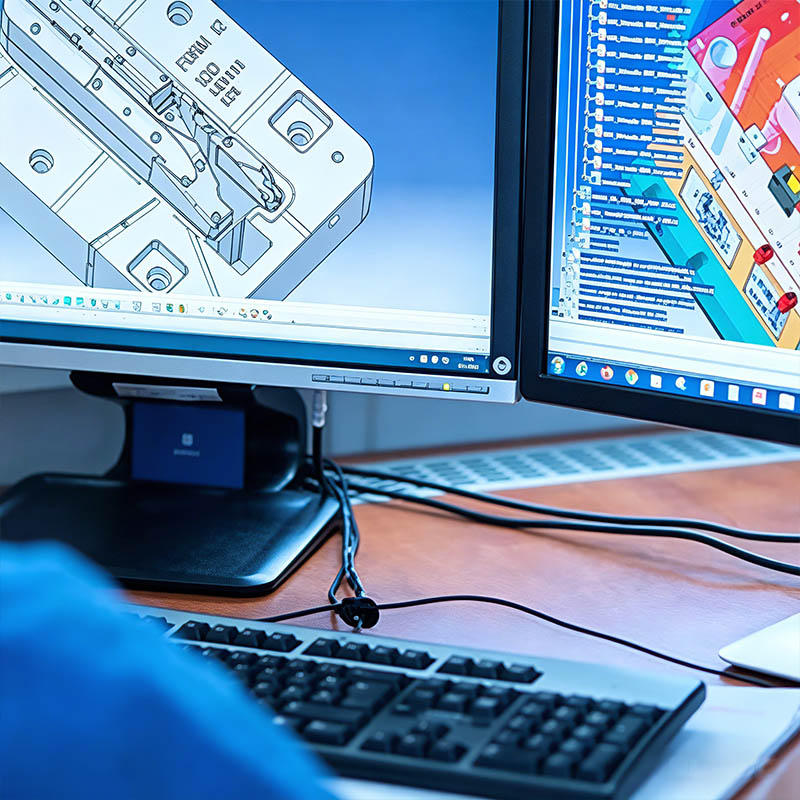
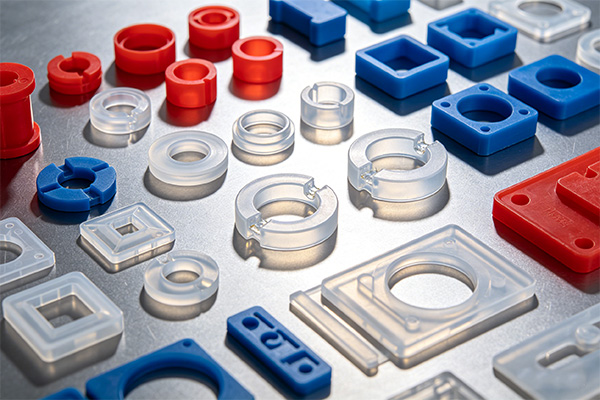
La geometria del pezzo da sola non definisce lo stampo. Il ritiro e l'abrasività della resina, il volume annuo previsto, il numero di cavità, le zone estetiche, le tolleranze, i vincoli della macchina e le aspettative di manutenzione influenzano tutti la costruzione. Le ipotesi aperte vengono registrate prima della progettazione di dettaglio.
Progettazione per un processo stabile
Lo stampo deve riempire le cavità, dissipare il calore, sfiatare l'aria spostata e rilasciare il pezzo senza danneggiarlo. La scelta del canale di iniezione e del sistema di canali di alimentazione influisce sull'aspetto e sul flusso del materiale; la configurazione del raffreddamento influisce sul ciclo e sulla distorsione; l'espulsione influisce su segni e deformazioni. Queste decisioni vengono valutate congiuntamente, non come elementi isolati.
Costruisci, assembla e prova
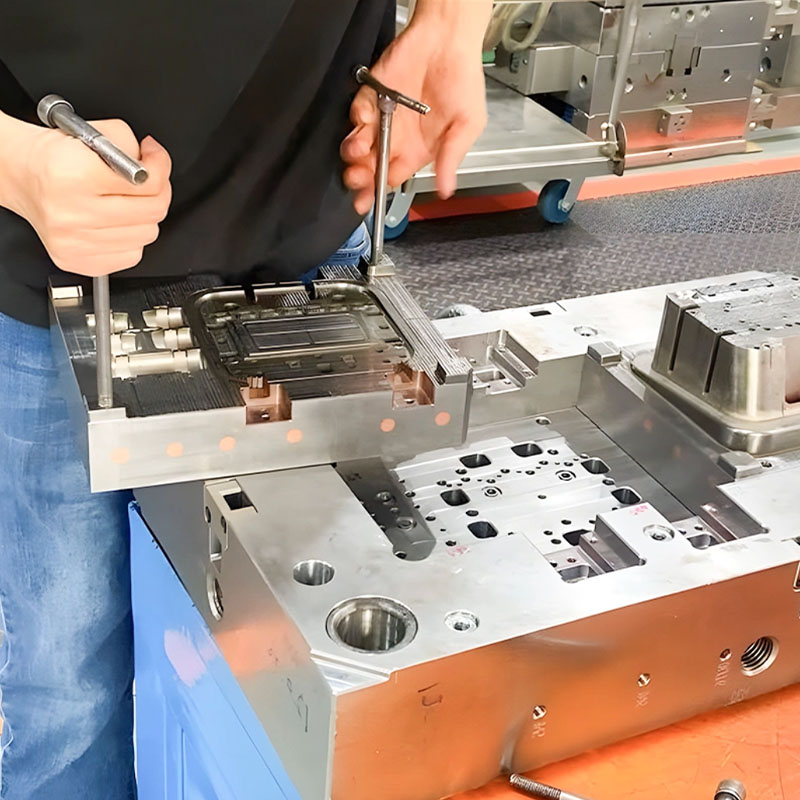
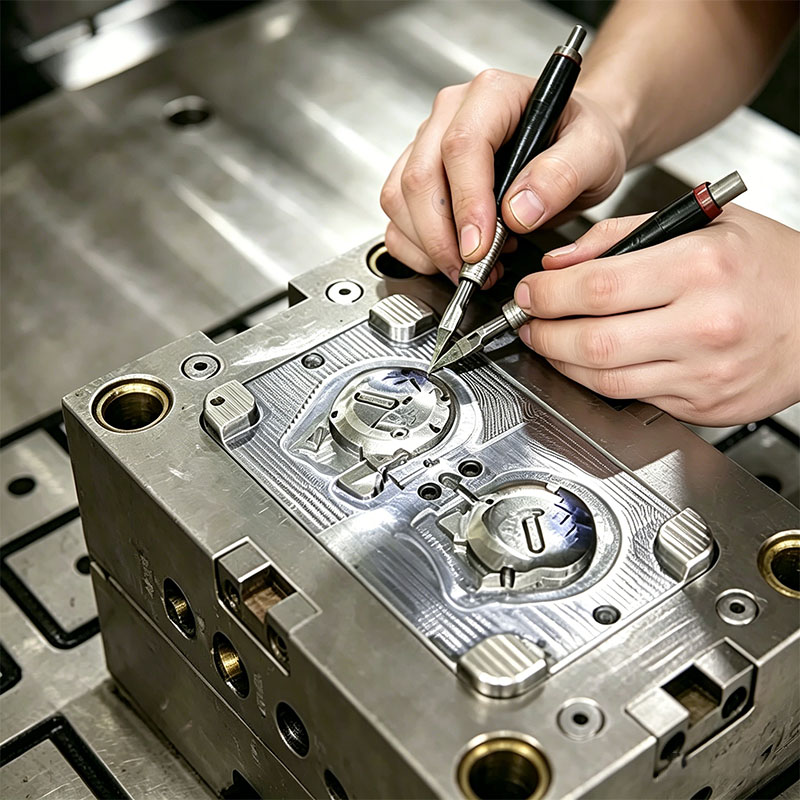
I componenti dello stampo vengono lavorati, adattati e assemblati prima della prova. Le prove iniziali rivelano il comportamento reale del materiale e della geometria. Campioni, misurazioni e osservazioni del processo guidano le correzioni. Per pezzi complessi o requisiti variabili, potrebbe essere necessario più di un ciclo di campionamento.
Proprietà e utilizzo a lungo termine
L'identificazione degli utensili, l'accesso per la manutenzione, i componenti soggetti a usura e la registrazione delle modifiche contribuiscono a mantenere l'apparecchiatura utilizzabile. L'esportazione, lo stoccaggio, i pezzi di ricambio e la documentazione di collaudo devono essere specificati in fase di preventivo, se necessari; non devono essere dati per scontati una volta completato l'utensile.
Cosa definire prima del preventivo
Un preventivo efficace inizia con dati 3D e 2D, resina, volume, preferenze di cavità, macchina di destinazione, finitura, dimensioni critiche, destinazione dello stampo e documentazione necessaria. Questi dettagli consentono al team di ingegneri di distinguere i requisiti fissi dalle preferenze e di identificare le decisioni mancanti prima che influiscano sui costi o sulle tempistiche. L'obiettivo immediato è uno stampo di produzione definito in base al pezzo, alla resina, alla produzione, al piano di qualità e alle esigenze di gestione. Quando un requisito non è ancora noto, dovrebbe essere indicato come "aperto" anziché essere nascosto dietro una tolleranza generica, il nome del materiale o una dichiarazione di qualità. Ciò fornisce a entrambe le parti una base più chiara per confrontare le opzioni, pianificare i campioni e decidere quali prove saranno necessarie prima della produzione.
Revisione dei rischi e pianificazione della qualità
La pianificazione del progetto dovrebbe affrontare problematiche quali specifiche incomplete, acciaio o componenti non idonei, raffreddamento inadeguato, ventilazione debole, segni visibili e difficoltà di manutenzione. Non tutti i rischi meritano lo stesso livello di ispezione, pertanto il piano di qualità dovrebbe concentrarsi sulle caratteristiche che influiscono su adattamento, funzionalità, aspetto o assemblaggio a valle. A seconda del progetto, il controllo può includere la revisione della progettazione, la documentazione dei materiali, le verifiche di lavorazione, l'assemblaggio, le osservazioni di prova, l'approvazione dei campioni e la cronologia delle modifiche. I metodi di misurazione, la frequenza di campionamento, i campioni di riferimento e le aspettative di reporting dovrebbero essere concordati prima della produzione di routine. Questo approccio basato sul rischio conferisce ai requisiti critici una posizione visibile nel processo, senza tuttavia implicare che ogni caratteristica possa essere controllata esattamente allo stesso modo.
Il valore di un percorso produttivo integrato
Shenyue è in grado di integrare DFM, progettazione degli stampi, lavorazioni CNC ed EDM, montaggio, campionatura, stampaggio a iniezione e manutenzione del ciclo di vita in un unico percorso progettuale. Questa integrazione è fondamentale perché una decisione presa in una fase spesso influenza la successiva: il materiale incide sulla lavorazione e sulla finitura, gli utensili influenzano il rilascio e l'aspetto, e l'assemblaggio o l'imballaggio possono evidenziare problemi non visibili sul singolo componente. Mantenere insieme domande tecniche, feedback sui campioni e revisioni riduce i passaggi di consegne non necessari. Offre inoltre agli acquirenti un percorso più pratico dai file iniziali a una base di produzione approvata e, ove applicabile, al supporto per gli ordini successivi.
Applicazioni tipiche / Idoneità al progetto
Per nuovi componenti in plastica personalizzati, utensili di ricambio o progetti di trasferimento della produzione in cui l'interfaccia con la macchina e le condizioni di proprietà richieste sono chiaramente definite.
Domande frequenti
Cosa determina il prezzo degli stampi?
Le dimensioni e la complessità dei pezzi, il tipo di acciaio e i componenti, le cavità, i meccanismi, la finitura, le tolleranze, la durata prevista e la documentazione sono tutti fattori che contribuiscono al risultato finale.
Lo stampo è di mia proprietà?
La proprietà e la custodia devono essere specificate nell'accordo commerciale. Non fare affidamento su presupposti impliciti.
Lo stampo può essere utilizzato in un altro stabilimento?
Eventualmente, se l'interfaccia della macchina, gli standard, le utility e la documentazione sono compatibili. I requisiti di esportazione devono essere definiti prima della progettazione.
Inviaci i dati CAD, la resina, il volume previsto, il numero di cavità preferito e la destinazione dello stampo. Individueremo le decisioni necessarie per una proposta di stampo efficace.