Um caminho prático do projeto à peça moldada
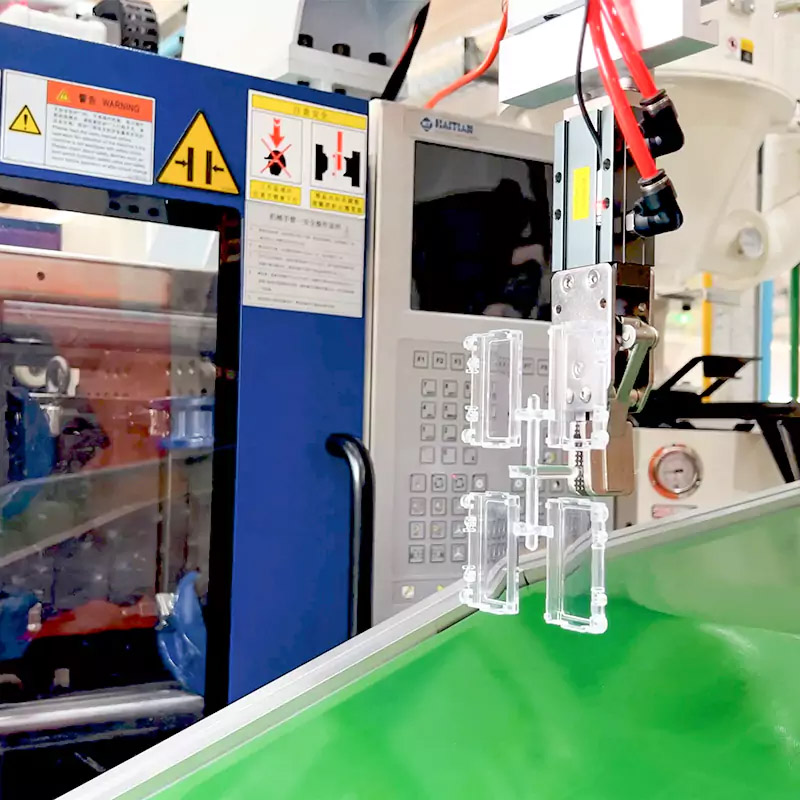
A moldagem por injeção é ideal para a produção repetitiva de peças com geometria consistente. Grânulos de polímero são aquecidos, injetados em um molde metálico, compactados, resfriados e ejetados. Essa descrição simplificada esconde as decisões que determinam um resultado estável: espessura da parede, ângulo de saída, nervuras, pontos de injeção, ejeção, contração e comportamento do material interagem entre si. Analisamos esses fatores desde o início do processo e apresentamos perguntas ou recomendações específicas antes da liberação da ferramenta.
Ferramentas e amostragem
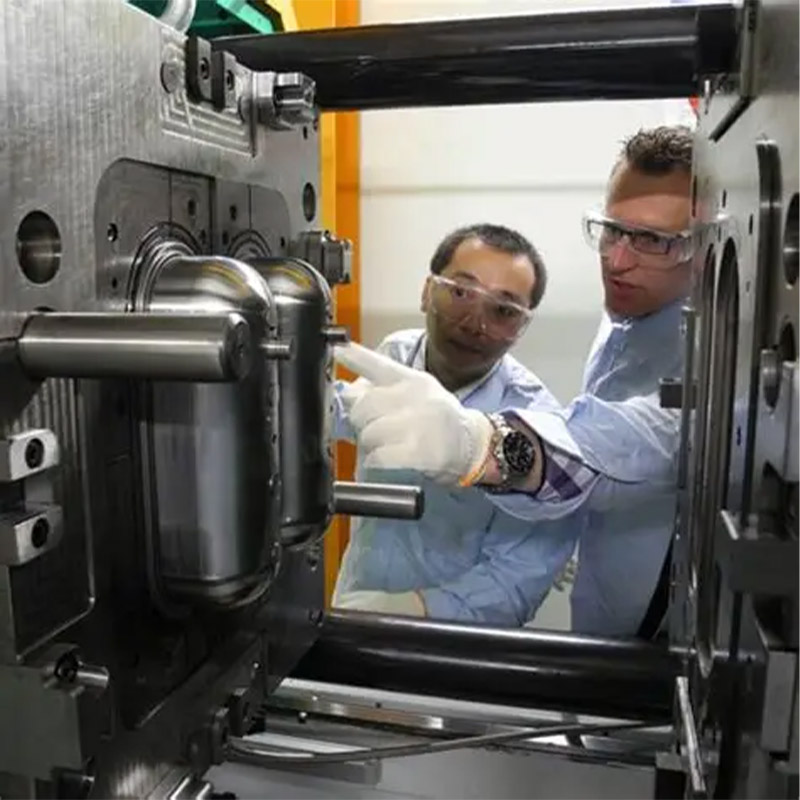
O projeto da ferramenta é baseado na geometria da peça, na resina, no volume esperado e nos requisitos de qualidade. Após a usinagem e a montagem, são realizados testes para avaliar o preenchimento, as dimensões, a aparência e a desmoldagem. As amostras são analisadas em comparação com as informações fornecidas pelo cliente. Se forem necessários ajustes, o problema é identificado no projeto, na ferramenta ou no processo, em vez de ser tratado apenas como um problema estético.
Produção controlada
Durante a moldagem, variáveis como condições de fusão, velocidade de injeção, pressão de recalque, resfriamento e tempo de ciclo são definidas para a peça e o material. As verificações em processo podem abranger dimensões, condição da superfície, cor e características funcionais, de acordo com o plano de inspeção acordado. Requisitos que necessitem de gabaritos, testes ou documentação especiais devem ser identificados durante a elaboração do orçamento.
Após a moldagem
As peças podem ser encaminhadas para impressão, furação, rosqueamento, inserção de componentes, montagem ou embalagem quando essas operações fazem parte do projeto. Manter essas etapas conectadas reduz as transferências de responsabilidade e facilita o rastreamento de um problema no produto final até sua origem.
O que definir antes de citar
Uma cotação útil começa com dados 3D, um desenho 2D preciso, requisitos de resina ou desempenho, volume previsto, zonas de acabamento, condições de encaixe e dimensões críticas. Esses detalhes permitem que a equipe de engenharia distinga requisitos fixos de preferências e identifique decisões pendentes antes que elas afetem o custo ou o cronograma. O objetivo imediato é uma peça plástica pronta para produção, e não apenas um desenho que possa ser moldado. Quando um requisito ainda não for conhecido, ele deve ser marcado como "em aberto", em vez de ser ocultado por uma tolerância genérica, nome de material ou declaração de qualidade. Isso proporciona a ambas as partes uma base mais clara para comparar opções, planejar amostras e decidir quais evidências serão necessárias antes da produção.
Análise de riscos e planejamento de qualidade
O planejamento do projeto deve abordar espessura de parede irregular, ângulo de saída inadequado, afundamento próximo a nervuras ou saliências, linhas de solda, ar aprisionado, empenamento e dificuldade de ejeção. Nem todos os riscos exigem o mesmo esforço de inspeção, portanto, o plano de qualidade deve se concentrar em características que afetam o encaixe, a função, a aparência ou a montagem subsequente. Dependendo do projeto, o controle pode incluir dimensões da amostra, superfícies visíveis, cor, encaixe e quaisquer características funcionais acordadas. Os métodos de medição, a frequência de amostragem, as amostras de referência e as expectativas de relatório devem ser definidos antes da produção em série. Essa abordagem baseada em riscos confere visibilidade aos requisitos críticos no processo, sem implicar que todas as características possam ser controladas exatamente da mesma maneira.
O valor de uma rota de fabricação integrada
A Shenyue consegue integrar o projeto interno de moldes, a fabricação de moldes, a análise de materiais e as operações secundárias em um único fluxo de projeto. Essa integração é fundamental porque uma decisão tomada em uma etapa geralmente impacta a seguinte: o material afeta o processamento e o acabamento, as ferramentas afetam a desmoldagem e a aparência, e a montagem ou embalagem podem expor problemas que não são visíveis em um componente individual. Manter as dúvidas técnicas, o feedback sobre as amostras e as revisões em um mesmo local reduz as transferências desnecessárias. Isso também oferece aos compradores um caminho mais prático desde os arquivos iniciais até uma base de produção aprovada e, quando aplicável, suporte para pedidos subsequentes.
Aplicações típicas / Adequação ao projeto
Ideal para invólucros, tampas, suportes, botões, conectores e outros componentes plásticos de uso repetido em aplicações de consumo, industriais, automotivas e de equipamentos. A adequação final depende da geometria, da resina, das tolerâncias, dos testes e do volume do pedido.
Perguntas frequentes
O que devo enviar para solicitar um orçamento?
Um arquivo 3D, desenho 2D, requisitos de resina ou desempenho, quantidade, cor e acabamento desejados. Informe-nos quais dimensões ou funções são essenciais.
Você pode me ajudar a escolher uma resina?
Sim. Compartilhe informações sobre o ambiente de serviço, cargas, temperatura, exposição a produtos químicos, aparência e requisitos de conformidade. A classificação final deve ser confirmada por meio de fichas técnicas e validação do projeto.
Tolerâncias rigorosas são sempre possíveis?
A tolerância depende do tamanho da peça, da geometria, da contração do material, da construção da ferramenta e do método de medição. As dimensões críticas devem ser analisadas individualmente.
Envie seus desenhos e a quantidade anual ou de pedido prevista. Analisaremos a peça, identificaremos as informações faltantes e discutiremos uma rota realista para moldagem e ferramental.