Maintenance préventive
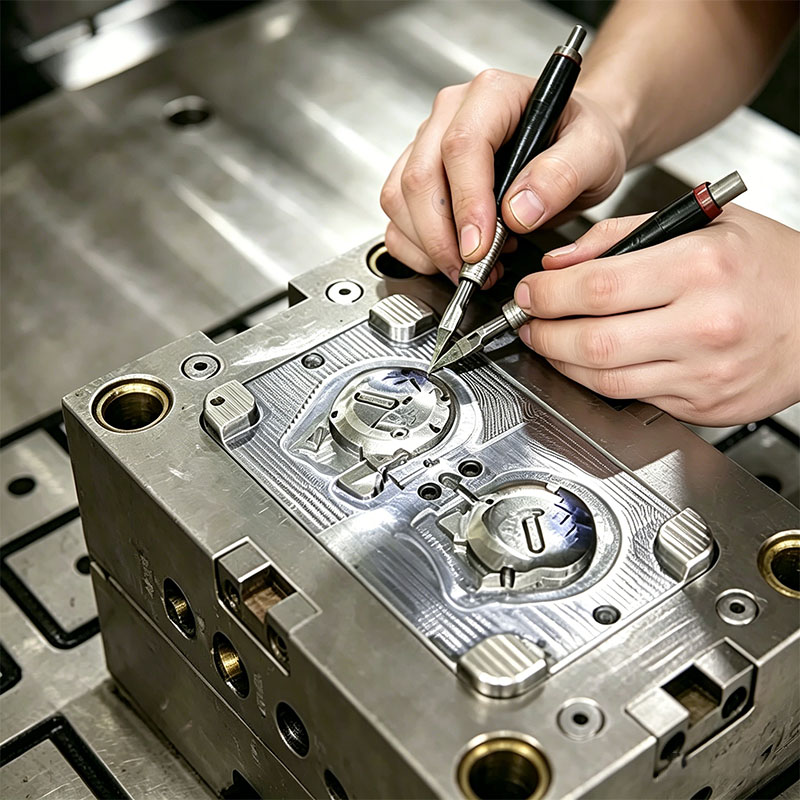
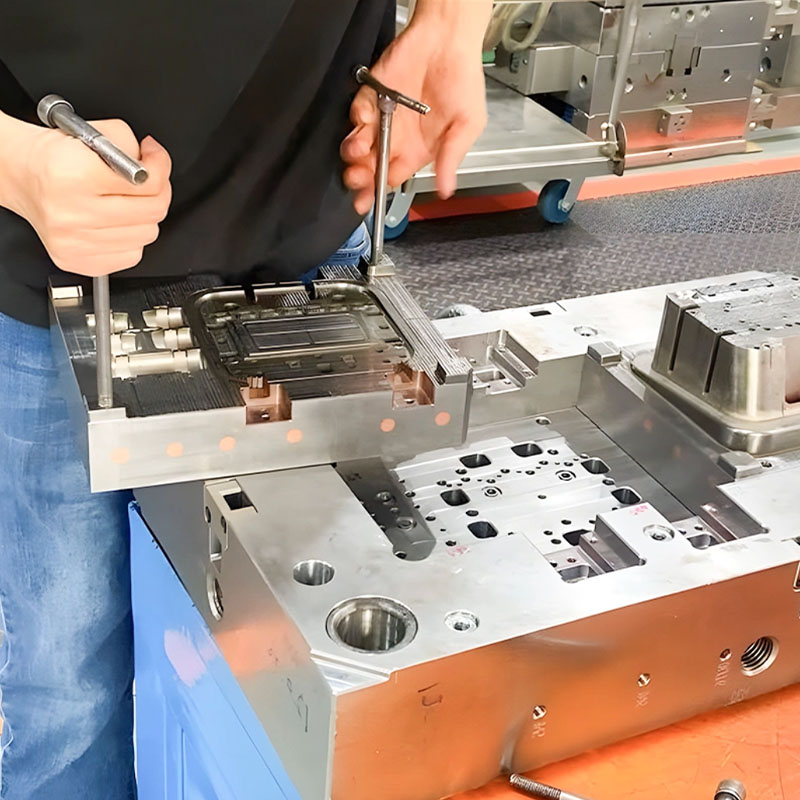
La maintenance préventive peut inclure le nettoyage des cavités et des évents, la vérification de la lubrification, l'inspection des éjecteurs, des glissières, des poussoirs, des points d'injection, des canaux d'alimentation, des joints et des raccords de refroidissement, ainsi que la protection de l'outil en vue de son stockage. La fréquence de ces interventions dépend de la résine, des additifs, de la conception de l'outil, de l'environnement et du nombre de cycles ; il n'existe pas de règle fixe.
La réparation commence par un diagnostic.
Les bavures peuvent indiquer une usure au niveau de la fermeture, mais elles peuvent aussi être liées aux conditions de fabrication. Les injections incomplètes peuvent provenir d'évents, de points d'injection, de matériaux ou de réglages de la machine. Avant d'enlever ou d'ajouter du métal, il convient de documenter le défaut, la cavité affectée et l'état de l'outil. Cela évite de réparer un symptôme tout en altérant une caractéristique fonctionnelle.
Travaux correctifs contrôlés
La réparation peut comprendre le polissage, le remplacement de composants, la restauration localisée ou le réglage des zones mobiles et d'étanchéité, sous réserve d'accessibilité et de l'état de l'outillage. Les travaux proposés, leurs effets attendus et les risques dimensionnels doivent faire l'objet d'un accord préalable. Les modifications importantes peuvent nécessiter la mise à jour des plans ou des documents.
Retour au service
Après une réparation importante, un essai vérifie le fonctionnement, le remplissage, l'éjection et les caractéristiques liées au problème initial. Des échantillons ou des mesures validés attestent que l'outil est prêt à reprendre la production. Le rapport de maintenance est conservé et sert au dépannage ultérieur.
Que définir avant de citer
Un devis utile commence par les plans d'outillage, les informations relatives à la propriété, l'historique de maintenance, l'estimation du cycle, des échantillons de défauts, la cavité affectée, les enregistrements de processus et des photographies. Ces détails permettent à l'équipe d'ingénierie de distinguer les exigences fixes des préférences et d'identifier les décisions manquantes avant qu'elles n'impactent les coûts ou le calendrier. L'objectif immédiat est de remettre un moule de production dans un état connu, documenté et opérationnel. Lorsqu'une exigence n'est pas encore définie, elle doit être clairement indiquée plutôt que d'être dissimulée derrière une tolérance générique, un nom de matériau ou une déclaration de qualité. Cela offre aux deux parties une base plus claire pour comparer les options, planifier les échantillons et déterminer les preuves nécessaires avant la production.
Analyse des risques et planification de la qualité
La planification du projet doit prendre en compte les corrections dues à une cause erronée, le gaspillage d'acier, la perte de références, l'obstruction du refroidissement, l'usure récurrente et les modifications non documentées. Chaque risque ne justifie pas un effort d'inspection équivalent ; le plan qualité doit donc se concentrer sur les caractéristiques ayant une incidence sur l'ajustement, le fonctionnement, l'aspect ou l'assemblage en aval. Selon le projet, le contrôle peut inclure des enregistrements avant/après intervention, des vérifications des composants, le suivi des mouvements d'outillage, l'état du refroidissement ou de la ventilation, des essais et des mesures d'échantillons. Les méthodes de mesure, la fréquence d'échantillonnage, les échantillons de référence et les modalités de reporting doivent être définis avant la production en série. Cette approche par les risques permet d'intégrer clairement les exigences critiques au processus, sans pour autant impliquer que chaque caractéristique puisse être contrôlée de la même manière.
La valeur d'une voie de fabrication intégrée
Shenyue permet d'intégrer l'ingénierie des moules, l'usinage, le polissage, le remplacement de composants, le moulage d'essai et le dépannage de la production au sein d'un même projet. Cette intégration est essentielle car une décision prise à une étape a souvent des répercussions sur la suivante : le matériau influe sur la transformation et la finition, l'outillage sur le démoulage et l'aspect, et l'assemblage ou le conditionnement peuvent révéler des défauts invisibles sur un composant individuel. Centraliser les questions techniques, les retours d'échantillons et les modifications réduit les transferts inutiles. Cela offre également aux acheteurs un parcours plus direct, des fichiers initiaux à une base de production validée et, le cas échéant, à un support pour les commandes ultérieures.
Applications typiques / Adéquation au projet
L'assistance est conditionnée par l'examen de la propriété, de la construction, des plans, de l'historique et de l'état physique de l'outillage. Les moules anciens ou fabriqués par des tiers peuvent nécessiter une évaluation initiale avant que la portée et le calendrier des travaux ne soient confirmés.
Foire aux questions
À quelle fréquence faut-il entretenir une moisissure ?
L'intervalle dépend des cycles, de la résine, des additifs, de la complexité du mécanisme et de l'usure observée. Un calendrier adapté au projet est plus utile qu'une valeur universelle.
Est-il possible de réparer toutes les moisissures endommagées ?
Non. Une usure importante, la corrosion, des données manquantes ou des dommages structurels peuvent rendre le remplacement ou la refonte plus judicieux.
Les pièces réparées seront-elles exactement identiques aux pièces d'origine ?
L'objectif est d'atteindre un état fonctionnel et dimensionnel convenu. La faisabilité dépend de la quantité d'acier restante, des données de référence et de la méthode de réparation.
Décrivez le défaut, les cavités affectées, la dernière production réussie et l'emplacement actuel de l'outil. Des photos, des échantillons et l'historique de maintenance faciliteront la première évaluation.