La spécification de l'outil commence par le produit.
La géométrie de la pièce ne suffit pas à définir le moule. Le retrait et l'abrasivité de la résine, le volume de production annuel prévu, le nombre d'empreintes, les zones d'aspect, les tolérances, les contraintes machine et les impératifs de maintenance sont autant d'éléments qui influencent sa conception. Les hypothèses non résolues sont consignées avant la conception détaillée.
Conception pour un processus stable
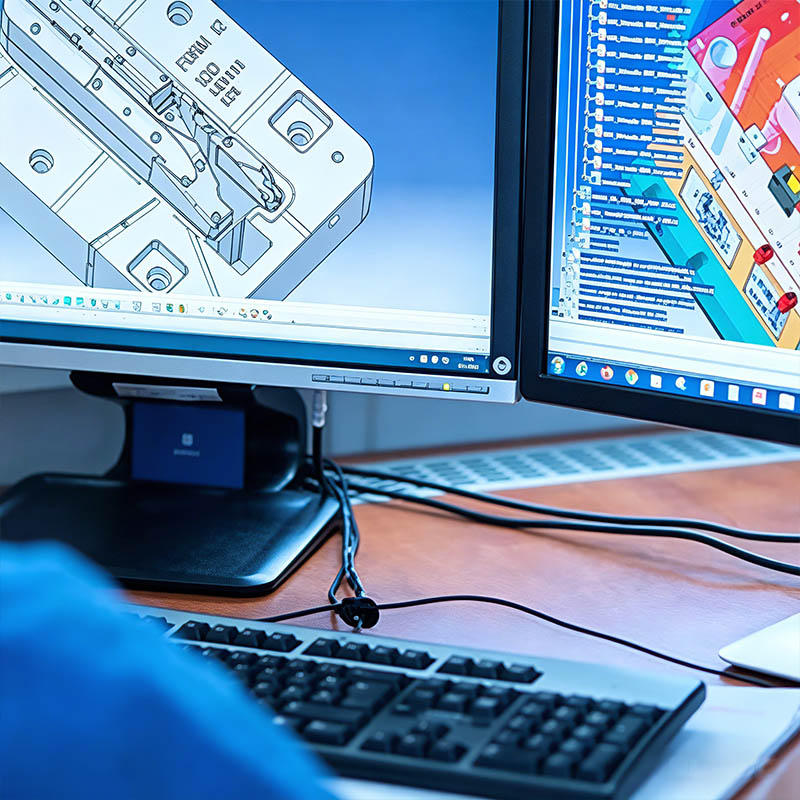
L'outil doit remplir les cavités, évacuer la chaleur, purger l'air déplacé et libérer la pièce sans l'endommager. Le choix du point d'injection et du canal d'alimentation influe sur l'aspect et le flux de matière ; la conception du refroidissement influe sur le cycle et les déformations ; l'éjection influe sur les marques et les déformations. Ces décisions sont examinées conjointement et non isolément.
Construire, assembler et tester
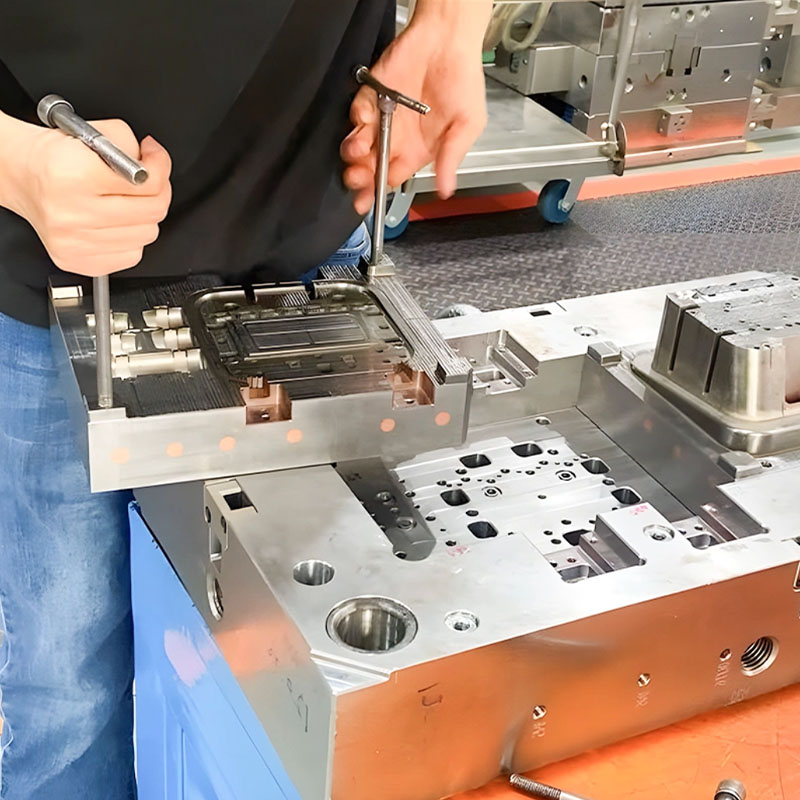
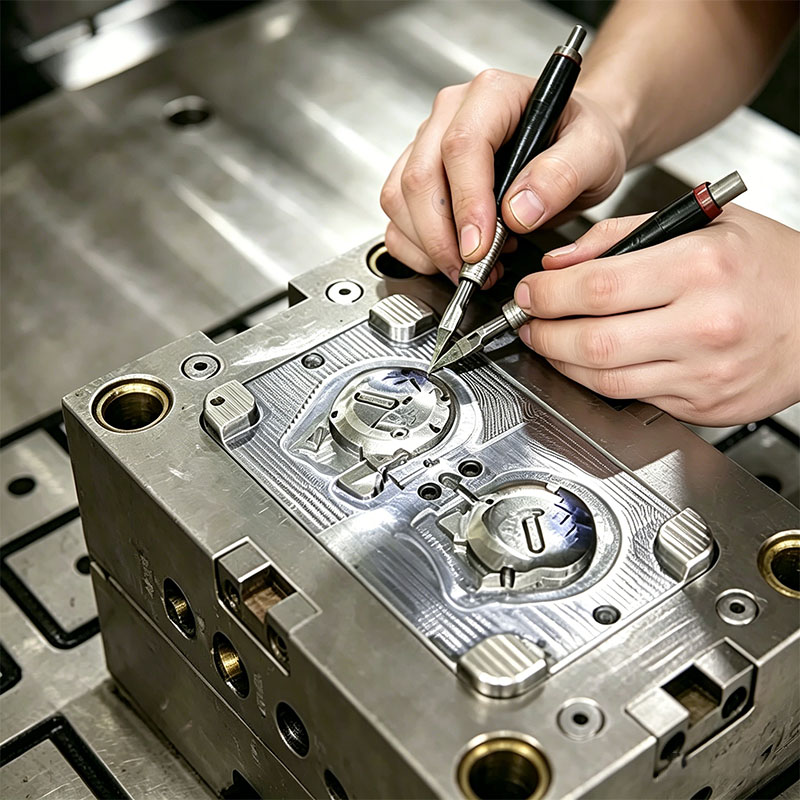
Les composants du moule sont usinés, ajustés et assemblés avant les essais. Les premiers essais permettent d'observer le comportement réel du matériau et de la géométrie. Des échantillons, des mesures et des observations du processus permettent d'apporter les corrections nécessaires. Plusieurs séries d'essais peuvent être nécessaires pour les pièces complexes ou en cas d'évolution des exigences.
Propriété et utilisation à long terme
L'identification des outils, l'accès pour la maintenance, les pièces d'usure remplaçables et l'historique des modifications contribuent à maintenir l'équipement en état de fonctionnement. Les documents relatifs à l'exportation, au stockage, aux pièces de rechange et à la réception doivent être précisés lors du devis, le cas échéant ; ils ne doivent pas être considérés comme acquis une fois l'outil terminé.
Que définir avant de citer
Un devis pertinent commence par les données 3D et 2D, la résine, le volume, le type d'empreinte, la machine cible, la finition, les dimensions critiques, l'outillage de destination et la documentation requise. Ces détails permettent à l'équipe d'ingénierie de distinguer les exigences fixes des préférences et d'identifier les décisions manquantes avant qu'elles n'impactent les coûts ou le calendrier. L'objectif immédiat est de définir un outillage de production adapté à la pièce, à la résine, au rendement, au plan qualité et aux exigences de responsabilité. Lorsqu'une exigence n'est pas encore définie, elle doit être clairement indiquée comme ouverte plutôt que d'être masquée par une tolérance générique, un nom de matériau ou une déclaration de qualité. Cela offre aux deux parties une base plus claire pour comparer les options, planifier les échantillons et déterminer les preuves nécessaires avant la production.
Analyse des risques et planification de la qualité
La planification du projet doit prendre en compte les spécifications incomplètes, l'utilisation d'acier ou de composants inadaptés, un refroidissement insuffisant, une ventilation défaillante, des marques visibles et une maintenance difficile. Chaque risque ne justifie pas un effort d'inspection équivalent ; le plan qualité doit donc se concentrer sur les caractéristiques ayant une incidence sur l'ajustement, le fonctionnement, l'aspect ou l'assemblage en aval. Selon le projet, le contrôle peut inclure la revue de conception, la documentation des matériaux, les contrôles d'usinage, l'assemblage, les observations d'essais, l'approbation d'échantillons et l'historique des modifications. Les méthodes de mesure, la fréquence d'échantillonnage, les échantillons de référence et les modalités de reporting doivent être définis avant la production en série. Cette approche par les risques permet d'intégrer clairement les exigences critiques au processus, sans pour autant impliquer que chaque caractéristique puisse être contrôlée de la même manière.
La valeur d'une voie de fabrication intégrée
Shenyue intègre la conception pour la fabrication (DFM), la conception des moules, l'usinage CNC et EDM, l'ajustage, l'échantillonnage, le moulage par injection et la maintenance tout au long du cycle de vie d'un projet. Cette intégration est essentielle car une décision prise à une étape a souvent des répercussions sur la suivante : le matériau influe sur la transformation et la finition, l'outillage sur le démoulage et l'aspect, et l'assemblage ou le conditionnement peuvent révéler des défauts invisibles sur un composant individuel. Centraliser les questions techniques, les retours d'échantillons et les modifications permet de réduire les transferts inutiles. Cela offre également aux acheteurs un parcours plus direct, des fichiers initiaux à une base de production validée et, le cas échéant, à un support pour les commandes ultérieures.
Applications typiques / Adéquation au projet
Pour les nouvelles pièces en plastique sur mesure, les outils de remplacement ou les projets de transfert de production où l'interface machine requise et les conditions de propriété sont clairement définies.
Foire aux questions
Qu'est-ce qui détermine le prix des moules ?
La taille et la complexité des pièces, l'acier et les composants, les cavités, les mécanismes, la finition, la tolérance, la durée de vie prévue et la documentation sont autant d'éléments qui contribuent à ces facteurs.
Le moule m'appartient-il ?
La propriété et la garde doivent être clairement stipulées dans le contrat commercial. Ne vous fiez pas à une supposition tacite.
Le moule peut-il être utilisé dans une autre usine ?
C’est possible, si l’interface machine, les normes, les utilitaires et la documentation sont compatibles. Les exigences d’exportation doivent être définies avant la conception.
Veuillez nous transmettre les données CAO, la résine, le volume prévisionnel, le nombre de cavités souhaité et la destination de l'outillage. Nous identifierons les décisions nécessaires à l'élaboration d'une proposition d'outillage pertinente.