Cómo funciona el proceso
Se coloca una cantidad determinada de caucho sin vulcanizar en el molde abierto. El molde se cierra bajo presión, el material fluye hacia la cavidad y el calor inicia el vulcanizado. Tras abrirlo, se retira la pieza y se recorta el exceso de material según sea necesario. La consistencia se ve influenciada por la cantidad de material, la temperatura, la presión y el tiempo de vulcanizado.
¿Por qué elegir el moldeo por compresión?
Este método permite trabajar con diversos compuestos de caucho termoestable y secciones relativamente grandes. La construcción de la herramienta puede ser más sencilla que en otros procesos de caucho, dependiendo de la pieza. No es automáticamente la opción más rápida ni la más económica; el tiempo de ciclo, la mano de obra, las rebabas y el consumo de material deben evaluarse en función de la cantidad y la calidad requeridas.
Consideraciones de diseño
La ubicación de la línea de separación, el desmoldeo, la ventilación, las transiciones de espesor y la rebaba admisible afectan la facilidad de fabricación. Las tolerancias del caucho difieren de las del metal mecanizado y deben reflejar el comportamiento y la función del material. Las superficies de sellado y los bordes críticos requieren indicaciones explícitas en los planos.
Material y validación
La elección del caucho depende del medio, la temperatura, la resistencia a la intemperie, el comportamiento a compresión, la dureza y las normativas vigentes. Siempre que sea posible, se recomienda validar las muestras en el montaje final. Las descripciones generales de los materiales no sustituyen la ficha técnica específica del grado ni las pruebas de uso final.
Qué definir antes de la cita
Una cotización útil comienza con el dibujo, la familia del compuesto, la dureza, el color, la cantidad, los límites de rebabas, las condiciones de servicio, las expectativas de curado y las características críticas. Estos detalles permiten al equipo de ingeniería distinguir los requisitos fijos de las preferencias e identificar decisiones faltantes antes de que afecten el costo o el cronograma. El objetivo inmediato es una ruta de moldeo por compresión estable para piezas de elastómero cuya geometría y volumen se ajusten al proceso. Cuando un requisito aún no se conoce, debe marcarse como abierto en lugar de ocultarse tras una tolerancia genérica, el nombre del material o una declaración de calidad. Esto proporciona a ambas partes una base más clara para comparar opciones, planificar muestras y decidir qué evidencia será necesaria antes de la producción.
Revisión de riesgos y planificación de la calidad
La planificación del proyecto debe abordar el peso incorrecto de la carga, el aire atrapado, el llenado incompleto, la variación del curado, los problemas con secciones gruesas, las rebabas y las dificultades de recorte. No todos los riesgos merecen el mismo esfuerzo de inspección, por lo que el plan de calidad debe centrarse en las características que afectan al ajuste, la función, la apariencia o el ensamblaje posterior. Según el proyecto, el control puede incluir registros de materiales y lotes, dimensiones, dureza, estado de la superficie, límites de rebabas y pruebas funcionales. Los métodos de medición, la frecuencia de muestreo, las muestras de referencia y las expectativas de informes deben acordarse antes de la producción rutinaria. Este enfoque basado en riesgos otorga a los requisitos críticos un lugar visible en el proceso sin implicar que cada característica pueda controlarse exactamente de la misma manera.
El valor de una ruta de fabricación integrada
Shenyue integra la revisión del material de caucho, el diseño del molde, la preparación de la carga, el moldeo por compresión, el recorte y la inspección en un único proceso de proyecto. Esta integración es crucial, ya que una decisión tomada en una etapa suele influir en la siguiente: el material afecta al procesamiento y al acabado, las herramientas influyen en el desmoldeo y la apariencia, y el montaje o el embalaje pueden revelar problemas que no son visibles en un componente individual. Mantener juntas las consultas técnicas, los comentarios sobre las muestras y las revisiones reduce las transferencias innecesarias. Además, ofrece a los compradores una ruta más práctica desde los archivos iniciales hasta una base de producción aprobada y, cuando corresponda, asistencia para pedidos repetidos.
Aplicaciones típicas / Adecuación al proyecto
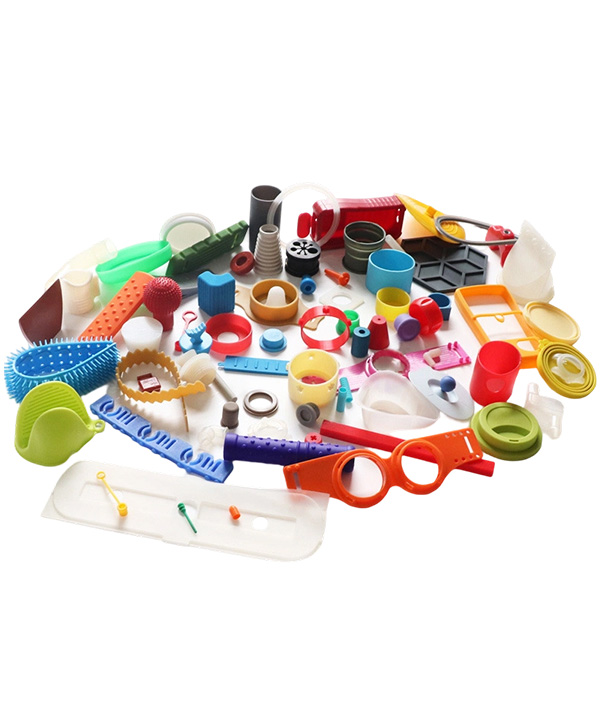
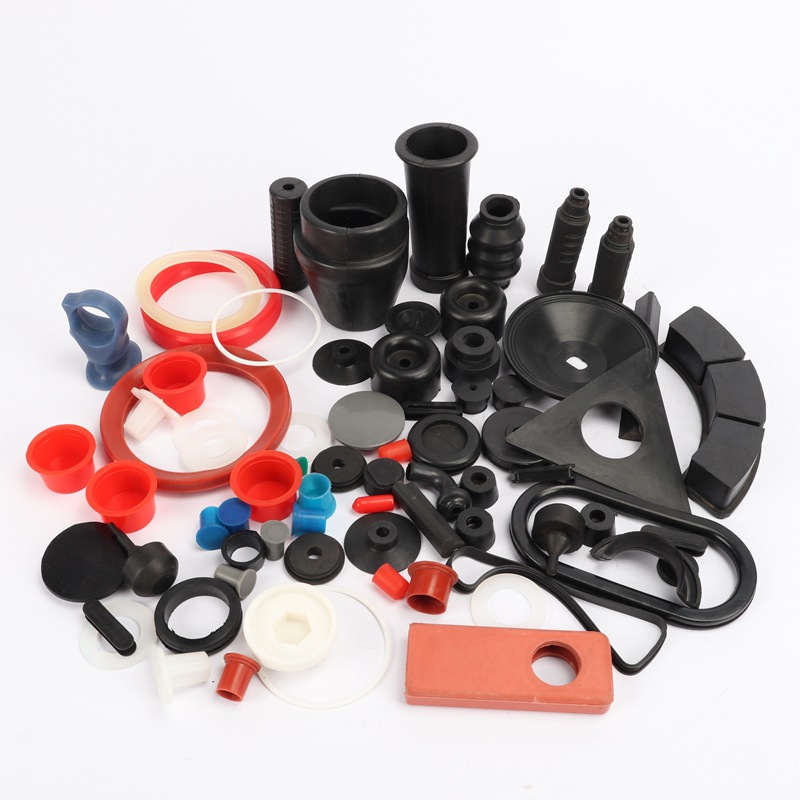
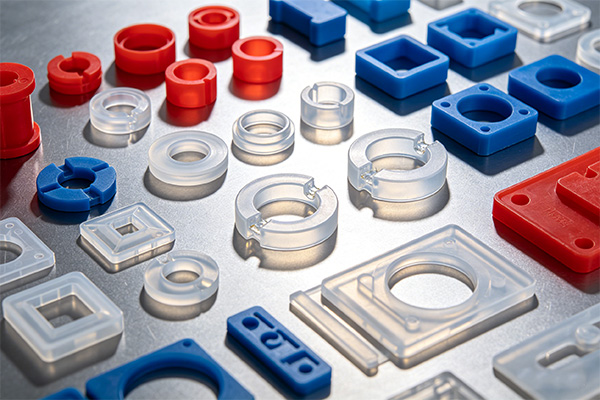
Se suele utilizar para juntas, sellos, almohadillas, topes, diafragmas y componentes de caucho industriales. Las características muy finas y complejas o los requisitos de producción extremadamente altos pueden indicar la necesidad de otro proceso tras su revisión.
Preguntas frecuentes
¿Qué causa las rebabas en las piezas moldeadas por compresión?
El material fluye hacia la línea de separación a medida que la herramienta se cierra. El diseño de la herramienta, el control de la carga y el recorte determinan el estado final de la rebaba.
¿Se puede moldear silicona?
La silicona puede ser adecuada, pero deben revisarse el grado específico, el sistema de curado, la geometría y los requisitos de cumplimiento.
¿Cómo deben establecerse las tolerancias?
Diseñe las estructuras en función de su funcionalidad y de las prácticas reconocidas de moldeo de caucho. Las características críticas deben analizarse individualmente.
Envíenos el dibujo, la preferencia de caucho, la dureza, la cantidad y las condiciones de servicio. Analizaremos si el moldeo por compresión es la opción más adecuada.