mantenimiento preventivo
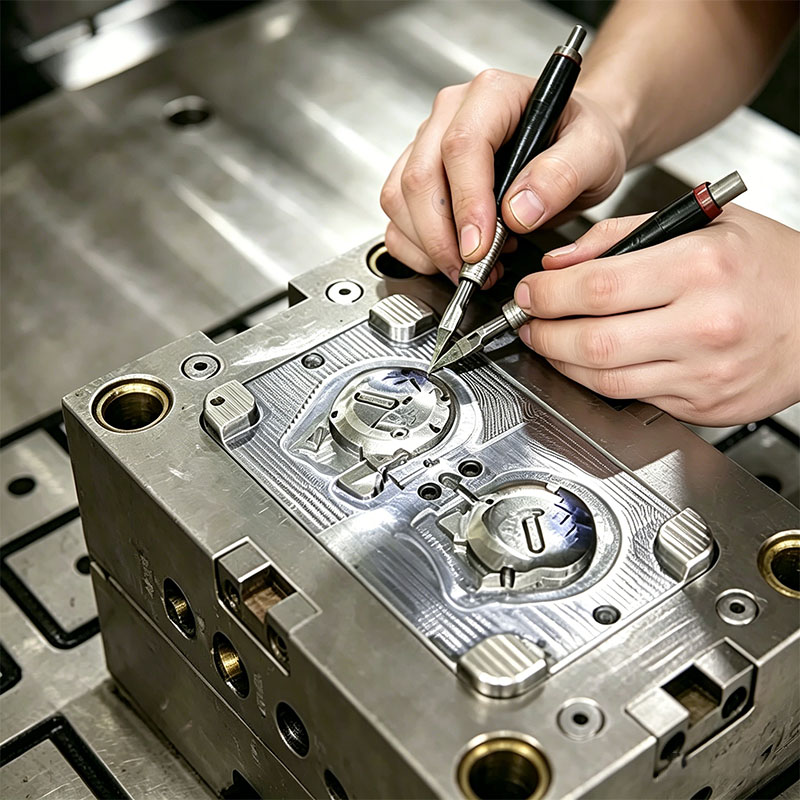
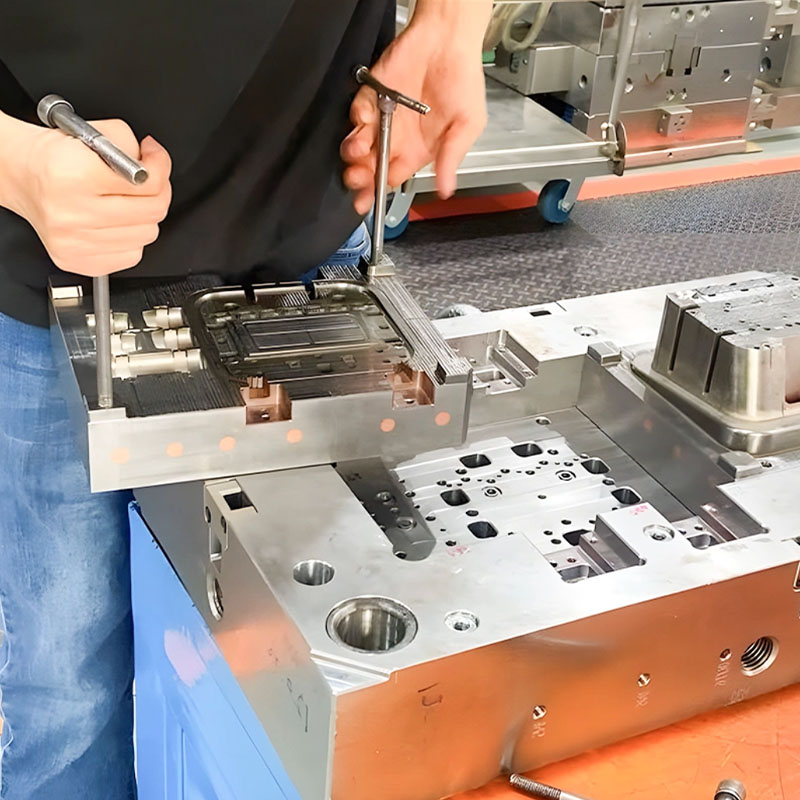
El mantenimiento planificado puede incluir la limpieza de cavidades y ventilaciones, la comprobación de la lubricación, la inspección de eyectores, guías, elevadores, compuertas, rodillos, sellos y conexiones de refrigeración, así como la protección de la herramienta para su almacenamiento. La frecuencia depende de la resina, los aditivos, la construcción de la herramienta, el entorno y el número de ciclos; no existe una regla fija en un calendario.
La reparación comienza con el diagnóstico.
La presencia de rebabas puede indicar desgaste en el cierre, pero también puede estar relacionada con las condiciones del proceso. Las fugas incompletas pueden deberse a orificios de ventilación, compuertas, material o ajustes de la máquina. Antes de retirar o añadir metal, se debe documentar el defecto, la cavidad afectada y el estado de la herramienta. Esto evita que una reparación trate el síntoma alterando una característica que funciona correctamente.
Trabajo correctivo controlado
La reparación puede incluir pulido, sustitución de componentes, restauración localizada o ajuste de las zonas móviles y de sellado, según el acceso y el estado de las herramientas. El trabajo propuesto, el efecto previsto y el riesgo dimensional deben acordarse antes de cualquier modificación. Los cambios importantes pueden requerir la actualización de los planos o registros.
Regreso al servicio
Tras una reparación importante, se realiza una prueba para verificar el funcionamiento, el llenado, la eyección y las características relacionadas con el problema original. Las muestras o mediciones aprobadas demuestran que la herramienta está lista para volver a la producción. El registro de mantenimiento se incorpora a la resolución de problemas futuros.
Qué definir antes de la cita
Una cotización útil comienza con planos de herramientas, información de propiedad, historial de mantenimiento, estimación de ciclos, muestras de defectos, cavidad afectada, registros de procesos y fotografías. Estos detalles permiten al equipo de ingeniería distinguir los requisitos fijos de las preferencias e identificar decisiones faltantes antes de que afecten el costo o el cronograma. El objetivo inmediato es que el molde de producción vuelva a una condición conocida, documentada y operativa. Cuando un requisito aún se desconoce, debe marcarse como abierto en lugar de ocultarse tras una tolerancia genérica, el nombre del material o una declaración de calidad. Esto proporciona a ambas partes una base más clara para comparar opciones, planificar muestras y decidir qué evidencia será necesaria antes de la producción.
Revisión de riesgos y planificación de la calidad
La planificación del proyecto debe abordar la reparación de la causa incorrecta, la eliminación de acero útil, la pérdida de referencias, el bloqueo de la refrigeración, el desgaste recurrente y los cambios no documentados. No todos los riesgos merecen el mismo esfuerzo de inspección, por lo que el plan de calidad debe centrarse en las características que afectan al ajuste, la función, la apariencia o el ensamblaje posterior. Según el proyecto, el control puede incluir registros antes y después, comprobaciones de componentes, movimiento de herramientas, estado de la refrigeración o ventilación, ensayos y mediciones de muestras. Los métodos de medición, la frecuencia de muestreo, las muestras de referencia y las expectativas de informes deben acordarse antes de la producción rutinaria. Este enfoque basado en riesgos otorga a los requisitos críticos un lugar visible en el proceso sin implicar que cada característica pueda controlarse exactamente de la misma manera.
El valor de una ruta de fabricación integrada
Shenyue integra la ingeniería de moldes, el mecanizado, el pulido, la sustitución de componentes, el moldeo de prueba y la resolución de problemas de producción en un único proyecto. Esta integración es crucial, ya que una decisión tomada en una etapa suele influir en la siguiente: el material afecta al procesamiento y al acabado, las herramientas a la liberación y al aspecto, y el montaje o el embalaje pueden revelar problemas que no son visibles en un componente individual. Mantener juntas las consultas técnicas, los comentarios sobre las muestras y las revisiones reduce las transferencias innecesarias. Además, ofrece a los compradores una ruta más práctica desde los archivos iniciales hasta una base de producción aprobada y, cuando corresponda, asistencia para pedidos repetidos.
Aplicaciones típicas / Adecuación al proyecto
El soporte está sujeto a la revisión de la propiedad de la herramienta, su construcción, planos, historial y estado físico. Los moldes heredados o fabricados externamente pueden requerir una evaluación inicial antes de que se pueda confirmar el alcance y los plazos.
Preguntas frecuentes
¿Con qué frecuencia se debe realizar el mantenimiento del moho?
El intervalo depende de los ciclos, la resina, los aditivos, la complejidad del mecanismo y el desgaste observado. Un cronograma específico para cada proyecto es más útil que un valor universal.
¿Se puede reparar cualquier moho dañado?
No. El desgaste severo, la corrosión, la falta de datos o los daños estructurales pueden hacer que el reemplazo o el rediseño sean más prácticos.
¿Las piezas reparadas coincidirán exactamente con las originales?
El objetivo es alcanzar un estado funcional y dimensional acordado. La viabilidad depende del acero restante, los datos de referencia y el método de reparación.
Describa el defecto, las cavidades afectadas, la última prueba exitosa conocida y la ubicación actual de la herramienta. Las fotos, las muestras y el historial de mantenimiento facilitarán la evaluación inicial.