Nullam dignissim, ante scelerisque the is euismod fermentum odio sem sempre das ist erat, ein feugiat leo urna eget eros. Duis Aenean ein unverschämtes Risiko.
Nullam dignissim, ante scelerisque the is euismod fermentum odio sem sempre das ist erat, ein feugiat leo urna eget eros. Duis Aenean ein unverschämtes Risiko.
 Violet Feng

Bauteile aus mehreren Materialien wirken von außen oft einfach. Ein weicher Griff umschließt einen starren Korpus, oder ein Metalleinsatz sitzt passgenau in einem Kunststoffgehäuse. Die dahinterstehende Fertigungsmethode ist jedoch weniger offensichtlich. Sowohl das Einlegeverfahren als auch das Umspritzen kombinieren Materialien in einem fertigen Bauteil, lösen aber unterschiedliche Probleme und stellen unterschiedliche Anforderungen an Werkzeuge, Materialien und Qualitätskontrolle.
Für Käufer, die mit einem Lieferant für kundenspezifische KunststoffspritzgussteileDie praktische Frage ist nicht, welches Verfahren fortschrittlicher klingt, sondern welches die erforderliche Funktion mit einem stabilen und reproduzierbaren Produktionsplan gewährleistet. Shenyue unterstützt beide Verfahren und bietet hauseigene Werkzeugkonstruktion, Spritzguss, Nachbearbeitung, Montage und Verpackung. Dadurch kann das Bauteil als komplettes Produkt und nicht nur als isolierter Spritzgussvorgang betrachtet werden.
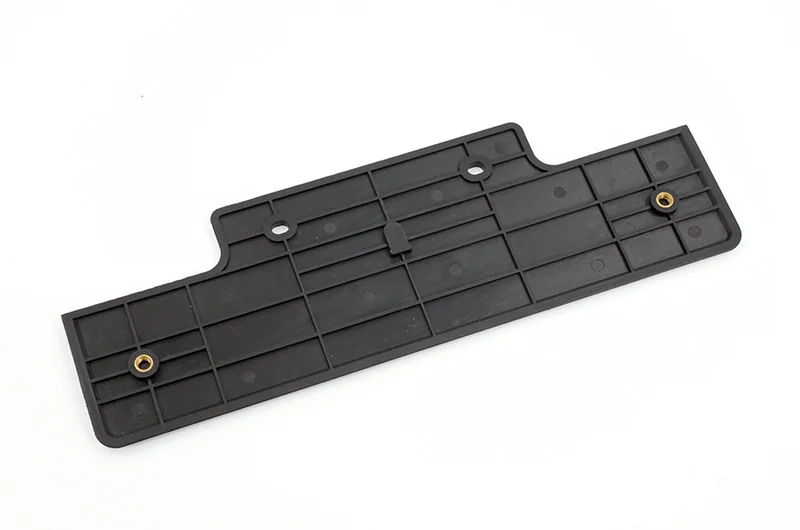
Beim Einlegeverfahren wird ein vorgefertigtes Bauteil, häufig eine Metallbuchse, ein Gewindeeinsatz, ein Stift, ein Anschluss oder eine Verstärkung, in die Form eingelegt, bevor der Kunststoff darum herum eingespritzt wird. Der Einsatz wird Bestandteil des Formteils. Dieses Verfahren eignet sich für Projekte, die lokale Festigkeit, dauerhafte Gewinde, elektrischen Kontakt, präzise Positionierung oder weniger Montageschritte erfordern.
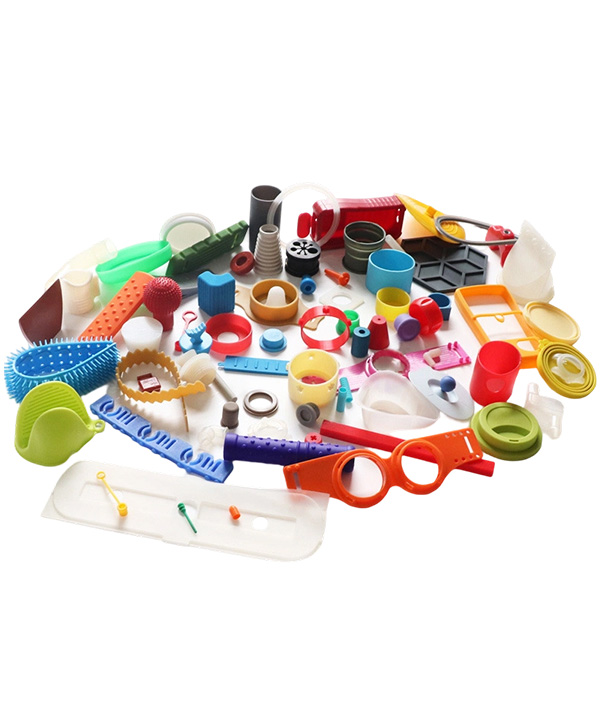
Beim Umspritzen wird ein zweites Material auf ein Substrat aufgebracht. Häufig wird eine weiche TPE- oder gummiartige Schicht auf einen starren Kunststoff aufgetragen. Die zusätzliche Schicht kann für Griffigkeit, Abdichtung, Dämpfung, Stoßfestigkeit, Farbkontrast oder eine angenehmere Oberfläche sorgen. Das Substrat kann zuerst umspritzt und anschließend auf ein anderes Werkzeug übertragen werden. Alternativ können die beiden Materialien in einem automatisierten Mehrkomponenten-Spritzgießverfahren verarbeitet werden, wenn dies aufgrund des Volumens und der Bauteilkonstruktion erforderlich ist.
Die Unterscheidung ist zwar hilfreich, aber nicht allein ausschlaggebend. Ein Käufer sollte auch den Lastpfad, die Kontaktumgebung, die Materialhaftung, die Einlegehaltbarkeit, das jährliche Produktionsvolumen, die optischen Standards und die Prüfmethoden berücksichtigen.
Ein Produkt kann beide Eigenschaften aufweisen. Ein Werkzeuggriff könnte beispielsweise einen weichen, umspritzten Griff und einen Metalleinsatz an der Befestigungsstelle haben. In diesem Fall könnte der optimale Produktionsplan zwei Formgebungsstufen, spezielle Vorrichtungen und zusätzliche Prüfungen umfassen. Wird das Projekt lediglich als „Umspritzung“ betrachtet, können wichtige Kosten oder Risiken unberücksichtigt bleiben.
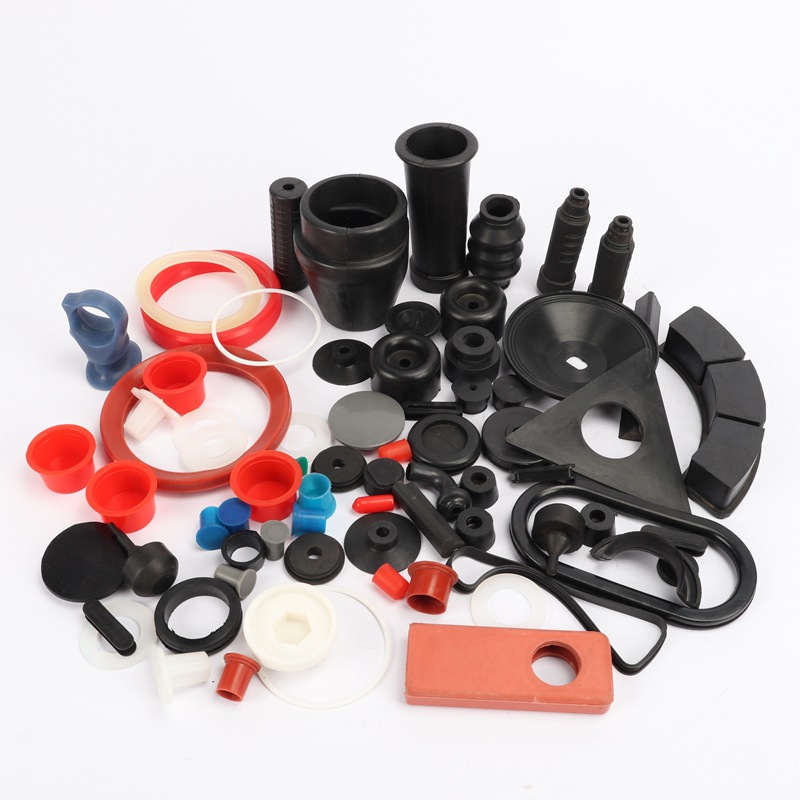
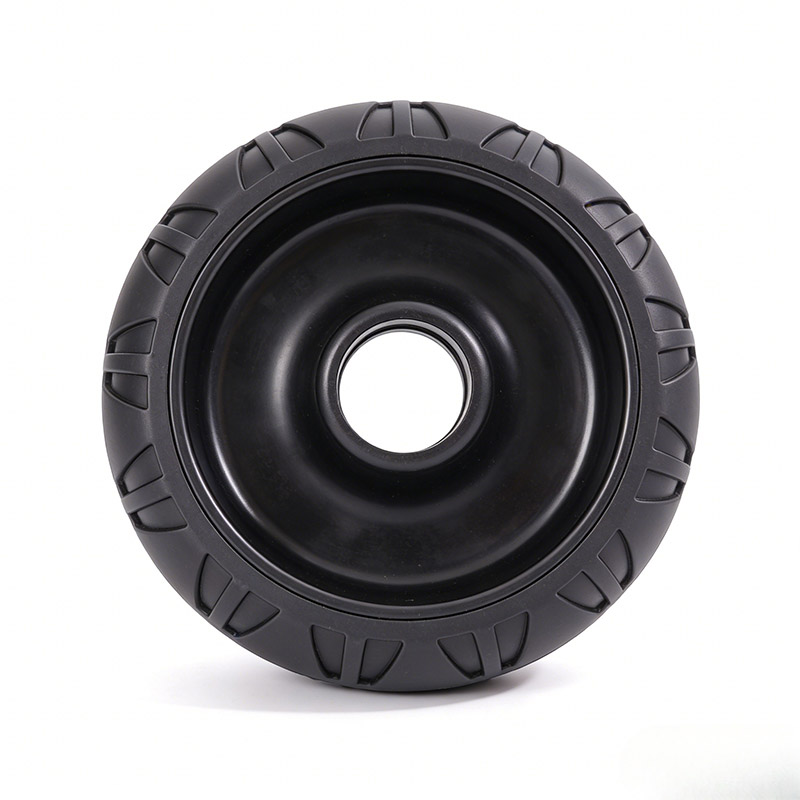
Der Umspritzverfahren Das zweite Material wird üblicherweise gewählt, wenn es die Haptik, die Abdichtung, die Stoßdämpfung oder die Benutzerfreundlichkeit des Produkts beeinflusst. Typische Beispiele hierfür sind Werkzeuggriffe, Kantenschutz, flexible Dichtungen, Knöpfe, Räder, Haushaltsaccessoires sowie Sport- und Freizeitartikel.

Zwei Materialien, die sich in der Form berühren, bilden nicht automatisch eine zuverlässige Verbindung. Entscheidend sind die genauen Harztypen, nicht nur allgemeine Bezeichnungen wie „ABS“ oder „TPE“. TPE-Hersteller veröffentlichen substratspezifische Richtlinien zur Haftungsentwicklung, da diese je nach Kunststoffart, Additiven, Farbträger, Feuchtigkeit, Oberflächenbeschaffenheit und Formeinstellungen variieren kann.
Bei unsicherer chemischer Haftung kann eine mechanische Verankerung, beispielsweise durch Bohrungen, Nuten, Hinterschneidungen oder eine umlaufende Geometrie, erforderlich sein. Diese Entscheidung sollte vor der Werkzeugherstellung getroffen werden. Sie beeinflusst Wandstärken, Abschlüsse, Gratkontrolle, Aussehen und die für den Materialfluss verfügbare Fläche.

Shenyue verarbeitet üblicherweise Materialien wie ABS, PP, PC und TPE. Informationen zur Materialauswahl Dies bietet Käufern einen Ausgangspunkt, die endgültige Kombination muss jedoch noch anhand der realen Einsatzbedingungen und der gewählten kommerziellen Qualitäten überprüft werden.
„Soft Touch“ ist für ein aussagekräftiges Angebot zu ungenau. Die Angebotsanfrage sollte genau angeben, ob die Umspritzung die Griffigkeit verbessern, eine Abdichtung herstellen, Abriebfestigkeit gewährleisten, Vibrationen dämpfen, eine Kante schützen oder einen optischen Akzent setzen soll. Käufer sollten außerdem die gewünschte Härte, Farbe, Oberflächenstruktur, Kontaktchemikalien, Betriebstemperatur, Reinigungsmethode und mögliche Witterungseinflüsse spezifizieren.
Die Abnahmemethode sollte der Funktion entsprechen. Eine dekorative Schicht wird hauptsächlich anhand von Farbe, Deckkraft, Gratbildung und Oberflächenmerkmalen beurteilt. Eine Funktionsdichtung erfordert möglicherweise Maßprüfungen oder einen Dichtheitstest. Eine hochbelastbare Verbindung erfordert gegebenenfalls einen vor Produktionsbeginn vereinbarten Schäl- oder Haftfestigkeitstest.

Einlegeformteil Das Einbetten in Kunststoffteile ist oft die sauberere Lösung, wenn ein starres Bauteil integriert werden muss. Gewindeeinsätze aus Messing, Metallstifte, elektrische Kontakte, Magnete, Wellen, Platten und Verstärkungsteile sind gängige Beispiele.

Ein gut konstruierter, eingegossener Einsatz kann lose Kleinteile, manuelle Befestigungen und die nachträgliche Montage reduzieren. Er ermöglicht zudem eine präzisere Positionierung des Einsatzes in Bezug auf die Kunststoffgeometrie. Dieser Vorteil ist besonders ausgeprägt, wenn Einsatz, Form und Handhabungsmethode als ein System konzipiert sind.
Der Einsatz muss den Formprozess überstehen. Er muss während des gesamten Formvorgangs an Ort und Stelle bleiben, daher muss die Werkzeugkonstruktion von Anfang an eine spezielle Vorrichtung zur Positionierung des Einsatzes beinhalten. Metallteile, die beim Umspritzen verwendet werden, erfordern oft projektspezifische Vorbereitungen, um ein stabiles Formergebnis zu gewährleisten. Toleranzen des Einsatzes, Beschichtung, Oberflächenbeschaffenheit, scharfe Kanten, Verunreinigungen und Ausrichtung müssen beachtet werden. Wird der Einsatz bei Kleinserien manuell eingelegt, sollte die Poka-Yoke- oder Positionierungsvorrichtung ein falsches Einlegen verhindern. Bei höheren Stückzahlen können Vorrichtungen oder eine robotergestützte Einlegung sinnvoll sein.

Die Zeichnung sollte die nach dem Spritzgießen relevanten Maße und Leistungsprüfungen aufzeigen. Beispiele hierfür sind Auszugskraft, Anzugsmoment, Drehwiderstand, elektrische Durchgängigkeit, Ausrichtung, Dichtheit oder ein kritischer Abstand zwischen dem Einsatz und einem anderen Bauteil. Ohne diese Anforderungen könnten Lieferanten unterschiedliche Prüfpläne anbieten und Angebote erstellen, die zwar vergleichbar erscheinen, es aber nicht sind.
Der Käufer sollte sowohl die Zeichnung des Einsatzes als auch die Dateien des Kunststoffteils senden. Material, Beschichtung, Lieferantenstatus, zulässige Abweichungen und die Frage, ob Shenyue die Teile beschaffen soll, beeinflussen die Produktionsplanung. Für erste Versuche kann eine Kleinserie Positionierungs- oder Halteprobleme aufdecken, bevor die Serienproduktion beginnt.

Die Werkzeugkosten hängen von mehr als nur dem Prozessnamen ab. Stahlgüte, Werkzeuggröße, Kavitätenanzahl, Teilegeometrie, Toleranzen, Oberflächenbeschaffenheit, Anforderungen an Schieber oder Auswerfer, Angusskanaldesign und die erwartete Lebensdauer spielen eine wichtige Rolle. Werkstoffe wie P20, 718 und S136 kommen je nach Werkzeugbedingungen infrage, die richtige Wahl hängt jedoch vom Gesamtprojekt ab und nicht von einer einfachen Rangfolge der Stahlsorten.
Für das Umspritzen werden entweder ein Substratwerkzeug und ein Umspritzwerkzeug oder ein komplexeres Mehrkomponentenwerkzeug benötigt. Beim Einlegeverfahren kann ein einzelnes Formwerkzeug verwendet werden, jedoch ist eine zuverlässige Positionierung und Beladung des Einsatzes erforderlich. Bei beiden Verfahren ist ein niedriger Stückpreis erst dann relevant, wenn der Werkzeugumfang, die durchgeführten Versuche, die Wartungsverantwortung, der Kavitätenplan und die Abnahmekriterien klar definiert sind.
Shenyue verzichtet auf eine Mindestbestellmenge und unterstützt Pilotmengen von Dutzenden bis zu Hunderten von Stück. Diese Flexibilität ist besonders vorteilhaft für Start-up-Marken, Produkttests und Designs mit neuen Materialkombinationen. Mit einer Testcharge lassen sich Passform, Haptik, Verklebung, Einlagenhalt, Farbe und Montage prüfen, bevor ein Käufer eine größere Bestellung aufgibt.
Spritzgießen verursacht nach wie vor Werkzeugkosten, daher eignen sich 3D-Druck oder andere Prototypenverfahren für sehr frühe Konzeptphasen unter Umständen besser und sind in diesem Stadium kostengünstiger. Sobald Geometrie und Materialrichtung stabil sind, liefert das Spritzgießen realistischere Informationen zum Produktionsverhalten.
Das Formteil ist möglicherweise nur ein Arbeitsschritt im Herstellungsprozess des Endprodukts. Lackieren, Galvanisieren, Siebdruck, Tampondruck, UV-Druck, Lasermarkierung, Gewindeschneiden, Bohren, zugekaufte Bauteile, Montage und Verpackung können das optimale Formgebungsverfahren verändern.
Beispielsweise muss eine umspritzte Oberfläche beim Lackieren oder Bedrucken abgeklebt werden. Ein eingegossener Einsatz kann die Montage vereinfachen, seine Position muss jedoch zur Montagevorrichtung passen. Für kosmetische Oberflächen sind klare Handhabungs- und Verpackungsregeln erforderlich, damit ein einwandfreies Teil nicht zerkratzt ankommt. Diese Details gehören in die Prozessprüfung vor der Werkzeugfreigabe.
Shenyue kann koordinieren SekundäroperationenKomponentenbeschaffung, Montage und kundenspezifische Verpackung sind inbegriffen. Käufer können daher ein Angebot für den fertigen, lagerfertigen Artikel anfordern, anstatt einen Formteilpreis zu vergleichen, der mehrere nachfolgende Arbeitsschritte nicht berücksichtigt.
Nein. TPE auf Hartplastik ist üblich, aber auch andere kompatible Materialkombinationen sind beim Umspritzen möglich. Die ausgewählten Typen, Temperaturgrenzen, der Bindungsmechanismus, die Härte und die Einsatzumgebung sollten gemeinsam geprüft werden.
Ja, obwohl ein Projekt, das hauptsächlich auf einem vorgefertigten Metallbauteil basiert, im Allgemeinen als Einlegetechnik bezeichnet wird. Ein komplexes Bauteil kann einen Metalleinsatz und eine spätere Weichumspritzung umfassen. Im Angebot sollten die einzelnen Arbeitsschritte und ihre jeweiligen Prüfanforderungen aufgeführt werden.
Eine allgemeingültige Antwort gibt es nicht. Beim Umspritzen können zwei Werkzeuge oder eine Mehrkomponenten-Anlage erforderlich sein. Beim Einlegeverfahren sind unter Umständen spezielle Einlegevorrichtungen, Personalaufwand oder Automatisierung notwendig. Kavitätenanzahl, Volumen, Material, Toleranzen, Prüfung, Nachbearbeitung und Montage bestimmen den sinnvollen Kostenvergleich.
Senden Sie, falls vorhanden, ein 3D-Modell und eine bemaßte 2D-Zeichnung. Ergänzen Sie die Angaben zu Material- und Leistungsanforderungen, Jahres- und Erstbestellmengen, kosmetischen Bereichen, Farben, kritischen Toleranzen, Einlegezeichnungen, Prüfanforderungen, Nachbearbeitungen, Verpackung und Lieferort. Unbekannte Angaben können zur technischen Prüfung freigegeben werden.
Bevor Sie ein Angebot anfordern, ermitteln Sie das Merkmal, das die Prozesswahl bestimmt. Geht es um eine weiche, funktionale Oberfläche, ein starres, eingebettetes Bauteil oder beides? Stellen Sie anschließend die relevanten Dokumente, die erwarteten Mengen, die Einsatzbedingungen, die Materialpräferenzen, die kritischen Prüfungen, die Oberflächenbehandlung, die Montagedetails und die Verpackungsanforderungen zusammen.
Shenyue kann die Zeichnung oder das Muster prüfen, praktische Anpassungen vorschlagen, die Form herstellen, Pilotmengen fertigen, in die Serienproduktion übergehen und die Endbearbeitung und Verpackung koordinieren. Käufer mit einem Bauteil aus mehreren Materialien können Senden Sie die Projektdetails zur Überprüfung. und erhalten Sie ein Angebot auf Basis des vollständig gelieferten Artikels.