نهجان لأغراض مختلفة
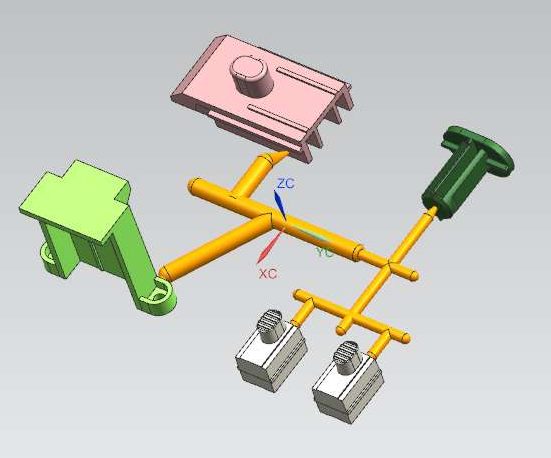
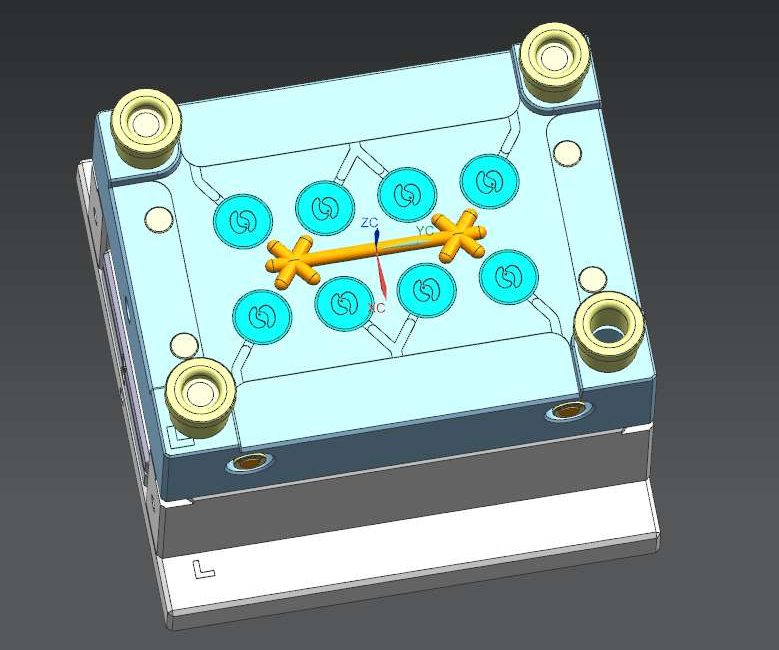
يحتوي القالب متعدد التجاويف على عدة تجاويف لنفس القطعة، ويُستخدم عادةً لزيادة الإنتاج. أما قالب العائلة، فيُنتج مكونين أو أكثر مختلفين في عملية واحدة، وغالبًا ما تُستخدم هذه المكونات معًا في عملية تجميع. ولا يُعد قالب العائلة مجرد اختصار، إذ إن اختلاف أحجام وأشكال القطع قد يُصعّب عملية التصنيع المتوازنة.
التوازن أهم من عدد التسوس
يحتاج كل تجويف إلى مسار مناسب للمادة والضغط. قد يؤدي التعبئة غير المتساوية إلى اختلاف الأبعاد أو المظهر أو السلوك الميكانيكي بين التجاويف. يُنظر إلى تخطيط القطعة، وتصميم مجرى التغذية، والبوابات، والتهوية، والتبريد كنظام متكامل. لا يكون لزيادة عدد التجاويف قيمة إلا إذا كانت آلة التشكيل والأدوات ومنهجية الفحص قادرة على دعمها.
الجدوى الاقتصادية طوال دورة حياة المشروع
عادةً ما يؤدي استخدام عدد أكبر من التجاويف إلى زيادة تكلفة الأداة الأولية وتعقيدها، بينما يقلل من عدد دورات التصنيع اللازمة لكل قطعة. ينبغي أن يراعي القرار الطلب السنوي، وعمر المنتج، واستخدام الراتنج، ومخاطر التغيير المتوقعة، والصيانة. بالنسبة للأحجام غير المؤكدة، قد توفر أداة أبسط نقطة انطلاق أكثر أمانًا.
الجودة والصيانة حسب التجويف
يمكن تحديد الأجزاء من خلال تجويفها، مما يسمح بعزل أي عيب متكرر. قد يختلف التآكل وحالة التهوية وأداء التبريد في أجزاء الأداة مع مرور الوقت. تُسهم سجلات مستوى التجويف في جعل الصيانة أكثر دقة، وتساعد على منع إخفاء أي مشكلة ضمن نتائج الدفعة الإجمالية.
ما الذي يجب تحديده قبل الاقتباس؟
يبدأ عرض الأسعار المفيد بتحديد الطلب السنوي حسب رقم القطعة، ونسبة الاستخدام المقترنة، ونوع الراتنج ولونه، وعمر المنتج، والإنتاج المستهدف، وقيود الماكينة، وتوقعات التغيير. تُمكّن هذه التفاصيل فريق الهندسة من التمييز بين المتطلبات الثابتة والتفضيلات، وتحديد القرارات المفقودة قبل أن تؤثر على التكلفة أو الجدول الزمني. الهدف المباشر هو استراتيجية التجاويف المناسبة للطلب الفعلي، وليس مجرد الحصول على أكبر عدد من التجاويف. عندما يكون أحد المتطلبات غير معروف، يجب تصنيفه على أنه مفتوح بدلاً من إخفائه وراء سماحية عامة أو اسم مادة أو بيان جودة. هذا يوفر لكلا الطرفين أساسًا أوضح لمقارنة الخيارات، وتخطيط العينات، وتحديد الأدلة المطلوبة قبل الإنتاج.
مراجعة المخاطر وتخطيط الجودة
ينبغي أن تتناول خطة المشروع عدم توازن التعبئة، وتفاوت حجم الفراغات، وعدم تطابق الطلب، والتعقيد المفرط، والتبريد غير المتساوي، ونقص استغلال الطاقة الإنتاجية. لا تستحق جميع المخاطر نفس القدر من الاهتمام في الفحص، لذا يجب أن تركز خطة الجودة على الخصائص التي تؤثر على الملاءمة، أو الوظيفة، أو المظهر، أو التجميع اللاحق. وبحسب المشروع، قد تشمل إجراءات التحكم تحديد الفراغات، وأخذ عينات متوازنة، ومقارنة الأبعاد، واستقرار العملية، وملاحظات الصيانة. يجب الاتفاق على أساليب القياس، وتواتر أخذ العينات، والعينات المرجعية، وتوقعات إعداد التقارير قبل بدء الإنتاج الروتيني. يمنح هذا النهج القائم على المخاطر المتطلبات الأساسية مكانة واضحة في العملية، دون أن يعني إمكانية التحكم في كل خاصية بنفس الطريقة تمامًا.
قيمة مسار التصنيع المتكامل
تستطيع شركة شينيو ربط مراجعة تدفق القوالب، وتصنيع الأدوات، والقولبة العلمية، والفحص الخاص بالتجاويف، والصيانة الوقائية ضمن مسار مشروع واحد. هذا الربط مهم لأن القرار المتخذ في مرحلة ما غالبًا ما يؤثر على المرحلة التالية: فالمواد تؤثر على المعالجة والتشطيب، والأدوات تؤثر على سهولة الفك والمظهر، والتجميع أو التغليف قد يكشف عن مشكلات غير مرئية في المكونات الفردية. يساهم تجميع الأسئلة الفنية، وملاحظات العينات، والتعديلات في مكان واحد في تقليل عمليات التسليم غير الضرورية. كما يوفر للمشترين مسارًا أكثر عملية من الملفات الأولية إلى خط أساس إنتاج معتمد، ودعمًا للطلبات المتكررة عند الاقتضاء.
التطبيقات النموذجية / ملاءمة المشروع
يُعدّ هذا الخيار الأمثل للتصاميم المستقرة ذات الطلب المتكرر، أو لمجموعات المكونات المتطابقة ذات نسبة استخدام متوقعة. وقد لا يكون مناسبًا عندما تستخدم الأجزاء أنواعًا مختلفة من الراتنجات أو الألوان أو دورات الإنتاج أو أنماط الطلب.
الأسئلة الشائعة
كم عدد التجاويف التي يجب أن يحتوي عليها القالب؟
لا يوجد رقم عالمي. فالهدف من الإنتاج، وحجم القطعة، وميزانية الأدوات، وقدرة الآلة، وتوازن العملية كلها أمور مهمة.
هل يمكن أن تشترك أجزاء مختلفة في قالب واحد؟
نعم، في قالب عائلي، إذا كانت موادهم ولونها ونسبة حجمها وسلوك معالجتها متوافقة.
هل يعني وجود المزيد من التجاويف دائمًا انخفاض تكلفة القطعة؟
ليس دائماً. يجب تضمين استثمار الأدوات، والمنتجات المعيبة، والصيانة، ووقت الدورة، واستخدام الطلب في الحساب.
حدد الطلب حسب رقم القطعة، والعمر الافتراضي المتوقع للمنتج، وأي نسبة استخدام مُرتبطة. يمكننا مقارنة مسار أداة واحدة، أو عدة تجاويف، أو مجموعة أدوات.