Examen de faisabilité
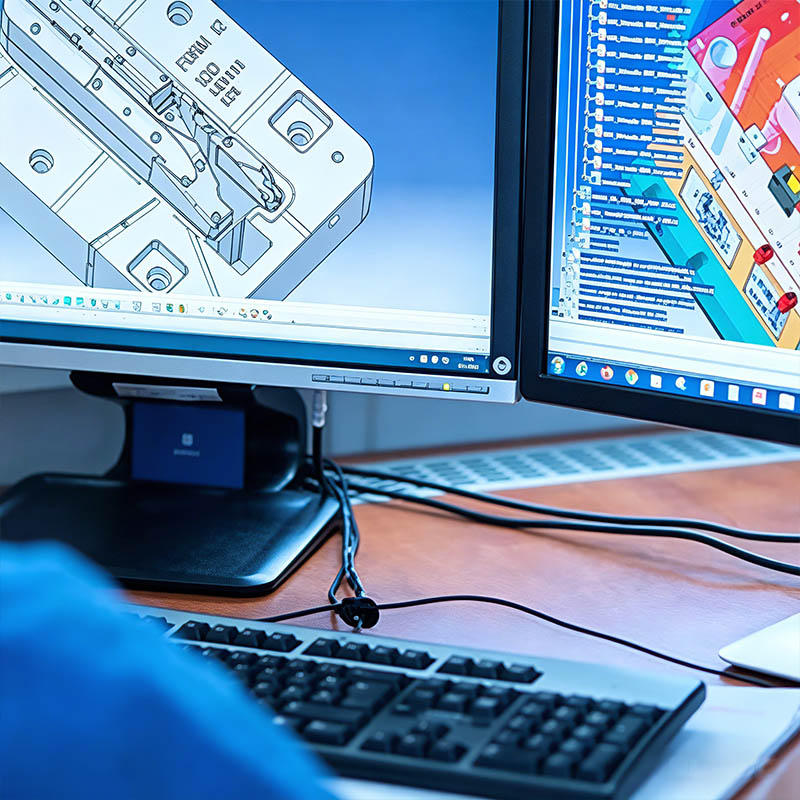
Les transitions de parois, les dépouilles, les contre-dépouilles, les nervures, les bossages, les obturations, les faces d'aspect et les tolérances critiques sont analysés en fonction de la résine et de la direction de l'outil. Le résultat doit être exploitable : une caractéristique identifiée, son effet probable et une décision proposée. La fonctionnalité du produit reste du ressort du client.
Développement du concept de moule
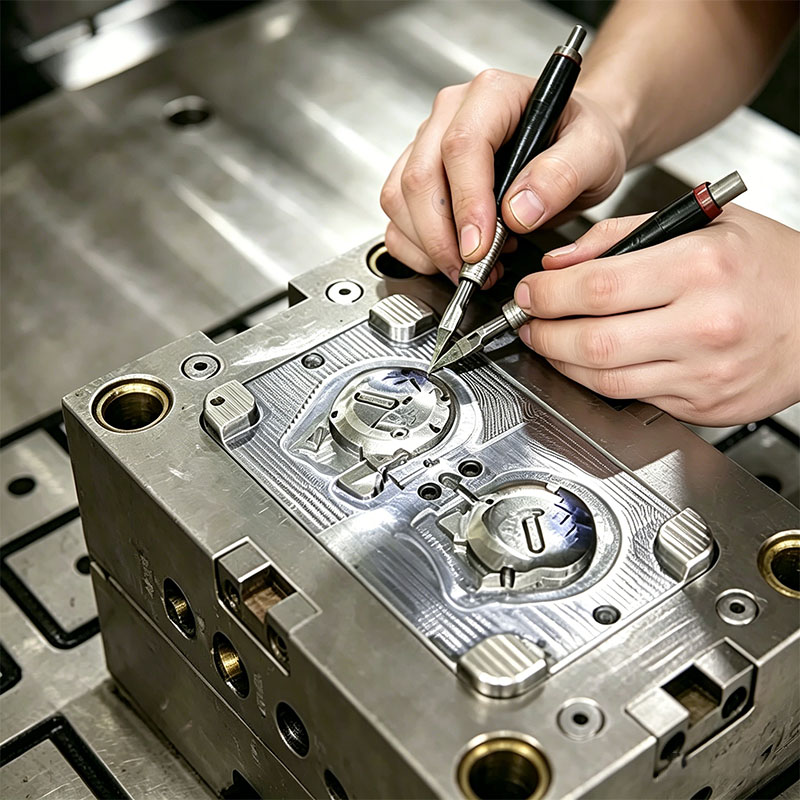
Le concept définit l'agencement des cavités, le sens de séparation, les points d'injection et les canaux d'alimentation, l'éjection, le refroidissement, la ventilation et tous les éléments (glissières, éjecteurs, inserts). Les contraintes liées à l'encombrement de la machine et au moulage sont prises en compte. Un concept simple à expliquer et à maintenir est souvent plus avantageux qu'une complexité mécanique inutile.
Ingénierie autour de la variation
Le plastique se rétracte et la température de l'outil varie au cours du cycle. La longueur d'écoulement, la pression, l'équilibre du refroidissement et la rigidité locale peuvent influencer les dimensions et les déformations. L'ingénierie vise à définir une plage de fonctionnement raisonnable, tout en reconnaissant que les simulations ou les règles empiriques doivent être validées par des essais.
Examen et contrôle des modifications
Les revues clients et de production permettent de résoudre les problèmes d'interface avant le lancement de l'usinage. Les décisions critiques, les révisions et les points en suspens sont consignés. En cas de modification du produit, l'impact sur le moule est évalué afin que le planning et les coûts restent conformes au périmètre réel.
Que définir avant de citer
Un devis pertinent commence par la description du produit : modèles, dessins, résine, volume, encombrement machine, aspects esthétiques, caractéristiques critiques et destination de l’outillage. Ces détails permettent à l’équipe d’ingénierie de distinguer les exigences fixes des préférences et d’identifier les décisions manquantes avant qu’elles n’impactent les coûts ou les délais. L’objectif immédiat est de concevoir un moule clair, adapté à une production réalisable et facile à construire et à entretenir. Lorsqu’une exigence est encore inconnue, elle doit être clairement indiquée plutôt que masquée par une tolérance générique, un nom de matériau ou une déclaration de qualité. Cela offre aux deux parties une base plus claire pour comparer les options, planifier les échantillons et déterminer les preuves nécessaires avant la production.
Analyse des risques et planification de la qualité
La planification du projet doit prendre en compte les défauts non résolus tels que les contre-dépouilles, les joints d'étanchéité défectueux, les points d'injection mal conçus, une ventilation insuffisante, un refroidissement irrégulier, une éjection difficile et les mécanismes superflus. Chaque risque ne justifie pas un effort d'inspection équivalent ; le plan qualité doit donc se concentrer sur les caractéristiques ayant une incidence sur l'ajustement, le fonctionnement, l'aspect ou l'assemblage en aval. Selon le projet, le contrôle peut inclure des revues de conception formelles, le suivi des éléments non résolus, la gestion des révisions, les contrôles d'interface et la documentation des décisions du client. Les méthodes de mesure, la fréquence d'échantillonnage, les échantillons de référence et les modalités de reporting doivent être définis avant la production en série. Cette approche par les risques permet d'intégrer clairement les exigences critiques au processus, sans pour autant impliquer que chaque caractéristique puisse être contrôlée de la même manière.
La valeur d'une voie de fabrication intégrée
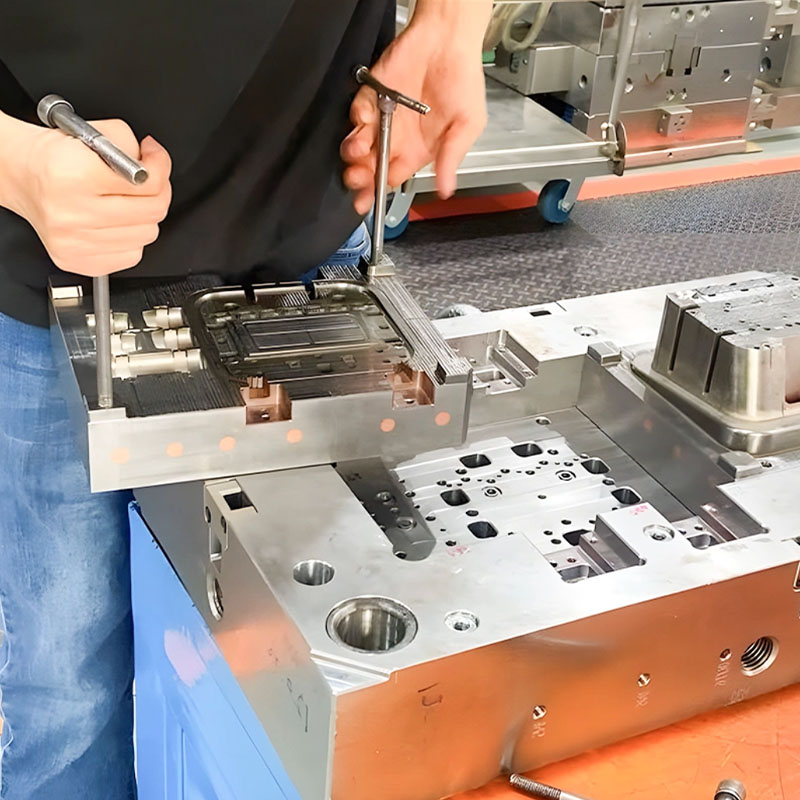
Shenyue permet d'intégrer l'analyse de fabricabilité, le guidage du flux de moulage, la fabrication des outillages, les essais de moules et les modifications d'ingénierie au sein d'un même projet. Cette intégration est essentielle car une décision prise à une étape a souvent des répercussions sur la suivante : le matériau influe sur la transformation et la finition, les outillages sur le démoulage et l'aspect, et l'assemblage ou le conditionnement peuvent révéler des défauts invisibles sur un composant individuel. Centraliser les questions techniques, les retours d'échantillons et les révisions réduit les transferts inutiles. Cela offre également aux acheteurs un cheminement plus direct, des fichiers initiaux à une base de production validée et, le cas échéant, à un support pour les commandes ultérieures.
Applications typiques / Adéquation au projet
Utile pour les nouveaux moules, les revues de pièces complexes, les transferts d'outillage et les projets où les risques de conception doivent être résolus avant la découpe de l'acier. Le niveau d'analyse est défini en fonction du projet.
Foire aux questions
Que comprend le feedback DFM ?
Les éléments typiques comprennent le dépouillement, l'épaisseur, les contre-dépouilles, les points d'injection, la ligne de séparation, l'éjection, les risques esthétiques et les dimensions critiques.
L'analyse du flux de moulage garantit-elle une pièce de qualité ?
Non. L'analyse peut orienter les décisions, mais les résultats dépendent des données d'entrée et doivent être confirmés par des essais et des mesures.
Qui approuve les modifications apportées aux produits ?
Le client doit approuver les modifications qui affectent la conception ou la fonction du produit ; le fabricant contrôle les détails des outils et des processus dans le cadre convenu.
Veuillez nous fournir le modèle 3D, le dessin 2D, les données relatives à la résine, le volume et les notes concernant les points critiques de qualité. Nous examinerons les questions techniques qui doivent être résolues avant la fabrication de l'outillage.